Ein Carbonbauteil überzeugt nicht allein durch geringes Gewicht oder eine makellose Sichtoberfläche. Ob es unter Last formstabil bleibt, definierte Toleranzen hält und in der Kleinserie identisch reproduziert werden kann, entscheidet sich in der Composite Fertigung. Für technische Einkäufer, Entwickler und Motorsportteams ist deshalb nicht nur die Wahl der Faser relevant. Entscheidend ist, wie Konstruktion, Werkzeug, Laminataufbau, Aushärtung und Qualitätsprüfung zu einem kontrollierten Prozess zusammengeführt werden.
Composite Fertigung beginnt vor dem ersten Zuschnitt
Faserverbundbauteile lassen sich nicht wie Metallteile betrachten, bei denen sich die Werkstoffeigenschaften in allen Richtungen ähnlich verhalten. Carbonfasern tragen Last vor allem entlang ihrer Orientierung. Die Matrix fixiert die Fasern, überträgt Kräfte zwischen den Lagen und schützt den Verbund. Daraus folgt: Die reale Leistungsfähigkeit entsteht erst aus dem Zusammenspiel von Material, Geometrie und Fertigungsprozess.
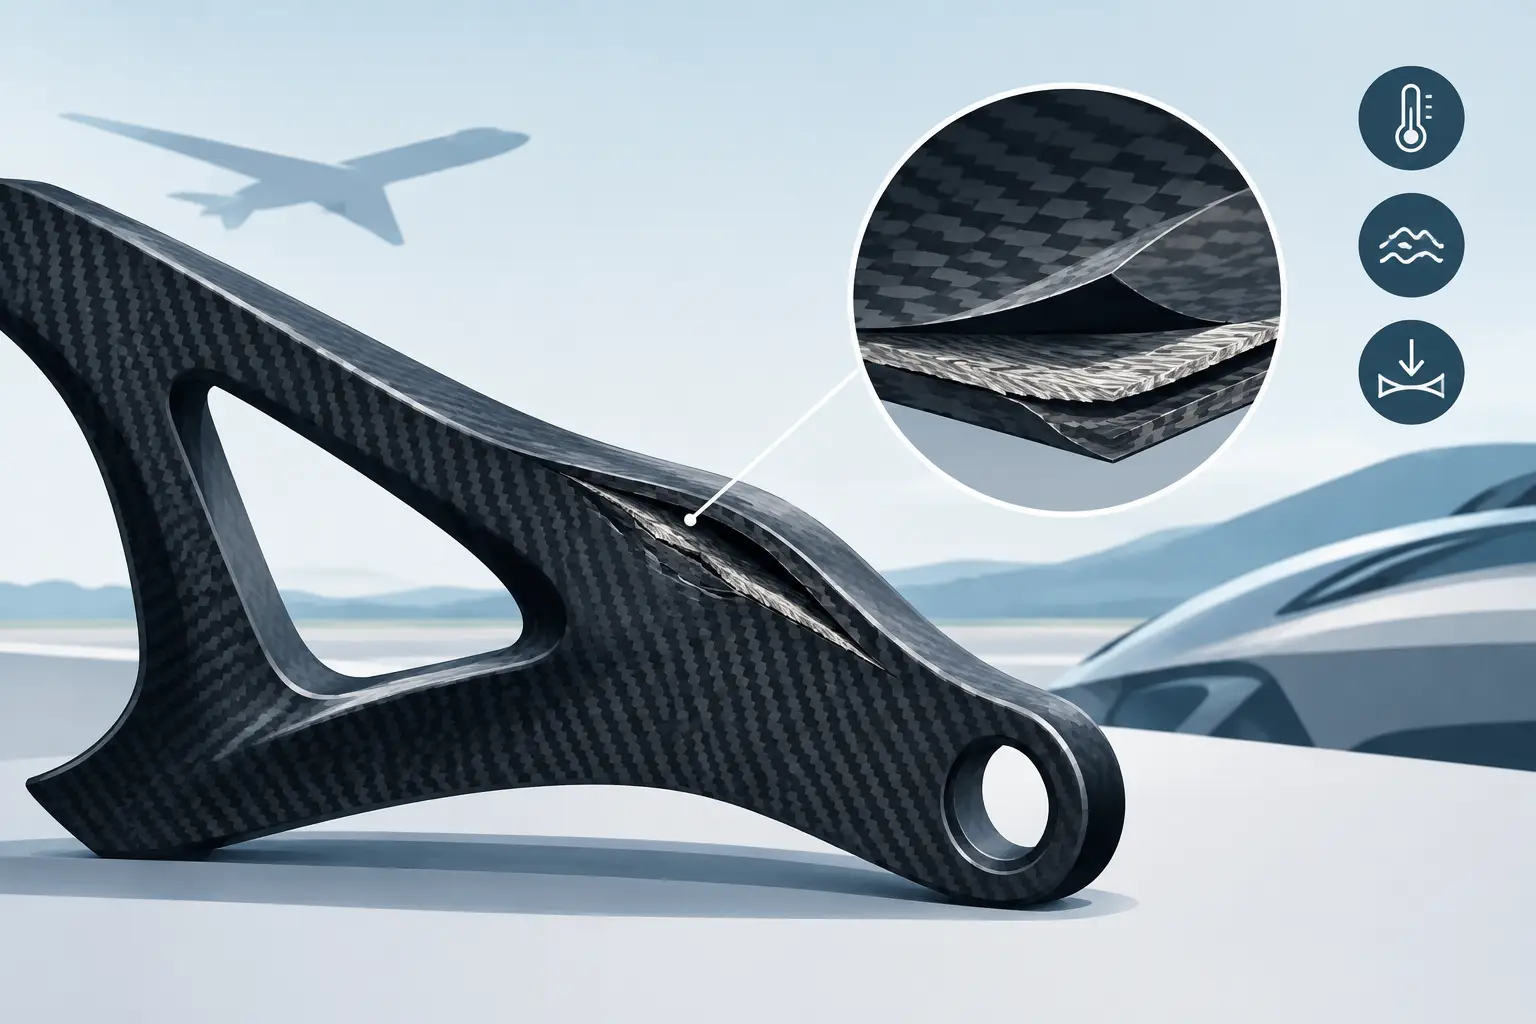
Eine belastbare Entwicklung definiert daher früh, welche Lastfälle auftreten, welche Steifigkeit gefordert ist und welche Bereiche besondere Aufmerksamkeit benötigen. Lokale Krafteinleitungen, Bohrungen, Befestigungspunkte, Radien und Übergänge zwischen unterschiedlichen Wandstärken müssen im Laminatkonzept berücksichtigt werden. Ein optisch sauberes Bauteil kann technisch unzureichend sein, wenn Fasern an kritischen Stellen falsch ausgerichtet sind oder die Lagenfolge keine ausreichende Delaminationsresistenz bietet.
Auch die Stückzahl verändert die richtige Entscheidung. Ein Einzelteil für einen Rennwagen verlangt oft maximale gestalterische Freiheit und schnelle technische Anpassungen. Eine Kleinserie benötigt zusätzlich stabile Werkzeuge, definierte Arbeitsabläufe, dokumentierte Parameter und eine Qualität, die nicht von Tagesform oder einzelnen manuellen Arbeitsschritten abhängt.
Das passende Verfahren richtet sich nach der Aufgabe
Nicht jedes Carbonteil erfordert dieselbe Technologie. Nasslaminieren kann bei einfachen Geometrien, Designteilen oder Vorserien wirtschaftlich sinnvoll sein. Das Verfahren bietet Flexibilität, erreicht jedoch bei Faservolumen, Harzanteil und Reproduzierbarkeit in der Regel nicht die gleiche Prozesskontrolle wie eine Prepreg-Fertigung.
Im Resin-Transfer-Molding-Verfahren, kurz RTM, wird trockenes Faserhalbzeug in einem geschlossenen Werkzeug mit Harz infiltriert. Diese Methode eignet sich besonders für höhere Stückzahlen und prozessstabile Serienkonzepte. Sie verlangt jedoch eine konsequent auf das Verfahren ausgelegte Bauteilkonstruktion sowie entsprechende Investitionen in Werkzeuge und Prozessentwicklung.
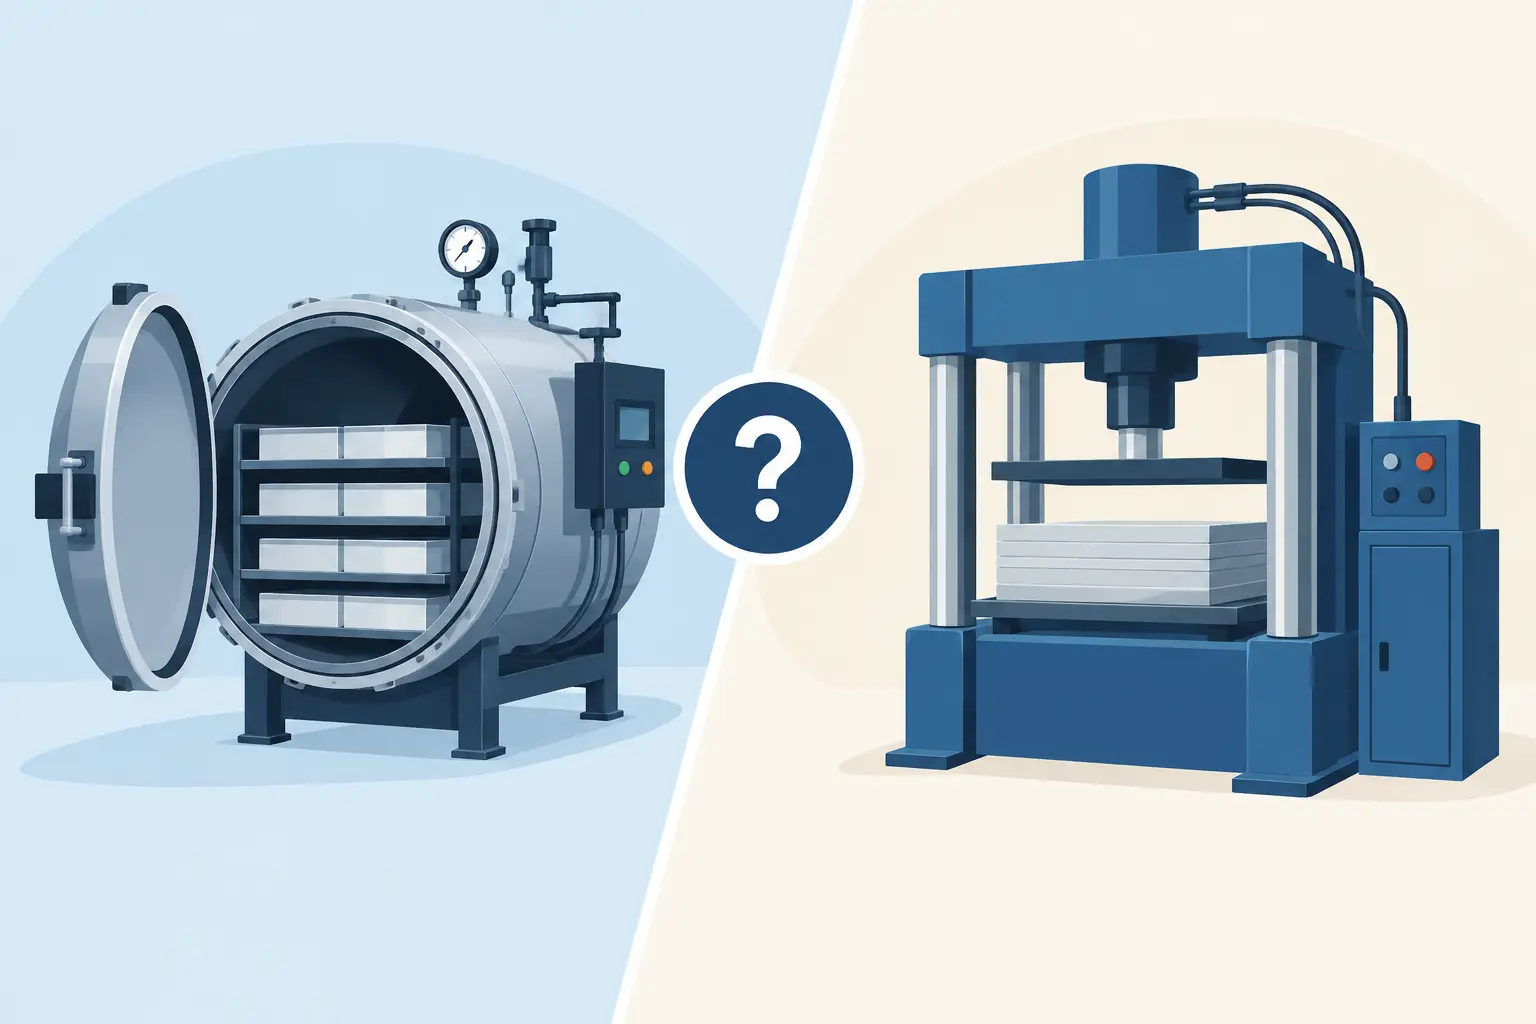
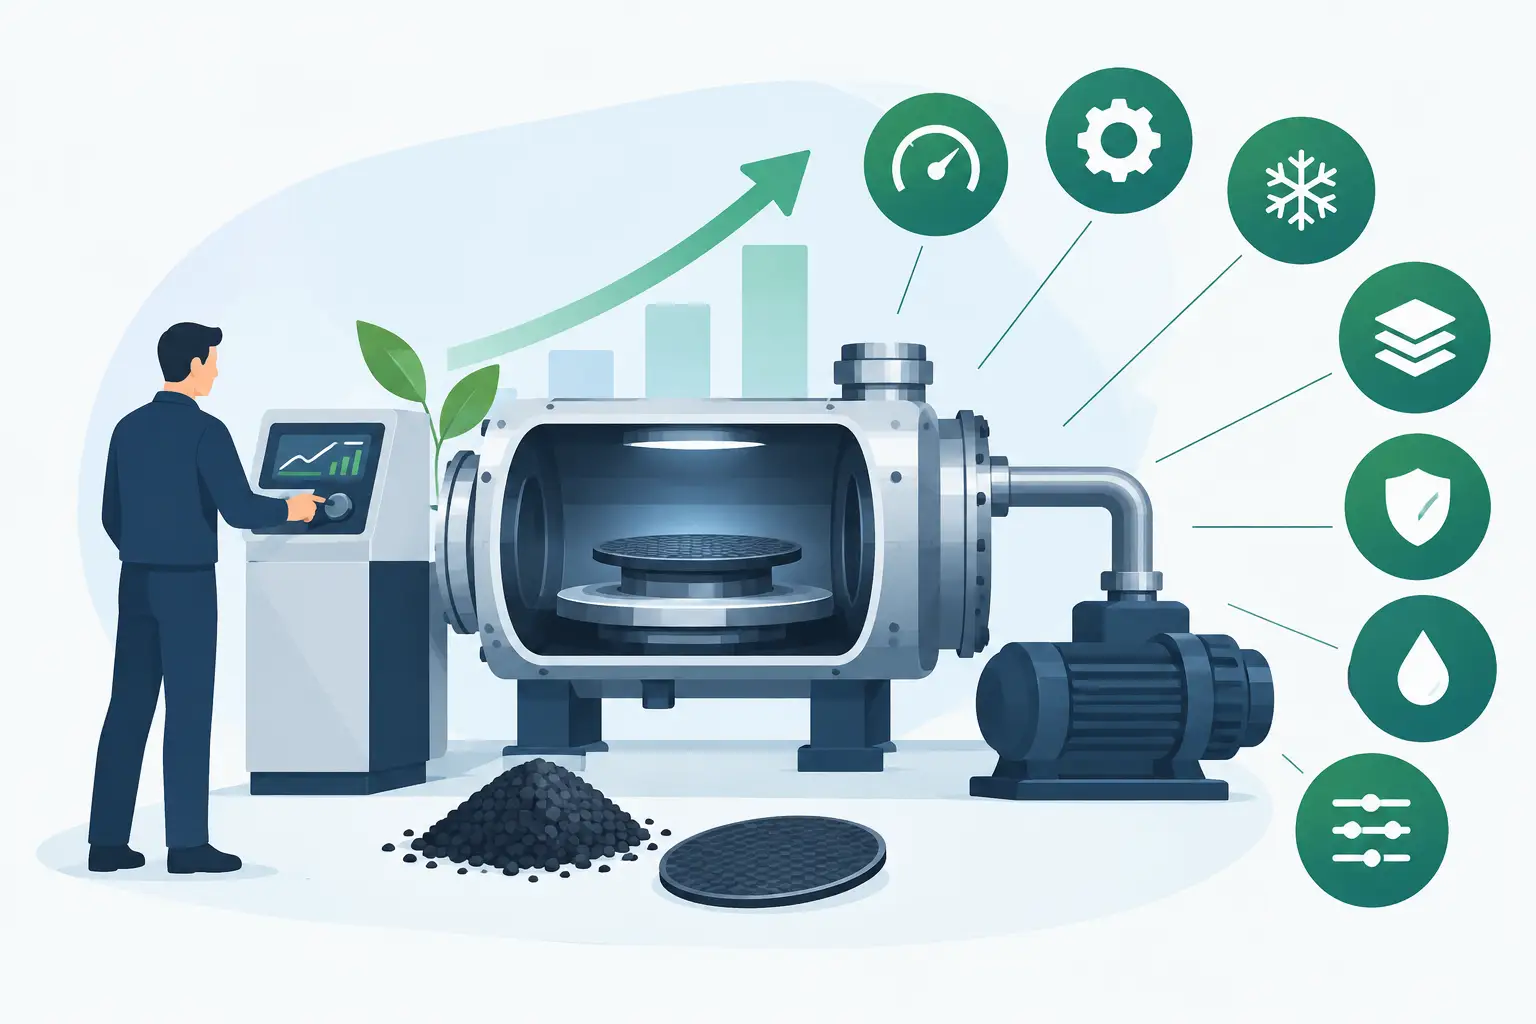
Für hochbelastete, anspruchsvolle Carbonkomponenten und Sichtcarbonteile ist das Prepreg-Autoklav-Verfahren häufig die Referenz. Prepregs sind vorimprägnierte Faserhalbzeuge mit exakt abgestimmtem Harzsystem. Der definierte Harzauftrag schafft eine wesentlich kontrollierbarere Basis als ein manuelles Anmischen und Auftragen von Harz. Unter Vakuum und erhöhtem Druck im Autoklaven werden Lufteinschlüsse reduziert, die Lagen konsolidiert und eine dichte, homogene Laminatstruktur erzeugt.
Das bedeutet nicht, dass Autoklavtechnik automatisch die richtige Wahl für jedes Projekt ist. Bei großflächigen, kostensensitiven Bauteilen oder sehr hohen Stückzahlen können andere Verfahren wirtschaftlicher sein. Wo jedoch geringes Gewicht, hohe mechanische Kennwerte, anspruchsvolle Oberflächen und reproduzierbare Ergebnisse zusammenkommen, spielt die Technologie ihre Stärken aus.
Warum Druck und Temperatur so entscheidend sind
Während des Aushärtezyklus verändert das Harz seine Viskosität und vernetzt anschließend zu einer festen Matrix. Temperaturverlauf, Haltezeit, Vakuumqualität und Autoklavdruck müssen zum jeweiligen Prepreg-System passen. Zu wenig Konsolidierung kann Porosität und eine ungleichmäßige Laminatdicke begünstigen. Ein ungeeigneter Temperaturverlauf kann die Oberflächenqualität, Bauteilgeometrie oder mechanische Performance beeinträchtigen.
Präzise Composite Fertigung behandelt diese Parameter nicht als Erfahrungswerte ohne Nachweis, sondern als kontrollierbare Prozessgrößen. Gerade bei strukturellen Bauteilen ist das der Unterschied zwischen einem Einzelstück mit guter Optik und einer belastbaren, wiederholbaren Lösung.
Werkzeugbau bestimmt Maßhaltigkeit und Oberfläche
Ein hochwertiges Laminat kann die Grenzen eines unzureichenden Werkzeugs nicht ausgleichen. Formstabilität, thermisches Ausdehnungsverhalten, Oberflächengüte und Vakuumdichtheit des Werkzeugs wirken unmittelbar auf das Bauteil. Besonders beim Autoklavprozess muss ein Werkzeug Temperatur und Druck über viele Zyklen beherrschen, ohne sich zu verziehen oder seine Oberfläche zu verändern.
Für Sichtcarbon ist die Formoberfläche Teil des Endergebnisses. Jede Struktur, Pore oder Beschädigung kann sich auf das Bauteil übertragen. Bei technischen Komponenten steht dagegen häufig die geometrische Genauigkeit im Vordergrund. In vielen Projekten müssen beide Anforderungen gleichzeitig erfüllt werden, etwa bei sichtbaren Karosserieelementen mit integrierten Haltepunkten oder aerodynamisch relevanten Bauteilen.
Der Werkzeugbau sollte deshalb nicht isoliert nach dem niedrigsten Anschaffungspreis bewertet werden. Ein kostengünstiges Werkzeug mit kurzer Lebensdauer, unzureichender Temperaturbeständigkeit oder hoher Nacharbeit kann eine Kleinserie deutlich verteuern. Sinnvoll ist eine Werkzeugstrategie, die Stückzahl, Bauteilgröße, Toleranzanforderungen und geplante Änderungszyklen berücksichtigt.
Konstruktion und Laminat sind eine Einheit
Bei metallischen Konstruktionen lassen sich Material und Herstellweg oft vergleichsweise spät festlegen. Bei Carbon sollte die Fertigung bereits in der Konstruktionsphase mitgedacht werden. Hinterschneidungen, ungünstige Entformungsrichtungen, zu enge Radien oder schwer zugängliche Bereiche erschweren das drapiergerechte Ablegen der Faserlagen. Das kann nicht nur Zeit kosten, sondern auch zu Falten, Faserwellen und lokalen Schwachstellen führen.
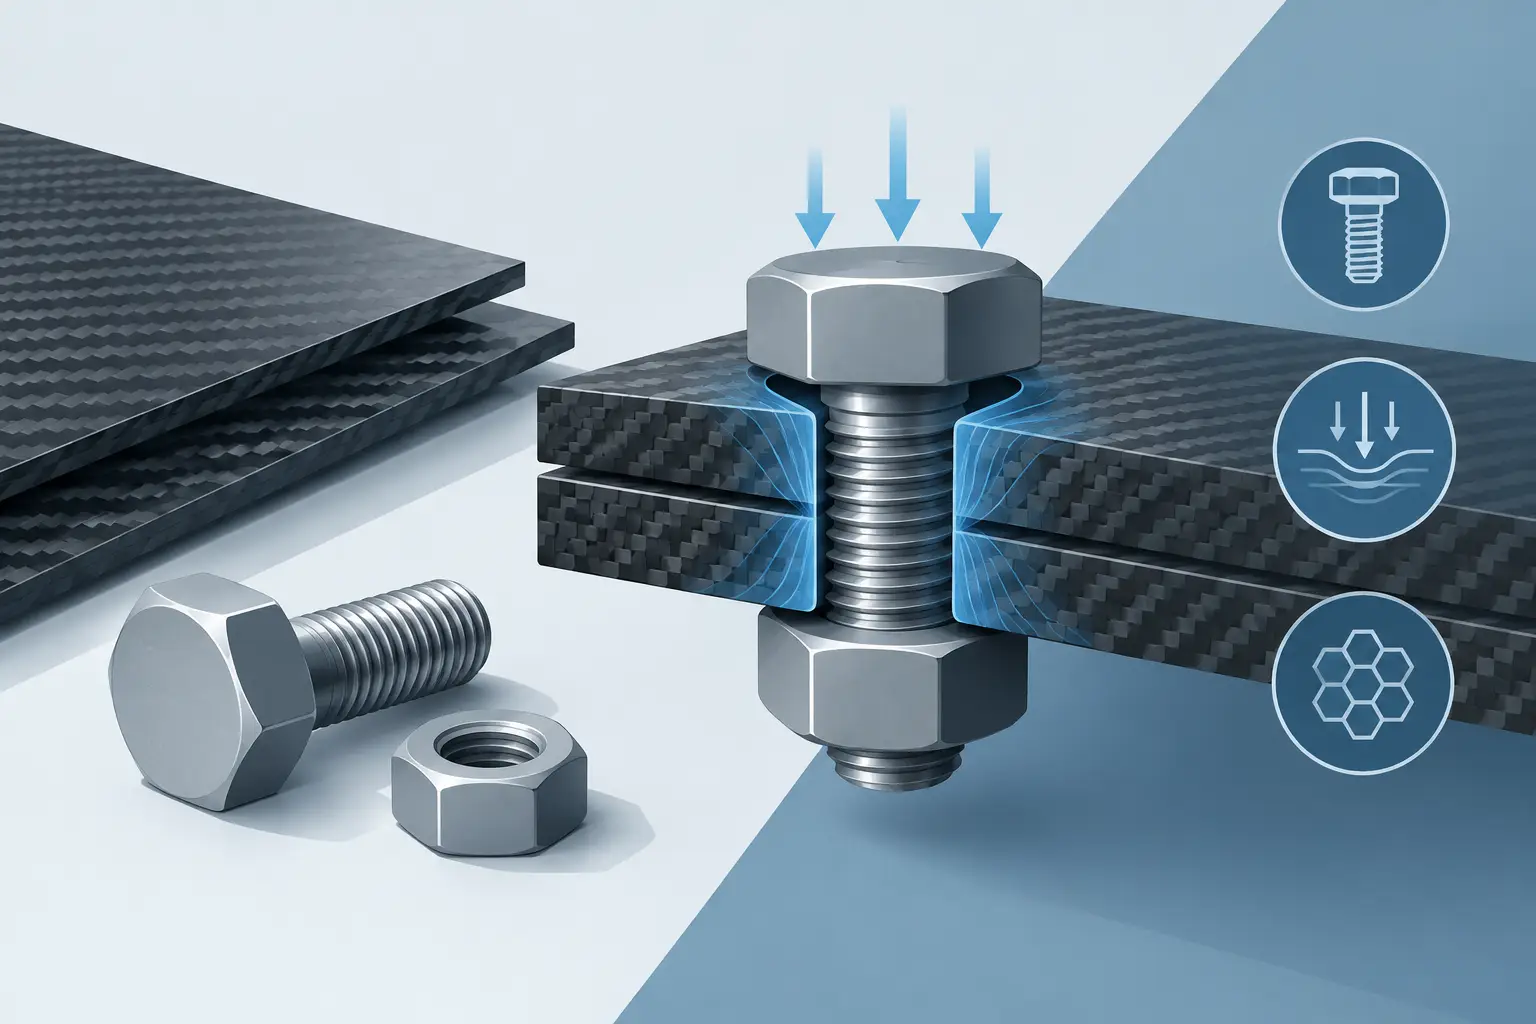
Eine fertigungsgerechte Konstruktion schafft klare Entformungsrichtungen, ausreichend große Radien und nachvollziehbare Trennkonzepte. Sie berücksichtigt, wo Gewebe sichtbar liegen soll und wo unidirektionale Verstärkungen die Last aufnehmen müssen. Ebenso wichtig ist die Definition der Fügezonen: Werden Inserts eingeklebt, metallische Anschlussstellen integriert oder Bauteile verklebt, müssen diese Prozesse in Konstruktion und Laminataufbau eingeplant sein.
Für Motorsport und Performance-Anwendungen gilt zudem: Gewicht ist nicht die einzige Kennzahl. Ein Bauteil kann leichter werden, aber bei Schwingung, Steinschlag, Temperaturwechsel oder punktueller Belastung an Reserven verlieren. Ziel ist kein möglichst dünnes Laminat, sondern ein Bauteil mit der richtigen Steifigkeit, Festigkeit und Dauerhaltbarkeit für seinen Einsatz.
Qualität muss im Prozess sichtbar werden
Eine überzeugende Oberfläche ist ein Qualitätsmerkmal, aber kein vollständiger Nachweis für die innere Struktur. Relevante Qualitätsarbeit beginnt bei der Lagerung und Konditionierung der Prepregs, setzt sich über den kontrollierten Zuschnitt und das dokumentierte Laminieren fort und endet nicht mit dem Entformen.
Bei anspruchsvollen Projekten gehören definierte Prüf- und Freigabeschritte dazu. Dazu zählen die Kontrolle von Abmessungen und Gewicht, Sichtprüfungen der Oberfläche, die Prüfung von Klebe- und Insertbereichen sowie bei Bedarf weitergehende zerstörungsfreie Prüfverfahren. Welche Tiefe erforderlich ist, hängt von der Funktion des Bauteils ab. Eine Sichtblende stellt andere Anforderungen als ein tragendes Strukturteil oder ein motorsportlicher Aero-Flügel.
Reproduzierbarkeit entsteht dabei nicht durch eine einzige Endkontrolle. Sie entsteht durch klare Arbeitsanweisungen, stabile Werkzeuge, geschulte Fachkräfte und nachvollziehbare Prozessfenster. Genau dort verbindet sich Manufakturarbeit mit industrieller Fertigungsdisziplin: Das präzise Handlaminat bleibt bei komplexen Carbonteilen unverzichtbar, während die Prozessführung sicherstellt, dass aus handwerklicher Sorgfalt eine verlässliche Serie wird.
So wählen Auftraggeber einen Fertigungspartner aus
Die zentrale Frage lautet nicht nur, ob ein Anbieter Carbon fertigen kann. Sie lautet, ob er Verantwortung für die vollständige technische Kette übernehmen kann. Besonders bei neuen Bauteilen entstehen Risiken an den Schnittstellen zwischen CAD-Daten, Konstruktion, Formenbau, Prototyp, Aushärtung, Nacharbeit und Montage.
Ein leistungsfähiger Partner kann diese Schnittstellen früh bewerten und offen benennen, wo Zielkonflikte bestehen. Beispielsweise kann eine perfekte Sichtoberfläche eine andere Werkzeug- oder Lagenstrategie erfordern als maximale Strukturperformance. Eine enge Toleranz kann zusätzliche Bearbeitungsschritte notwendig machen. Ein kurzfristiger Prototyp kann sinnvoll sein, bevor in ein langlebiges Serienwerkzeug investiert wird.
Composite World begleitet solche Projekte mit Fertigungstiefe von der Konstruktion über Prototyping und Werkzeugbau bis zur Kleinserie. Das ist vor allem dann relevant, wenn ein Bauteil nicht nur gut aussehen, sondern unter realen Belastungen zuverlässig funktionieren muss.
Carbonbauteile für Industrie, Automotive und Motorsport
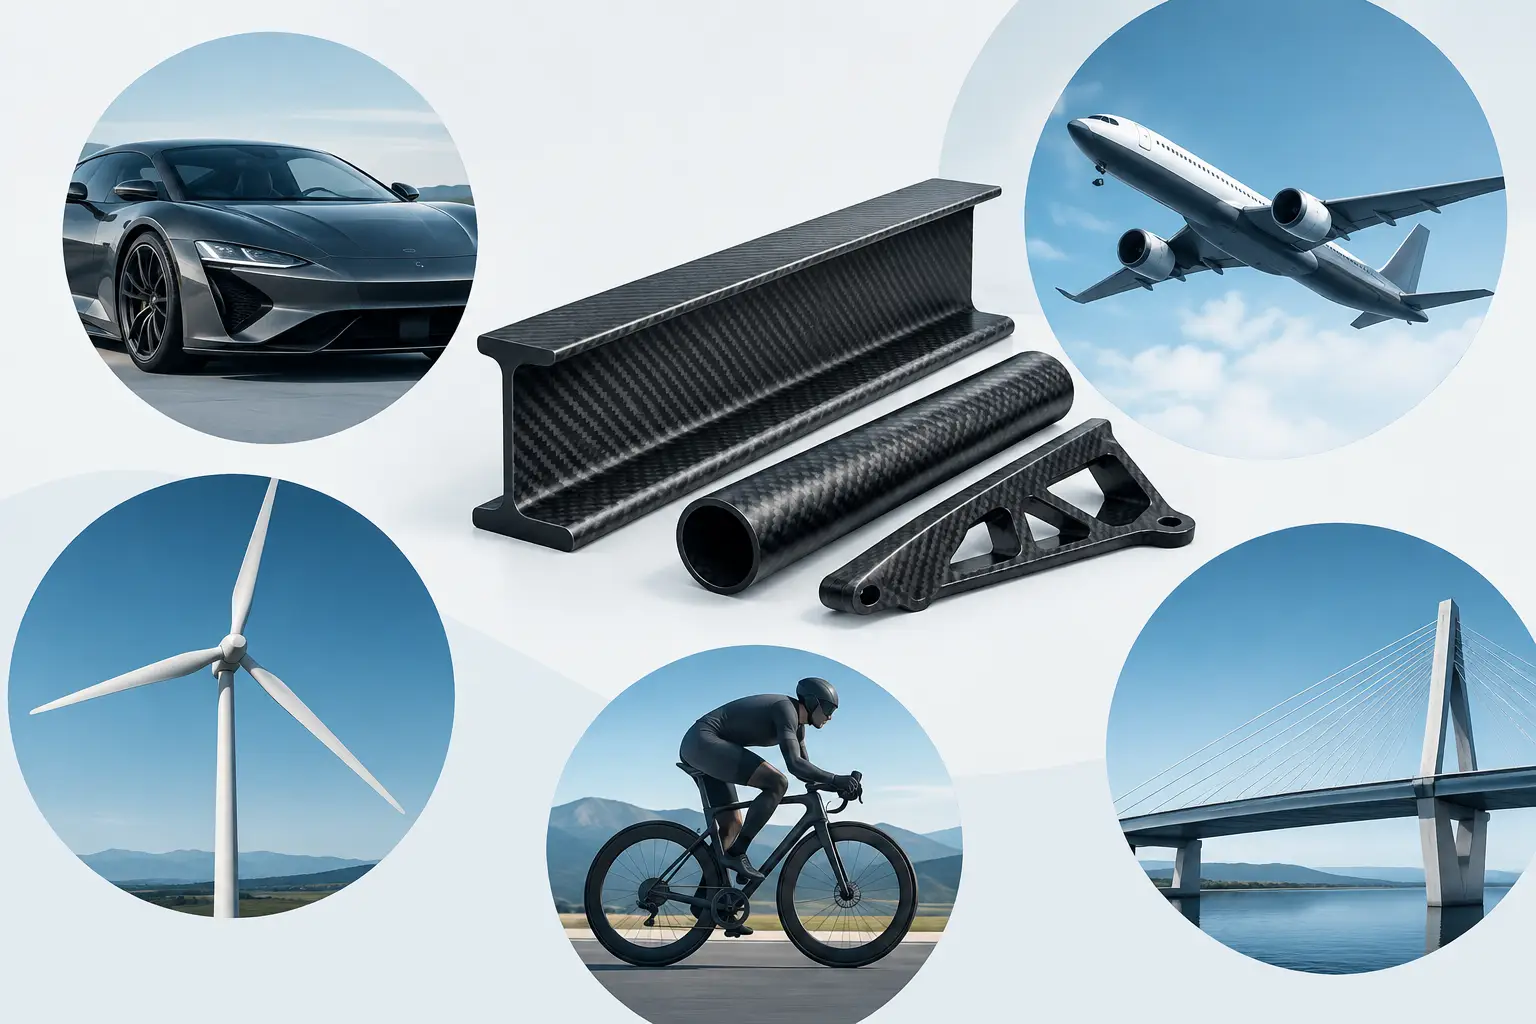
Die Anwendungsfelder reichen von Sichtteilen und Interieur-Komponenten bis zu Strukturbauteilen, Gehäusen, Abdeckungen, Luftführungen und aerodynamischen Elementen. Im industriellen Umfeld stehen häufig Steifigkeit, Korrosionsbeständigkeit und geringes Gewicht im Fokus. Im Automotive-Bereich kommen Oberflächenanspruch, Passgenauigkeit und serientaugliche Reproduzierbarkeit hinzu. Im Motorsport zählen zusätzlich kurze Entwicklungswege und eine Konstruktion, die unter extremen Lastwechseln funktioniert.
Wer Carbon lediglich als Premium-Oberfläche betrachtet, verschenkt das eigentliche Potenzial des Werkstoffs. Der Wert liegt in einem gezielt ausgelegten Bauteil, dessen Faserarchitektur, Prozess und Qualität exakt zu seiner Aufgabe passen. Dort beginnt eine Composite Fertigung, die nicht nur beim ersten Einsatz überzeugt, sondern auch im nächsten Fertigungszyklus dieselbe Leistung liefert.