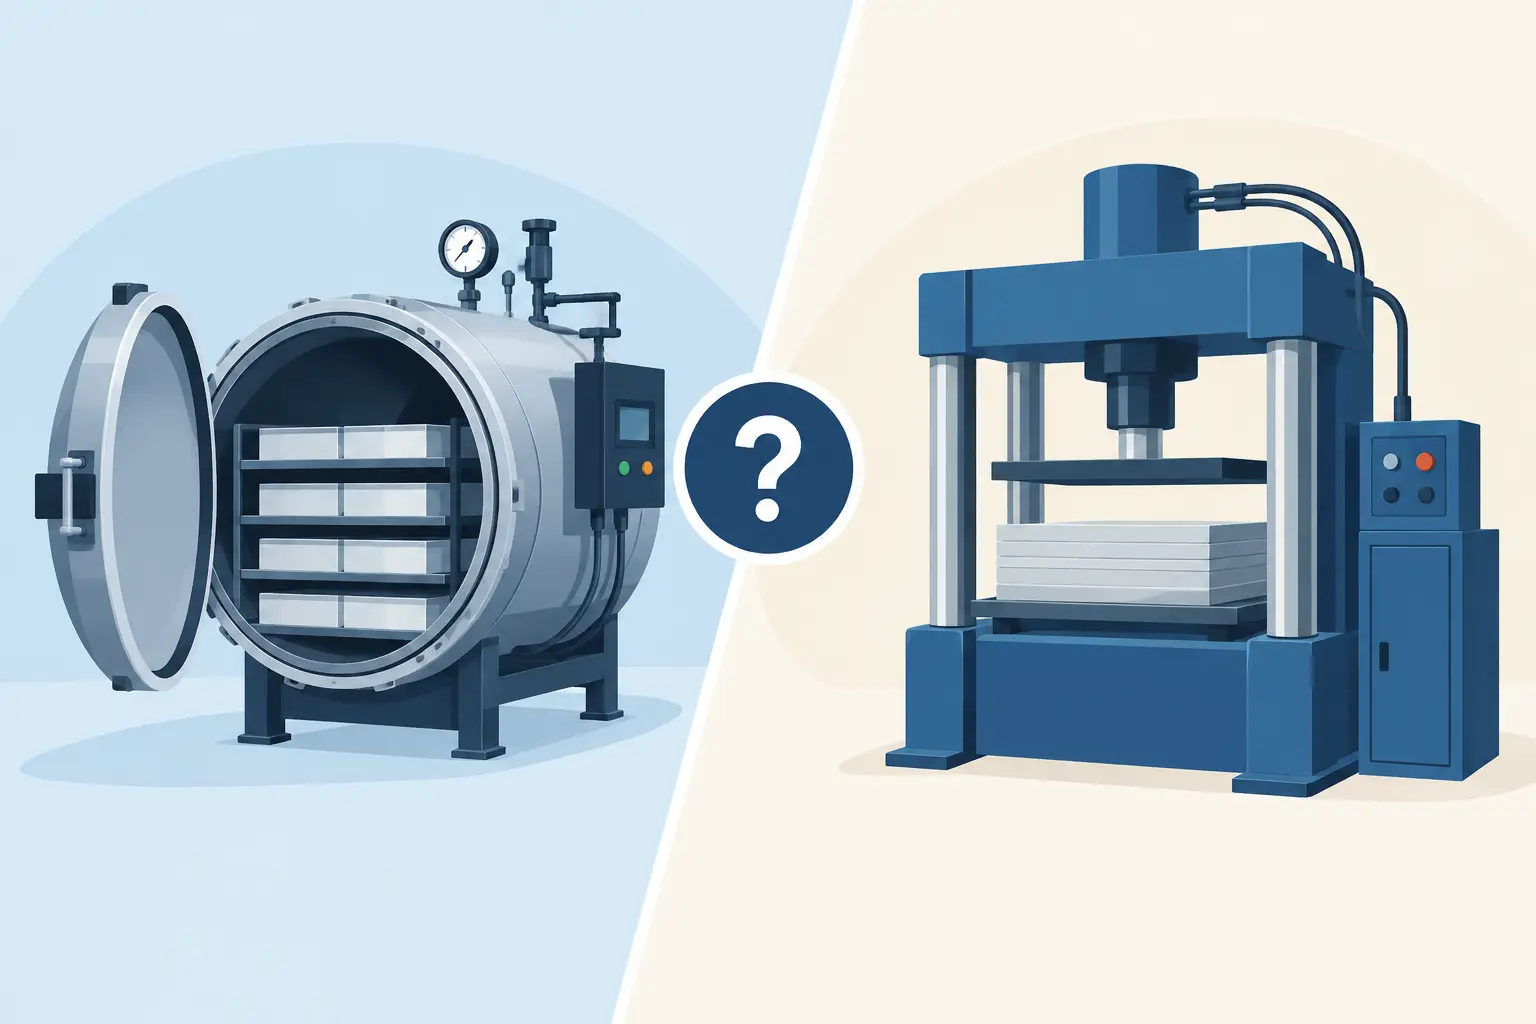
Bei der Entscheidung Autoklav oder Pressverfahren geht es nicht um ein pauschal besseres Verfahren. Entscheidend ist, welche Leistung das Bauteil im Einsatz erbringen muss, welche Geometrie vorliegt, welche Oberfläche gefordert ist und in welcher Stückzahl produziert werden soll. Wer Carbonteile allein über den Preis oder die kurze Taktzeit bewertet, übersieht oft die Faktoren, die später über Ausschuss, Bauteilstabilität und Markenwirkung entscheiden.
Für hochbelastete Strukturbauteile, Sichtcarbon mit anspruchsvoller Oberfläche sowie Projekte im Motorsport, Automotive und in der Industrie ist das Prepreg-Autoklav-Verfahren häufig der technische Maßstab. Pressverfahren bieten dagegen klare Vorteile, wenn hohe Mengen, kurze Zykluszeiten und prozessstabile Serienabläufe im Vordergrund stehen. Die richtige Wahl beginnt daher mit einer sauberen Anforderungsanalyse.
Was beim Autoklavverfahren passiert
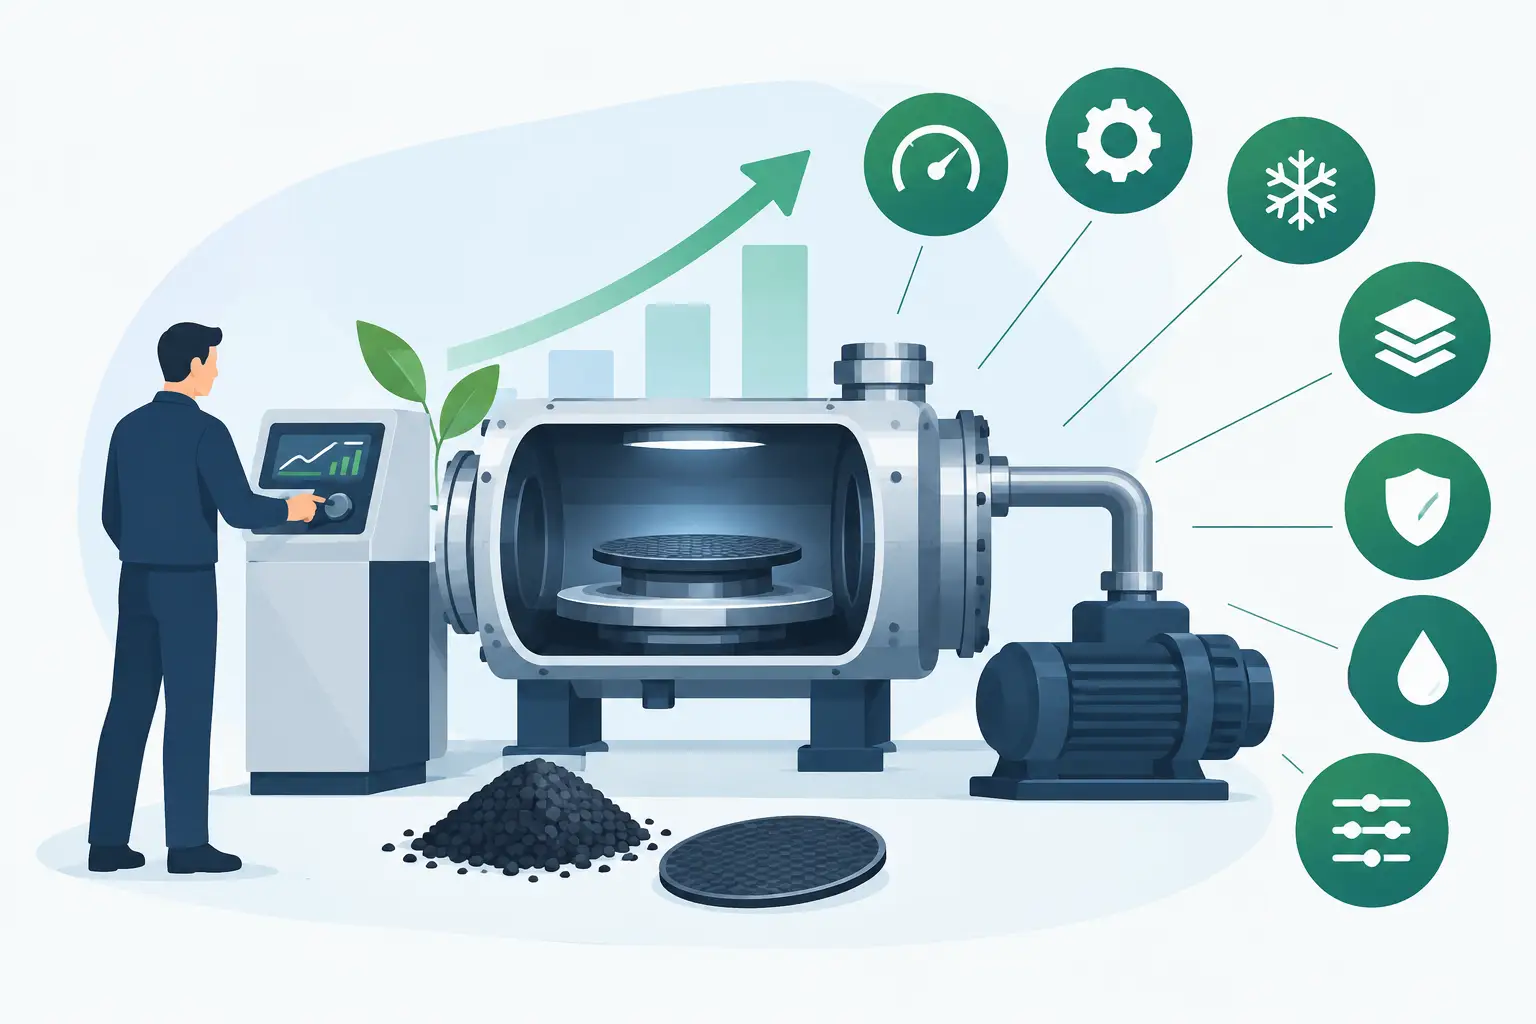
Beim Autoklavverfahren werden vorimprägnierte Faserhalbzeuge, sogenannte Prepregs, präzise in ein Werkzeug eingelegt. Das Laminat wird anschließend vakuumdicht verpackt und unter definiertem Druck und Temperatur ausgehärtet. Vakuum entfernt eingeschlossene Luft und flüchtige Bestandteile, während der äußere Autoklavdruck das Laminat gezielt konsolidiert.
Dieser kontrollierte Prozess führt zu einem sehr hohen Faservolumenanteil, geringer Porosität und einer gleichmäßigen Harzverteilung. Genau diese Merkmale bestimmen die mechanische Qualität eines Carbonbauteils. Wo Belastung, Dauerfestigkeit, Gewicht und Formtreue eng zusammenliegen, ist eine reproduzierbare Laminatqualität kein Detail, sondern eine konstruktive Voraussetzung.
Prepregs bringen zudem einen wesentlichen Vorteil für anspruchsvolle Bauteile: Der Harzanteil ist bereits werkseitig definiert. Im Unterschied zu offen getränkten Verstärkungen hängt die Qualität nicht davon ab, wie viel Harz ein Mitarbeiter im jeweiligen Arbeitsschritt einbringt. Das schafft eine belastbare Basis für wiederholbare Eigenschaften – besonders relevant bei Kleinserien, homologationsnahen Komponenten und technischen Bauteilen mit dokumentierten Anforderungen.
Oberflächenqualität ist Teil der Funktion
Bei Sichtcarbon entscheidet nicht nur das Gewebe über die Wirkung. Faserorientierung, Drapierverhalten, Werkzeugoberfläche, Entlüftung, Aushärtezyklus und Entformung müssen ineinandergreifen. Der Autoklav schafft dafür sehr konstante Bedingungen. Bei korrekt ausgelegtem Werkzeug und sauberer Prozessführung entstehen Oberflächen, die der Präzision des Bauteils entsprechen.
Das ist für Exterieurteile, Interieurkomponenten und hochwertige Tuningteile ebenso relevant wie für technische Abdeckungen. Eine makellose Oberfläche ist dabei nicht bloß optischer Anspruch. Sie zeigt, dass Material, Werkzeug und Fertigung kontrolliert wurden. Bei Carbon kann man Prozessdisziplin häufig sehen, bevor man sie misst.
Wie das Pressverfahren Carbonteile fertigt
Der Begriff Pressverfahren umfasst mehrere Prozesse. In der Praxis werden Faser- und Harzsysteme in einem beheizten, meist zweiteiligen Werkzeug unter Druck geformt und ausgehärtet. Abhängig vom Material kommen beispielsweise Prepregs, Sheet Molding Compound, sogenannte SMC-Materialien, oder andere formpressfähige Halbzeuge zum Einsatz.
Die Stärke dieses Ansatzes liegt in der kurzen und gut automatisierbaren Zykluszeit. Ist das Werkzeug auf die Serie ausgelegt, lassen sich hohe Stückzahlen mit klar definierten Abläufen herstellen. Besonders bei großen Produktionsvolumina kann das Pressverfahren die wirtschaftlichere Wahl sein, weil mehrere Prozessschritte parallelisiert und manuelle Tätigkeiten reduziert werden.
Der hohe Formdruck sorgt ebenfalls für eine gute Konsolidierung. Daraus folgt jedoch nicht automatisch, dass jedes Pressbauteil dieselbe Materialperformance wie ein autoklavgehärtetes Prepreg-Laminat erreicht. Die Eigenschaften hängen wesentlich von Faserarchitektur, Fließweg des Harzes, Werkzeugkonzept, Temperaturführung und der Komplexität der Geometrie ab.
Bei kurz- oder langfaserverstärkten Pressmassen ist die Gestaltungsfreiheit hoch, die gezielte Lastpfadgestaltung aber begrenzt. Bei kontinuierlichen Geweben oder Gelegen bleibt sie besser erhalten, verlangt jedoch ein präzises Handling. Falten, Faserwelligkeit oder Verschiebungen im Werkzeug wirken sich direkt auf die Bauteilqualität aus.
Autoklav oder Pressverfahren: Der technische Vergleich
Für die Auswahl reicht es nicht, nur Druck und Temperatur gegenüberzustellen. Beide Verfahren erzeugen hochwertige Bauteile, setzen aber unterschiedliche Prioritäten.
Das Autoklavverfahren spielt seine Stärken aus, wenn maximale mechanische Eigenschaften bei minimalem Gewicht benötigt werden. Der kontrollierte Vakuum- und Druckzyklus reduziert Lufteinschlüsse und ermöglicht komplexe Laminataufbauten mit definierten Faserwinkeln. Gerade bei lasttragenden Komponenten lassen sich Fasern entlang der tatsächlichen Belastung ausrichten. Das spart Material dort, wo es nicht benötigt wird, und stärkt das Bauteil dort, wo Kräfte eingeleitet werden.
Das Pressverfahren priorisiert dagegen Produktivität. Bei passenden Geometrien und ausreichender Stückzahl sinken die Kosten pro Teil deutlich, weil die Aushärtung in Minuten statt in längeren Autoklavzyklen erfolgen kann. Diese Rechnung funktioniert allerdings nur, wenn die Investition in Presswerkzeug, Materialbereitstellung und Prozessentwicklung über die geplante Menge getragen wird.
Auch die Bauteilgeometrie beeinflusst die Entscheidung. Flächige oder klar formbare Komponenten können sich sehr gut pressen lassen. Tief gezogene Bereiche, enge Radien, anspruchsvolle Hinterschneidungen, Sandwichaufbauten oder gezielte lokale Verstärkungen verlangen dagegen oft nach der Flexibilität eines Autoklavprozesses. Das gilt besonders, wenn Designflächen und konstruktive Lastbereiche in einem sichtbaren Bauteil zusammenkommen.
Werkzeugkosten und Entwicklungsaufwand realistisch bewerten
Ein Presswerkzeug muss hohe Schließkräfte, Temperaturwechsel und Serienbelastung zuverlässig aufnehmen. Entsprechend hoch sind Anforderungen an Konstruktion, Material und Bearbeitung. Für große Serien ist das eine sinnvolle Investition. Für Prototypen, Vorserien oder limitierte Baureihen kann sie jedoch unverhältnismäßig sein.
Autoklavwerkzeuge sind ebenfalls anspruchsvoll, vor allem bei hohen Oberflächenansprüchen und engen Toleranzen. Sie erlauben jedoch häufig eine wirtschaftlichere Anpassung bei Varianten, kleinen Losgrößen und Entwicklungsständen. Wenn sich Bauteilgeometrien im Projekt noch ändern, schützt diese Flexibilität vor unnötig hohen Werkzeugkosten.
Ein häufiger Fehler besteht darin, Fertigungskosten ausschließlich pro Bauteil zu betrachten. Entscheidend sind die Gesamtkosten über das Projekt: Entwicklungszeit, Werkzeugamortisation, Ausschussrisiko, Nacharbeit, Prüfaufwand, Lieferfähigkeit und Qualitätskosten. Ein scheinbar günstiger Prozess wird teuer, wenn er die geforderte Bauteilperformance nur mit hoher Streuung erreicht.
Die Materialwahl entscheidet mit
Carbonfaser ist kein einheitlicher Werkstoff. Faserart, Gewebe, Gelege, Harzsystem, Flächengewicht und Kernmaterial beeinflussen das Resultat unmittelbar. Ein sichtbares 2×2-Twill-Gewebe stellt andere Anforderungen als ein unidirektional verstärktes Strukturbauteil. Gleiches gilt für Epoxidharze mit hohen Temperaturanforderungen, flammhemmende Systeme oder Anwendungen mit besonderen Umwelt- und Medienbeständigkeiten.
Im Autoklav lassen sich unterschiedliche Prepreglagen sehr kontrolliert kombinieren. Unidirektionale Lagen übernehmen gezielt Zug- und Biegelasten, Gewebe stabilisieren Flächen und liefern bei Bedarf die gewünschte Sichtoptik. Sandwichkerne können die Biegesteifigkeit erheblich erhöhen, ohne das Bauteil massiv schwerer zu machen. Voraussetzung ist eine Konstruktion, die Lastpfade, Einleger, Kantenabschlüsse und lokale Druckzonen von Beginn an berücksichtigt.
Im Pressverfahren muss das Material zum Formprozess passen. Fließfähige Systeme erleichtern die vollständige Werkzeugfüllung, können aber die Orientierung kontinuierlicher Fasern beeinflussen. Wer definierte mechanische Eigenschaften benötigt, darf Material und Prozess daher nicht getrennt betrachten. Die Fertigung ist Teil der Bauteilauslegung.
Wann welches Verfahren sinnvoll ist
Ein Autoklavprozess ist die richtige Wahl, wenn geringes Gewicht, hohe strukturelle Belastbarkeit, anspruchsvolle Sichtoberflächen und reproduzierbare Premiumqualität im Vordergrund stehen. Das betrifft etwa Motorsportkomponenten, aerodynamische Bauteile, hochwertige Fahrzeugveredelungen, technische Abdeckungen mit engen Toleranzen oder industriell genutzte Leichtbaustrukturen in kleinen und mittleren Stückzahlen.
Ein Pressverfahren ist besonders sinnvoll, wenn hohe Mengen, kurze Taktzeiten und eine auf Serienproduktion ausgelegte Geometrie zusammenkommen. Es eignet sich für Bauteile, bei denen die Material- und Prozessauswahl auf automatisierbare Abläufe abgestimmt ist und die Werkzeugkosten über die Stückzahl wirtschaftlich getragen werden können.
Zwischen beiden Polen gibt es Mischformen. Ein Projekt kann beispielsweise mit Autoklav-Prototypen beginnen, um Laminataufbau, Optik und Funktion abzusichern. Erst nach erfolgreicher Erprobung wird geprüft, ob für eine steigende Serie ein Presskonzept sinnvoll ist. Diese Reihenfolge senkt Entwicklungsrisiken, weil Entscheidungen auf validierten Bauteilen statt auf Annahmen beruhen.
Die Prozessentscheidung gehört an den Projektstart
Die Frage nach Autoklav oder Pressverfahren sollte vor der finalen Konstruktion beantwortet werden, nicht erst vor der Bestellung. Wandstärken, Radien, Trennfugen, Faserverlauf, Befestigungspunkte und Toleranzen müssen zum späteren Fertigungsweg passen. Wer Konstruktion, Formenbau und Fertigung getrennt organisiert, erzeugt an diesen Schnittstellen vermeidbare Kompromisse.
Composite World verbindet diese Schritte von der Bauteilauslegung über den Werkzeugbau bis zur Serienfertigung. So lässt sich früh beurteilen, welche Lösung die geforderte Performance tatsächlich erreicht und welche Anforderungen sich wirtschaftlich umsetzen lassen.
Das beste Verfahren ist letztlich das, das zum Lastfall, zur Stückzahl und zum Qualitätsziel passt. Wer diese drei Größen sauber definiert, schafft die Grundlage für Carbonbauteile, die nicht nur leicht und hochwertig aussehen, sondern ihre Leistung dauerhaft unter realen Bedingungen beweisen.