Ein Sichtcarbon-Bauteil kann konstruktiv korrekt sein und trotzdem an der Werkzeugoberfläche scheitern: durch Poren, Verzug, Abzeichnungen oder eine unruhige Faseroptik. Wer ein Carbon Werkzeug richtig auswählen will, entscheidet daher nicht nur über die Formherstellung, sondern über Bauteilqualität, Prozesssicherheit, Taktzeit und Wirtschaftlichkeit der gesamten Fertigung.
Bei hochbelasteten Faserverbundbauteilen gilt: Das Werkzeug ist kein nachgelagerter Kostenblock. Es ist die präzise Schnittstelle zwischen Konstruktion, Material, Temperatur, Druck und Oberfläche. Besonders bei Prepreg-Prozessen im Autoklaven bestimmt seine Auslegung, ob sich anspruchsvolle Geometrien reproduzierbar in Prototypen, Kleinserien oder Serien herstellen lassen.
Die Bauteilanforderung definiert das Werkzeug
Am Anfang steht nicht die Frage nach Aluminium, Stahl oder Composite. Entscheidend ist das Bauteilprofil. Welche Lasten übernimmt das Teil? Welche Oberflächenklasse wird gefordert? Wie komplex sind Hinterschneidungen, Radien, Flansche und Trennfugen? Und wie viele Zyklen muss das Werkzeug zuverlässig leisten?
Ein Strukturbauteil für Motorsport oder Industrie verlangt andere Prioritäten als eine Sichtcarbon-Abdeckung für ein hochwertiges Fahrzeuginterieur. Bei tragenden Komponenten stehen Maßhaltigkeit, Faserorientierung, definierte Laminatdicke und Prozessfenster im Vordergrund. Bei Sichtteilen kommt die optische Reproduzierbarkeit hinzu: Jede Unregelmäßigkeit der Werkzeugoberfläche kann sich im Bauteil abzeichnen.
Auch die Bauteilgröße verändert die Entscheidung. Große Formen reagieren stärker auf Temperaturunterschiede und benötigen eine besonders kontrollierte Steifigkeit. Kleine, hochkomplexe Bauteile können dagegen von modularen Einsätzen profitieren, wenn Entformung und lokale Detailgenauigkeit sonst nicht sicher beherrschbar sind.
Stückzahl realistisch bewerten
Die wirtschaftlich passende Werkzeuglösung hängt weniger von einer abstrakten Stückzahl als von der geforderten Zyklenzahl unter realen Prozessbedingungen ab. Ein Werkzeug für zehn Entwicklungsbauteile muss nicht dieselben Reserven besitzen wie eine Form für mehrere hundert Autoklavzyklen.
Zu knapp kalkulierte Werkzeuge verursachen jedoch häufig höhere Folgekosten als ein hochwertiger Aufbau. Reparaturen, Nacharbeit, Ausschuss oder unklare Maßabweichungen unterbrechen die Fertigung und gefährden Termine. Für Kleinserien mit wiederkehrendem Abruf sind langlebige, sauber dokumentierte Werkzeuge deshalb oft die wirtschaftlichere Wahl.
Materialwahl: Temperatur, Steifigkeit und Oberfläche zusammen denken
Werkzeugmaterialien unterscheiden sich nicht nur beim Anschaffungspreis. Sie verhalten sich bei Temperaturwechseln unterschiedlich, speichern Wärme anders und reagieren verschieden auf mechanische Belastung. Für die Auswahl sind insbesondere der thermische Ausdehnungskoeffizient, die Temperaturbeständigkeit, die Wärmeleitfähigkeit und die Oberflächenstabilität relevant.
Aluminium für präzise, temperierte Prozesse
Aluminiumwerkzeuge bieten eine hohe Wärmeleitfähigkeit. Das sorgt für eine gleichmäßige Temperaturverteilung und kann Aufheiz- sowie Abkühlzeiten reduzieren. Bei gefrästen Formen lassen sich komplexe Konturen, integrierte Vakuumanschlüsse und definierte Flanschbereiche präzise umsetzen.
Die hohe thermische Ausdehnung muss allerdings konstruktiv berücksichtigt werden. Bei großen Bauteilen oder engen Toleranzen kann sie maßgeblich sein, besonders wenn Werkzeug und Laminat unterschiedliche Ausdehnungswerte besitzen. Aluminium ist daher keine pauschale Standardlösung, sondern stark abhängig von Bauteilgröße, Aushärtezyklus und Toleranzvorgabe.
Stahl für hohe Belastung und lange Standzeiten
Stahlwerkzeuge überzeugen dort, wo maximale Verschleißfestigkeit, hohe Formstabilität und eine sehr lange Lebensdauer gefordert sind. Sie eignen sich für hochbeanspruchte Produktionsumgebungen, wiederkehrende mechanische Belastungen oder Prozesse mit hohen Anforderungen an die Beständigkeit von Kanten und Dichtflächen.
Dem stehen höhere Kosten, höheres Gewicht und längere thermische Reaktionszeiten gegenüber. Für einen Prototypen oder eine kleine Prepreg-Serie kann dieser Aufwand unverhältnismäßig sein. Wenn jedoch dauerhaft hohe Stückzahlen und eng abgesicherte Prozesse gefordert sind, ist Stahl eine belastbare Option.
Composite-Werkzeuge für abgestimmte Ausdehnung
Werkzeuge aus Faserverbundmaterial können besonders sinnvoll sein, wenn ihr thermisches Verhalten gezielt auf das herzustellende Carbonbauteil abgestimmt wird. Ein niedriger und definierter Wärmeausdehnungskoeffizient reduziert das Risiko temperaturbedingter Maßabweichungen. Gleichzeitig lassen sich große Formen mit vergleichsweise geringem Gewicht herstellen.
Die Qualität eines Composite-Werkzeugs hängt jedoch unmittelbar von Konstruktion, Laminataufbau, Harzsystem, Kernkonzept und Aushärteprozess ab. Ein einfach aufgebautes Laminat kann für niedrige Temperaturen genügen, wird bei wiederholten Autoklavzyklen aber schnell zum Unsicherheitsfaktor. Für Premium-Bauteile braucht es eine Form, deren Werkstoffsystem den Prozess dauerhaft trägt.
Autoklavfähigkeit ist mehr als Temperaturbeständigkeit
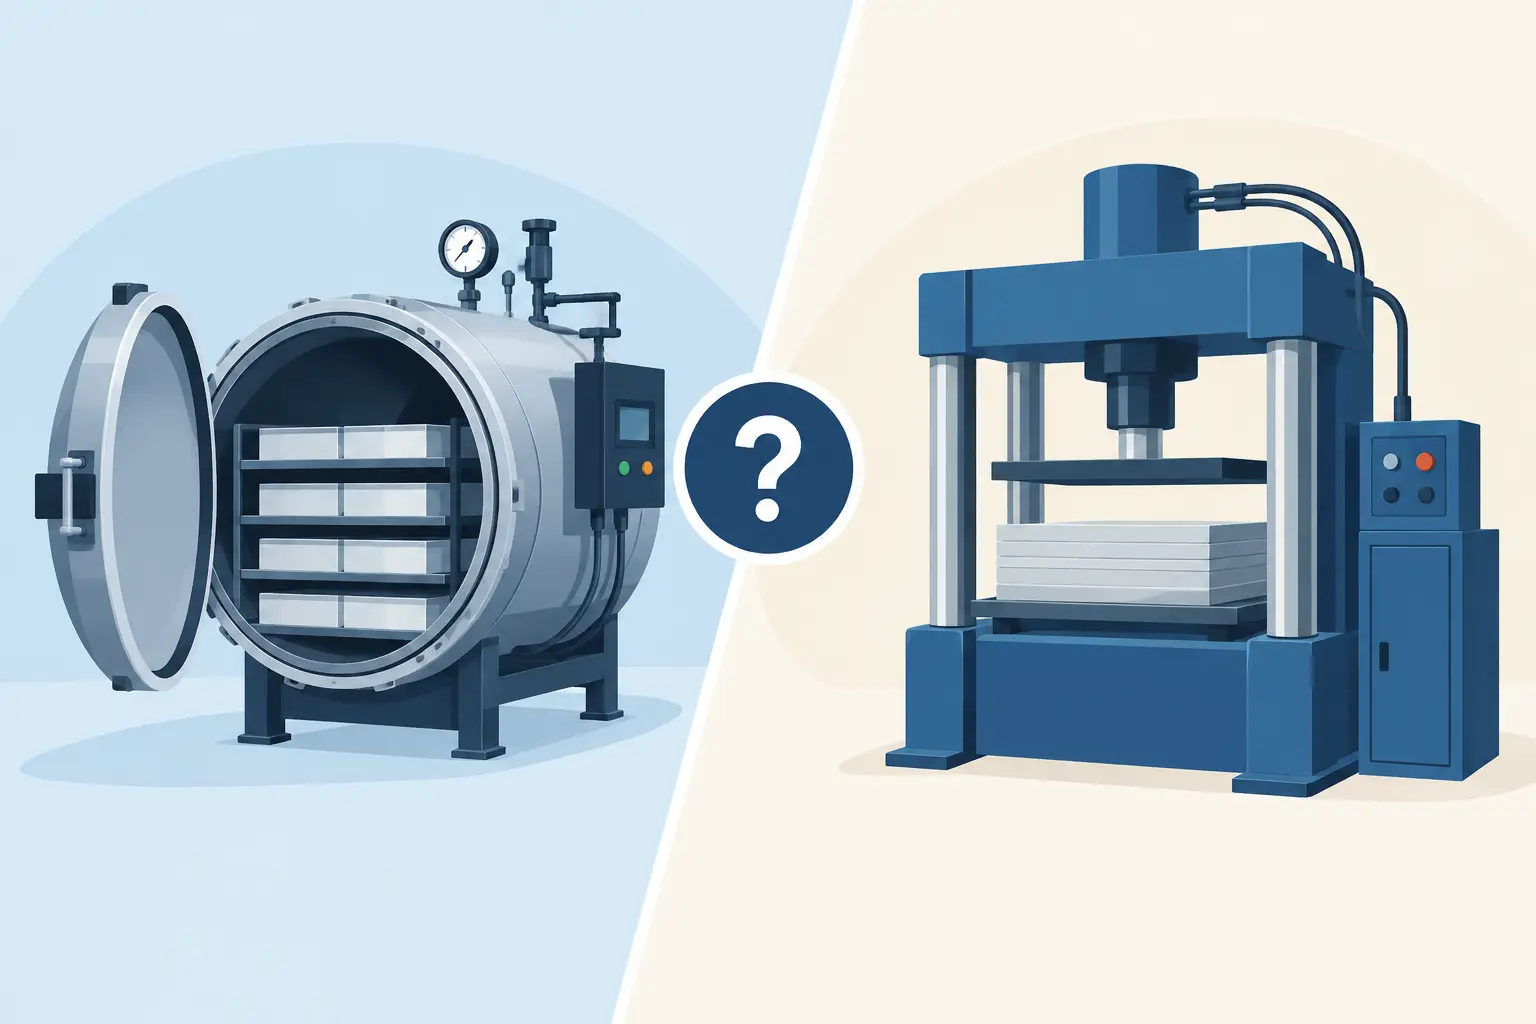
Ein Werkzeug, das eine bestimmte Temperatur einmal übersteht, ist nicht automatisch für die Autoklavfertigung geeignet. Unter Vakuum, Druck und wiederholter thermischer Belastung wirken mehrere Faktoren gleichzeitig. Das Werkzeug darf sich nicht verziehen, Feuchtigkeit aufnehmen, ausgasen oder an der Dichtfläche an Stabilität verlieren.
Bei Prepreg-Autoklav-Prozessen müssen Form, Unterbau und Spannkonzept als Einheit entwickelt werden. Eine großflächige Kavität kann bei Druckbelastung nachgeben, wenn die Rückseite nicht ausreichend abgestützt ist. Das Ergebnis sind Maßabweichungen, ungleichmäßige Laminatverdichtung oder kritische Oberflächenbereiche.
Die Temperaturreserve sollte ebenfalls nicht nur auf den nominalen Aushärtezyklus abgestimmt werden. Aufheizrampen, lokale Temperaturunterschiede, wiederholte Zyklen und mögliche spätere Prozessanpassungen gehören in die Auslegung. Wer heute ein Werkzeug nur für den minimalen Bedarf dimensioniert, begrenzt oft die Entwicklungsmöglichkeiten des Projekts.
Oberfläche und Trennsystem entscheiden über Sichtqualität
Bei Sichtcarbon überträgt das Werkzeug seine Qualität direkt auf das Bauteil. Frässtruktur, Porosität, mikroskopische Oberflächenfehler und ungleichmäßige Beschichtungen werden unter Klarlack und gerichteter Beleuchtung sichtbar. Eine technisch akzeptable Form ist deshalb nicht zwangsläufig für Class-A-nahe Sichtoberflächen geeignet.
Die Oberflächenvorbereitung verlangt abgestimmte Arbeitsschritte: präzise Bearbeitung, stabile Versiegelung, geeignete Werkzeugbeschichtung und ein zum Harzsystem passendes Trennmittel. Diese Ebenen müssen zusammen funktionieren. Ein Trennsystem, das zu hohen Entformkräften führt, kann Kanten beschädigen oder die Oberfläche des Bauteils beeinträchtigen.
Auch die Trennfuge verdient besondere Aufmerksamkeit. Sie sollte so positioniert werden, dass sichtbare Bereiche geschützt bleiben und die Entformung ohne unkontrollierte Belastung möglich ist. Bei komplexen Geometrien sind geteilte Werkzeuge, Schieber oder austauschbare Einsätze häufig die sauberere Lösung als eine vermeintlich einfache Einteilform.
Konstruktion des Carbon Werkzeugs richtig auswählen
Die Werkzeugkonstruktion sollte bereits mit der Bauteilkonstruktion abgestimmt werden. Zu geringe Entformschrägen, schlecht erreichbare Vakuumanschlüsse oder knapp bemessene Flansche lassen sich später nur mit Aufwand korrigieren. Besonders kritisch sind Übergänge zwischen Sichtfläche und Funktionsbereich, tiefe Taschen sowie schmale Stege.
Ein ausreichend breiter, planer Flansch erhöht die Sicherheit der Vakuumabdichtung. Dabei darf er nicht als bloßer Rand verstanden werden: Seine Steifigkeit beeinflusst die Dichtwirkung über den gesamten Temperaturzyklus. Vakuumanschlüsse müssen so angeordnet sein, dass die Luft zuverlässig aus allen Bereichen abgeführt wird, ohne im späteren Laminataufbau unerwünschte Druckmarken zu verursachen.
Für reproduzierbare Prozesse sind zudem Referenzflächen und eindeutige Fixierpunkte sinnvoll. Sie erleichtern Zuschnitt, Drapierung, Vakuumaufbau und Qualitätsprüfung. Wo mehrere Werkzeuge oder Prozessschritte zusammenwirken, reduzieren klar definierte Bezugsmaße das Risiko kumulierender Toleranzen.
Werkzeugkosten über den gesamten Prozess bewerten
Ein günstiges Werkzeug kann sinnvoll sein, wenn Geometrie, Temperatur und Stückzahl begrenzt sind. Es ist jedoch keine wirtschaftliche Lösung, wenn wiederkehrende Nacharbeit, instabile Zykluszeiten oder Qualitätsstreuungen entstehen. Die richtige Bewertung umfasst daher mehr als Herstellungskosten.
Zu berücksichtigen sind Entwicklungsaufwand, Prüfkonzept, erwartete Standzeit, Wartung, mögliche Reparaturen und die Kosten eines Ausschussteils. Bei teuren Prepreg-Materialien oder engen Lieferterminen ist Prozessstabilität besonders wertvoll. Ein präzise gefertigtes Werkzeug verkürzt nicht nur die Fertigung, sondern schafft auch eine belastbare Basis für Wiederholteile und spätere Skalierung.
Composite World entwickelt Werkzeuge daher nicht isoliert, sondern aus dem Zusammenspiel von Bauteilkonstruktion, Faserverbundprozess und geforderter Oberfläche. Diese Fertigungstiefe ist entscheidend, wenn aus einer anspruchsvollen Geometrie ein reproduzierbares Bauteil werden soll.
Die beste Werkzeugentscheidung entsteht, wenn die Form nicht auf den ersten Zyklus, sondern auf das gewünschte Ergebnis nach dem hundertsten Zyklus ausgelegt wird. Genau dort zeigt sich, ob Präzision nur geplant oder tatsächlich gefertigt wurde.