Ein CFK-Bauteil versagt selten, weil Carbon grundsätzlich zu schwach wäre. Kritisch werden meist Lastannahmen, Faserorientierungen, Krafteinleitungen oder ein Laminataufbau, der nur auf eine Nennlast abgestimmt wurde. Wer CFK Bauteile berechnen will, muss deshalb mehr betrachten als Wandstärke und Zugfestigkeit: Entscheidend ist das Zusammenspiel aus Lastpfad, Geometrie, Materialsystem, Fertigungsverfahren und realem Einsatzfall.
Für technische Strukturteile, Motorsportkomponenten und hochwertige Automotive-Anwendungen ist die Berechnung kein nachgelagerter Prüfschritt. Sie definiert früh, welche Konstruktion wirtschaftlich, sicher und reproduzierbar gefertigt werden kann. Gerade bei dünnwandigen Sichtcarbonteilen entscheidet diese Arbeit darüber, ob das Bauteil unter Belastung präzise bleibt oder sich verzieht, delaminiert oder an einer lokalen Krafteinleitung beschädigt wird.
CFK Bauteile berechnen beginnt mit dem realen Lastfall
Eine belastbare Auslegung startet nicht mit einem verfügbaren Gewebe, sondern mit klaren Lastfällen. Dazu gehören statische Kräfte, Beschleunigungen, Schwingungen, Temperaturwechsel und Montagekräfte. Bei einem Halter im Fahrzeug sind etwa Eigengewicht und maximale Betriebslast nur ein Teil der Betrachtung. Auch Vibrationen, Bordsteinimpulse, Anschläge, Vorspannkräfte von Schrauben und Lastwechsel können maßgebend sein.
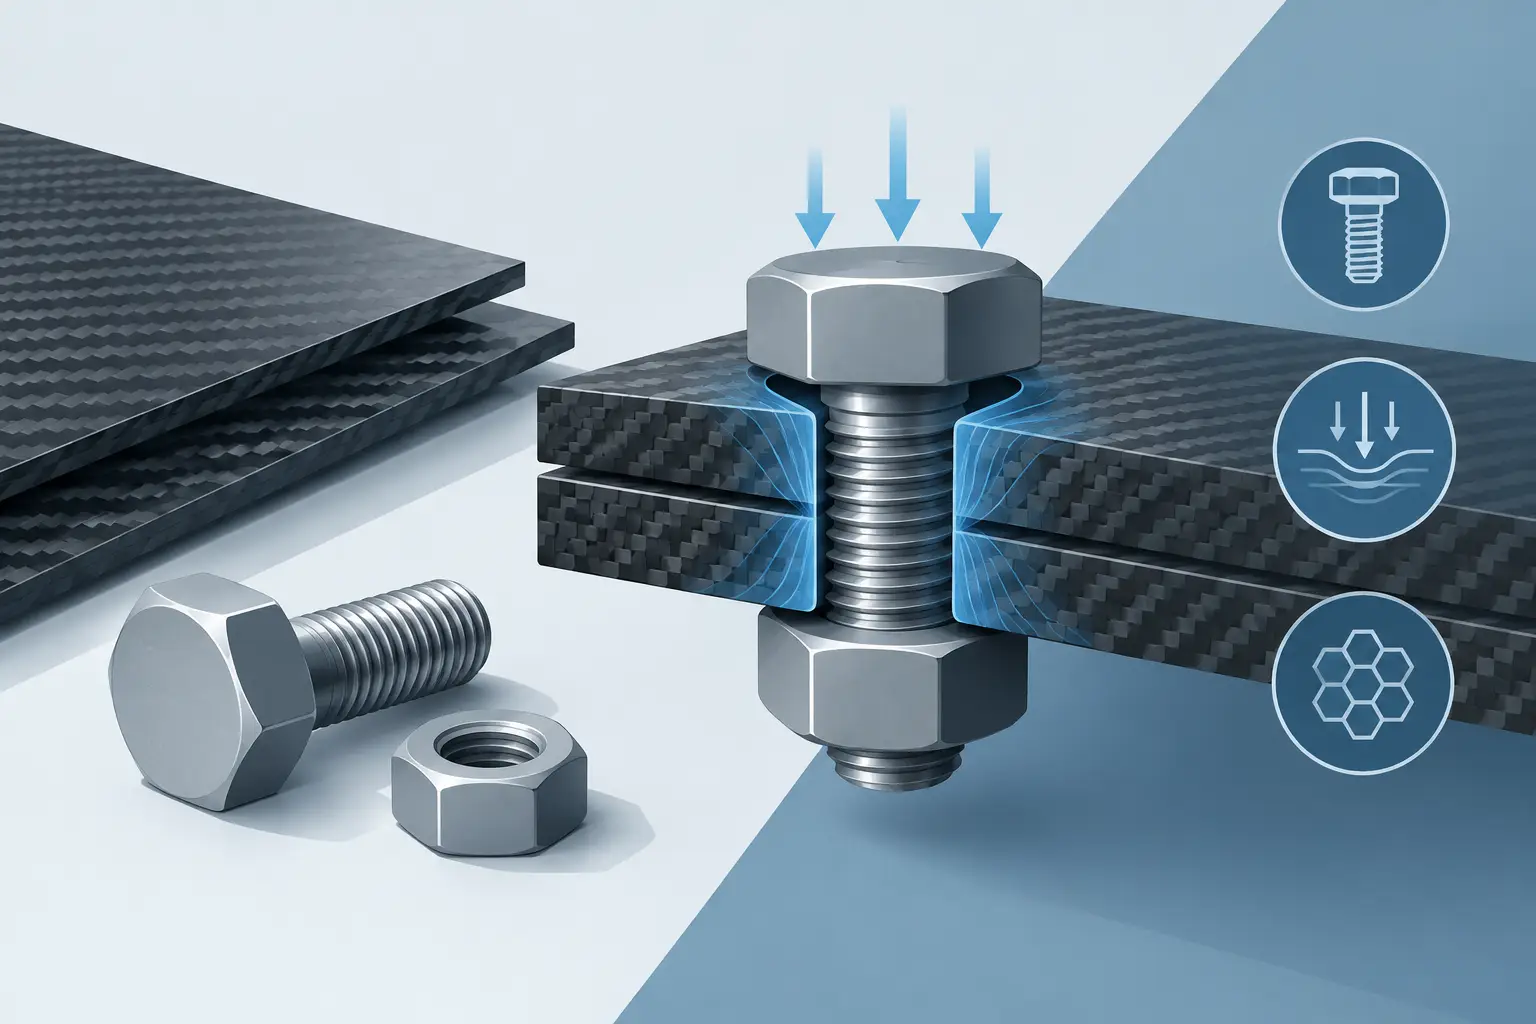
Relevant ist nicht allein die Höhe der Kraft, sondern ihr Weg durch das Bauteil. Eine nominell moderate Last erzeugt hohe lokale Spannungen, wenn sie über eine kleine Auflagefläche, eine Schraubverbindung oder eine scharf auslaufende Geometrie eingeleitet wird. Bei einer CFK-Konsole können die Fasern in der Fläche ausreichend dimensioniert sein, während die Randzone einer Bohrung auf Lagerdruck, Ausreißen oder interlaminare Schubspannung kritisch reagiert.
Für Projekte mit US-Bezug sollten Lastkollektive, Sicherheitsfaktoren und Einheiten von Beginn an eindeutig dokumentiert werden. Ob Lasten in Newton oder Pound-force, Maße in Millimeter oder Inch definiert werden, ist weniger entscheidend als eine konsistente Datenbasis. Fehler an dieser Schnittstelle führen zu falschen Randbedingungen, nicht zu kleinen Rechenabweichungen.
Das Laminat trägt richtungsabhängig
CFK ist kein isotroper Werkstoff wie Aluminium. Seine Festigkeit und Steifigkeit entstehen vor allem in Faserrichtung. Eine 0°-Lage nimmt Zug- und Druckkräfte entlang der Hauptlast sehr effizient auf. ±45°-Lagen tragen Schub und Torsion, während 90°-Lagen Querstabilität schaffen und die Formhaltung unterstützen. Die erforderliche Leistung entsteht erst aus der abgestimmten Kombination dieser Lagen.
Deshalb lässt sich eine Wandstärke aus Metall nicht einfach in eine Carbonwandstärke übersetzen. Zwei Laminataufbauten mit identischer Dicke können sich in Biegesteifigkeit, Torsionsverhalten und Versagensbild deutlich unterscheiden. Ein Bauteil, das überwiegend auf Biegung beansprucht wird, benötigt die tragenden 0°-Fasern vor allem in den äußeren Laminatzonen. Bei torsionsdominierten Bauteilen gewinnen ±45°-Lagen erheblich an Bedeutung.
In der Vorentwicklung wird häufig mit der klassischen Laminattheorie gearbeitet. Sie beschreibt die Membran-, Biege- und Kopplungssteifigkeit eines geschichteten Laminats über die A-, B- und D-Matrix. Damit lassen sich Spannungen und Dehnungen je Einzellage unter definierten Belastungen ermitteln. Bei symmetrischen Laminaten wird die unerwünschte Kopplung zwischen Dehnung und Biegung minimiert. Das ist besonders wichtig, wenn Bauteile bei Temperaturänderung oder unter Last maßhaltig bleiben müssen.
Die Theorie liefert jedoch nur dann brauchbare Ergebnisse, wenn Kennwerte des tatsächlichen Materialsystems verwendet werden. Faserart, Prepreg, Harzanteil, Faserflächengewicht, Aushärtezyklus und Faservolumengehalt beeinflussen die Kennwerte. Datenblattwerte sind ein sinnvoller Ausgangspunkt, ersetzen aber keine Freigabe der konkret eingesetzten Material-Fertigungs-Kombination.
Von der Vorbemessung zur FEM-Auslegung
Eine überschlägige Handrechnung ist in der Konzeptphase wertvoll. Sie zeigt schnell, ob eine Geometrie grundsätzlich tragfähig ist, wie groß Biegemomente werden und welche Faserrichtungen im Lastpfad liegen sollten. Bei komplexen Bauteilen reicht sie jedoch nicht aus. Radien, Rippen, Sandwichzonen, Ausschnitte und dreidimensionale Krafteinleitungen verändern die Spannungsverteilung erheblich.
Die Finite-Elemente-Methode bildet diese Bereiche gezielt ab. In einer sauberen FEM werden nicht nur Bauteilkonturen modelliert, sondern auch Lagerungen, Kontaktflächen, Lastangriffspunkte und die Orientierung jeder Laminatlage. Besonders kritisch sind idealisierte Randbedingungen. Eine starre Einspannung im Modell kann Spannungen erzeugen, die im realen Bauteil nicht auftreten. Umgekehrt verdeckt eine zu weiche oder falsch angesetzte Lagerung lokale Spitzen.
Für die Bewertung werden je nach Anwendung Versagenskriterien wie maximale Spannung, maximale Dehnung, Tsai-Wu oder Hashin eingesetzt. Sie unterscheiden zwischen Faserzug, Faserdruck, Matrixbruch und Schubversagen. Kein Kriterium beantwortet alle Fragen automatisch. Bei hochbelasteten Strukturbauteilen ist es sinnvoll, mehrere Nachweise zu kombinieren und kritische Bereiche anschließend durch Bauteilversuche abzusichern.
Lokale Details entscheiden über die Dauerfestigkeit
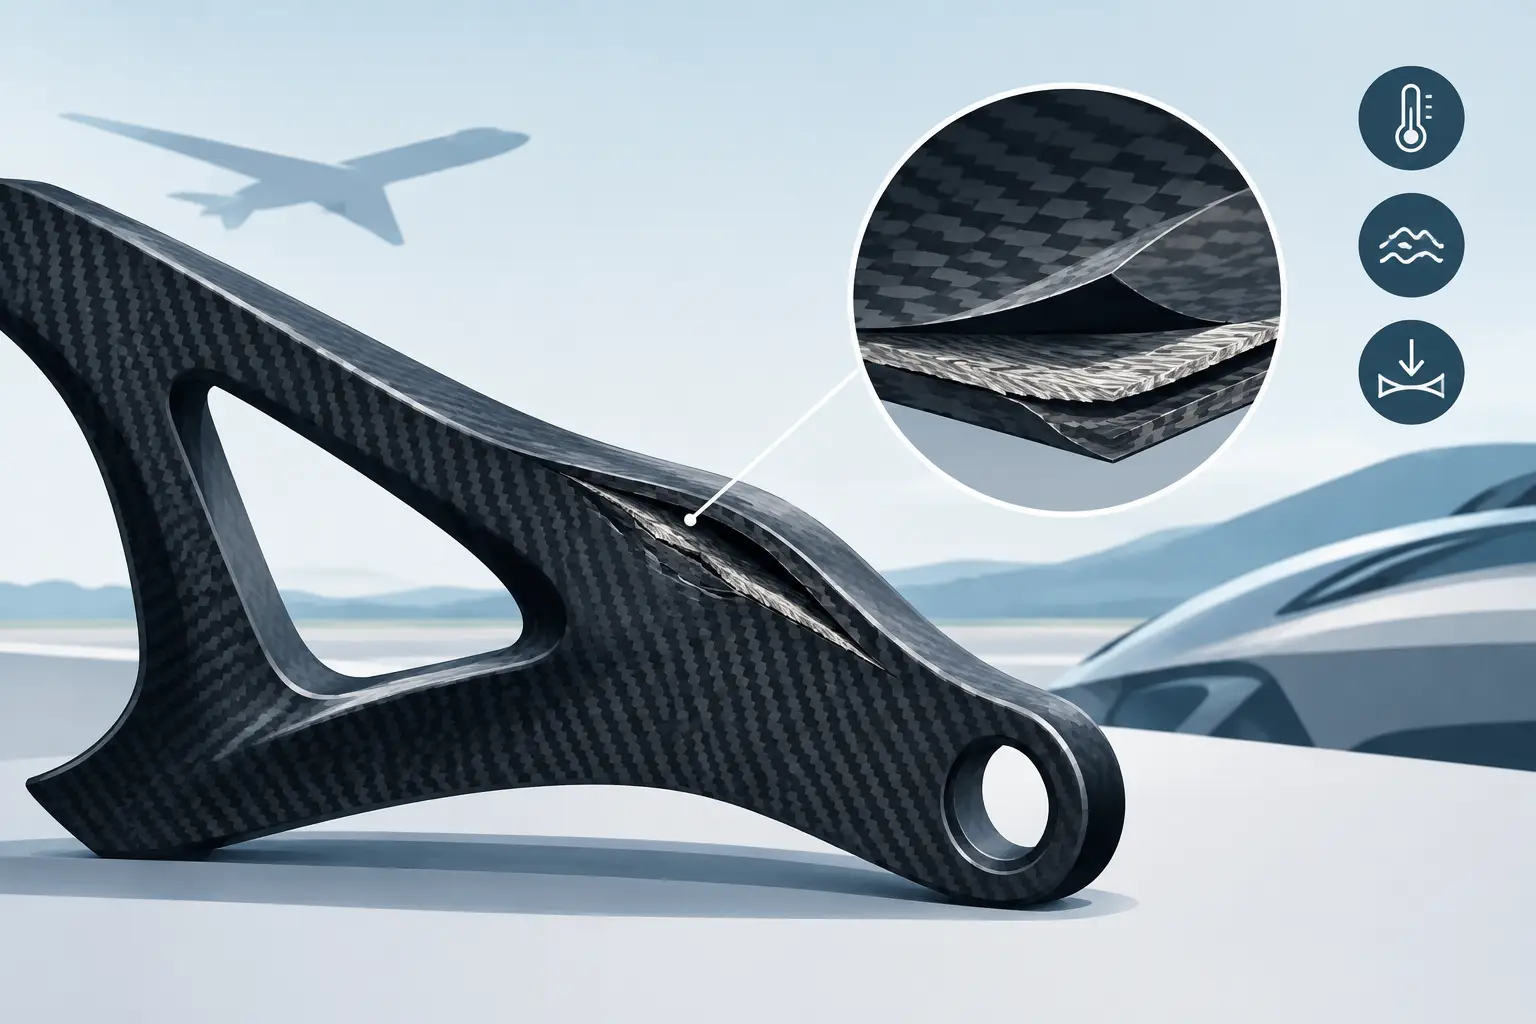
Die meisten Schäden entstehen nicht in der ungestörten Laminatfläche. Sie beginnen an Bohrungen, Inserts, Kanten, Übergängen und Krafteinleitungen. Dort treffen hohe Spannungsspitzen auf eine Werkstoffstruktur, deren Schwäche quer zur Faser und zwischen den Lagen liegt.
Bei Verschraubungen müssen Lagerdruck, Nettozugquerschnitt, Ausreißen und die Vorspannkraft betrachtet werden. Metallische Inserts oder Buchsen können die Last verteilen, erhöhen aber Gewicht, Komplexität und Anforderungen an die Anbindung. Eine zu steife lokale Verstärkung kann Lasten wiederum abrupt in das Grundlaminat einleiten. Die Lösung liegt häufig in abgestuften Verstärkungslagen, ausreichend großen Radien und einer Geometrie, die den Lastfluss ohne harte Richtungswechsel führt.
Auch Drucklasten verdienen besondere Aufmerksamkeit. Ein dünnes CFK-Profil kann über eine hohe Faserdruckfestigkeit verfügen und dennoch früh lokal oder global beulen. Das gilt für Abdeckungen, Schalen, Streben und großflächige Sichtcarbonteile gleichermaßen. Gegenmaßnahmen reichen von einer angepassten Kontur und Sicken bis zu Sandwichkernen oder gezielten Verstärkungsrippen. Welche Variante sinnvoll ist, hängt von Bauraum, Oberflächenanforderung, Stückzahl und zulässigem Gewicht ab.
Fertigung ist Teil der Berechnung
Eine rechnerisch ideale Faserorientierung bringt keinen Vorteil, wenn sie an engen Radien nicht drapierbar ist oder beim Zuschnitt unnötige Versätze erzeugt. Ebenso beeinflussen Falten, Bridging, Porosität und schwankender Harzanteil die reale Bauteilperformance. Die Konstruktion muss daher auf das gewählte Verfahren abgestimmt sein.
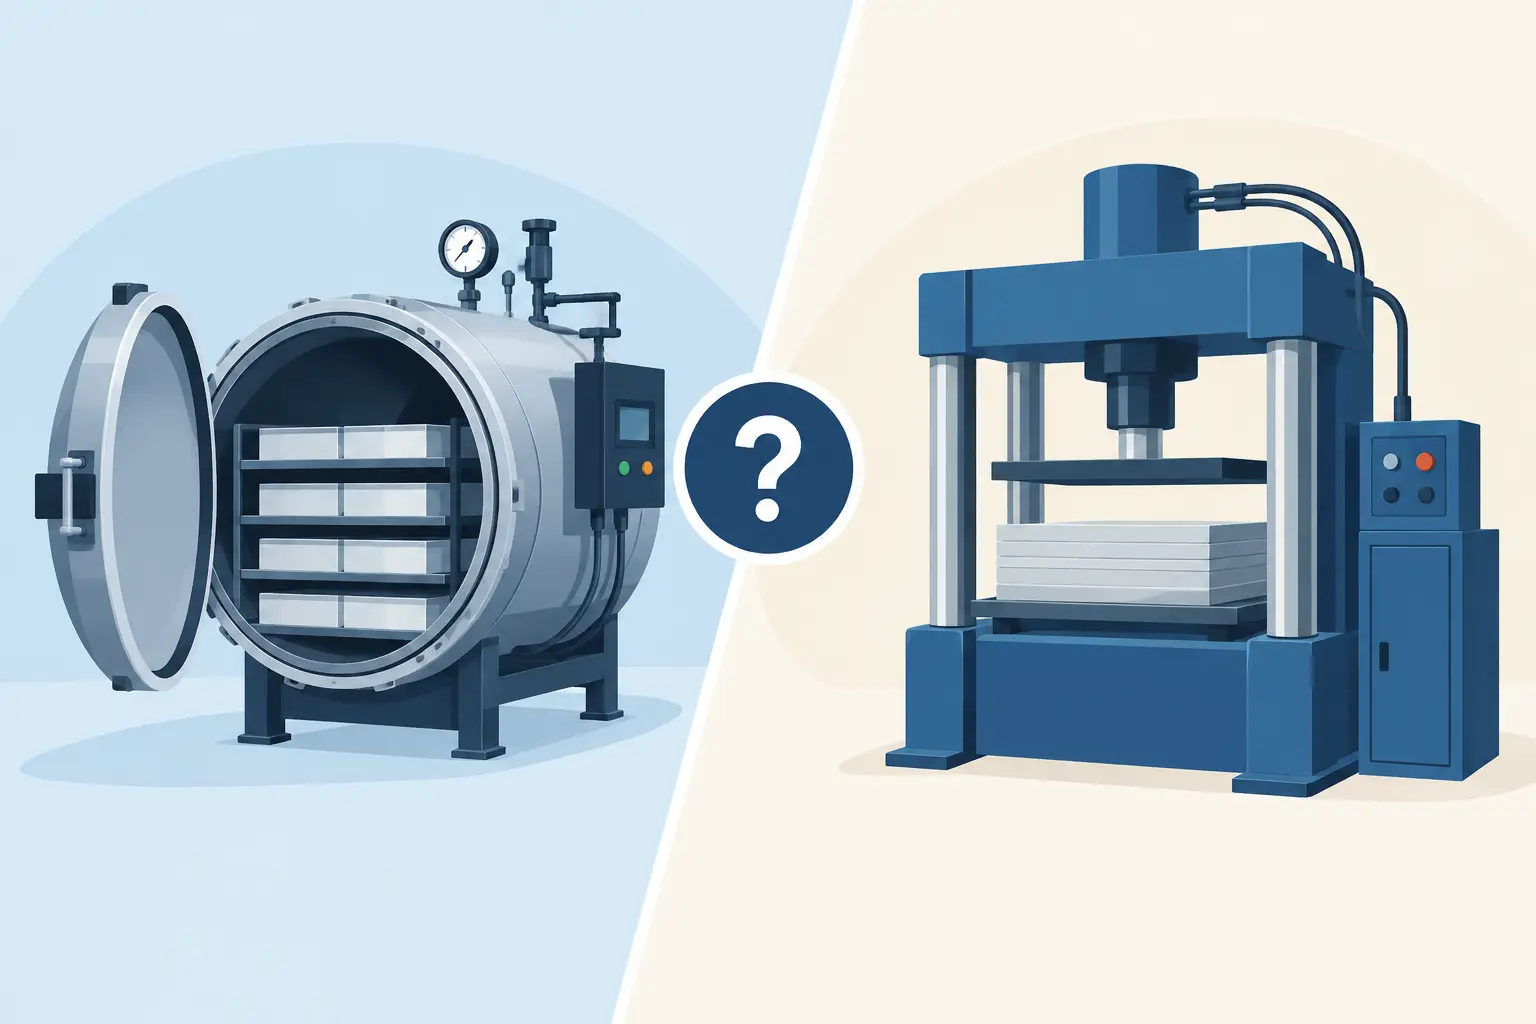
Das Prepreg-Autoklav-Verfahren bietet dafür eine besonders kontrollierte Basis. Definierte Prepregs, präzise Lagenablage sowie Druck und Temperatur im Autoklaven ermöglichen einen hohen und reproduzierbaren Faservolumenanteil bei sehr guter Oberflächenqualität. Für Sichtcarbon und hochbelastete Strukturbauteile ist das ein wesentlicher Vorteil. Gleichzeitig steigen die Anforderungen an Werkzeugkonzept, Prozessfenster und sorgfältige Fertigungsplanung.
Berechnung und Fertigung sollten nicht nacheinander arbeiten, sondern in Schleifen. Wenn eine Lage umorientiert, ein Radius vergrößert oder eine Verstärkung konstruktiv integriert wird, verändert sich oft auch das Ergebnis der Analyse. Diese Abstimmung verkürzt die Entwicklung, weil sie spätere Korrekturen am Werkzeug oder am Serienprozess vermeidet.
Sicherheitsreserven richtig definieren
Pauschale Sicherheitsfaktoren wirken auf den ersten Blick konservativ, können bei CFK jedoch zu einer unpräzisen Auslegung führen. Zu geringe Reserven gefährden Funktion und Lebensdauer. Zu hohe Reserven führen zu unnötigem Gewicht, höherem Materialeinsatz und oft zu komplizierteren Bauteilen. Entscheidend ist, welche Unsicherheiten bereits abgedeckt sind: Streuung der Materialwerte, Lastunsicherheit, Fertigungsvariation, Alterung, Feuchte, Temperatur und mögliche Schäden im Betrieb.
Bei sicherheitsrelevanten oder besonders hoch beanspruchten Komponenten ersetzt die Berechnung keinen Versuch. Coupon-Prüfungen verifizieren Kennwerte und Prozessqualität. Struktur- und Bauteiltests prüfen reale Randbedingungen, lokale Krafteinleitungen und das tatsächliche Versagensverhalten. Für Kleinserien kann ein gezielt aufgebautes Prüfprogramm wirtschaftlicher sein als eine übermäßig schwere Konstruktion mit großen theoretischen Zuschlägen.
Composite World verbindet diese Berechnungslogik mit Konstruktion, Werkzeugbau und Fertigung. Das schafft kurze technische Rückkopplungen, wenn aus einer guten Simulation ein belastbares, optisch sauberes und reproduzierbares Bauteil werden soll.
Ein leistungsfähiges Carbonbauteil entsteht, wenn Lastfall, Laminat und Herstellprozess dieselbe technische Sprache sprechen. Wer diese drei Ebenen früh zusammenführt, erhält nicht einfach weniger Gewicht, sondern eine Konstruktion, deren Performance unter realen Bedingungen nachvollziehbar abgesichert ist.