Ein CFK-Bauteil wird nicht dadurch gut, dass möglichst viel Carbon eingesetzt wird. Seine Leistungsfähigkeit entsteht aus der präzisen Abstimmung von Lastfall, Faserrichtung, Geometrie, Anschlusstechnik und Fertigungsverfahren. Dieser Leitfaden zur CFK-Bauteilauslegung richtet sich an Entwickler, technische Einkäufer und Performance-orientierte Projektverantwortliche, die Gewicht reduzieren wollen, ohne Steifigkeit, Dauerhaltbarkeit oder Oberflächenqualität dem Zufall zu überlassen.
Bei Carbonbauteilen ist Material nicht gleich Material. Ein hochwertiges Prepreg-Laminat im Autoklav kann seine Vorteile nur dann ausspielen, wenn die Konstruktion die Eigenschaften des Verbunds gezielt nutzt. Wer ein Metallteil lediglich in Carbon „nachzeichnet“, verschenkt oft Potenzial – oder erzeugt kritische Schwachstellen an Bohrungen, Radien und Krafteinleitungen.
Am Anfang stehen Lasten, nicht Lagenzahlen
Die entscheidende Frage lautet nicht: Wie viele Lagen Carbon sind erforderlich? Zuerst muss klar sein, welche Kräfte in welcher Richtung, mit welcher Häufigkeit und unter welchen Umgebungsbedingungen auftreten. Zug, Druck, Biegung, Torsion, Schub, lokale Einleitungskräfte sowie Schlag- und Vibrationsbelastungen führen zu unterschiedlichen Anforderungen an das Laminat.
Eine Motorraumabdeckung mit Sichtcarbonoberfläche verfolgt andere Ziele als ein Strukturteil, eine Sitzkonsole oder ein Motorsport-Aerobauteil. Bei einem Sichtteil können Formstabilität, Temperaturbeständigkeit und perfekter Faserverlauf dominieren. Bei einer hochbelasteten Konsole stehen dagegen definierte Steifigkeit, sichere Lastpfade, Ermüdungsfestigkeit und eine kontrollierte Versagensart im Fokus.
Für eine belastbare Auslegung werden die Lastfälle möglichst realitätsnah beschrieben. Dazu gehören auch Grenzfälle: harte Fahrbahnstöße, Montagekräfte, thermische Wechsel, punktuelle Belastungen oder Fehlbedienung. Gerade bei Kleinserien und Sonderbauteilen entstehen Schäden selten durch die nominelle Hauptlast, sondern an übersehenen Nebenlasten und lokalen Spannungsspitzen.
Anisotropie ist der zentrale Konstruktionsvorteil
CFK ist anisotrop. Seine Eigenschaften hängen von der Faserrichtung ab. In Faserrichtung erreicht Carbon eine sehr hohe Zugsteifigkeit und Festigkeit, quer zur Faser sowie zwischen den Lagen sind die Kennwerte deutlich niedriger. Genau darin liegt die Stärke des Werkstoffs: Das Laminat lässt sich entlang der realen Lastpfade auslegen.
0°-Lagen tragen vor allem Längskräfte, ±45°-Lagen nehmen Schub und Torsion auf, 90°-Lagen stabilisieren quer zur Hauptlast und verbessern die Formstabilität. Ein ausgewogener, möglichst symmetrischer Laminataufbau verhindert unerwünschte Verzüge und Kopplungseffekte. Die konkrete Lagenfolge darf jedoch nicht nach einer starren Formel entstehen. Sie richtet sich nach Bauteilgeometrie, Belastung, Herstellbarkeit und Sicherheitsanforderung.
Bei sichtbaren Carbonteilen kommt eine zusätzliche Ebene hinzu: Die äußere Gewebelage bestimmt das optische Bild, ist aber nicht automatisch die strukturell wirksamste Lage. Sichtgewebe, tragende UD-Lagen und lokale Verstärkungen müssen deshalb konstruktiv getrennt bewertet und anschließend sauber zusammengeführt werden.
Leitfaden zur CFK-Bauteilauslegung: Geometrie richtig nutzen
Eine gute Bauteilgeometrie reduziert Materialeinsatz und verbessert gleichzeitig die Leistung. Flache, großflächige Laminate neigen unter Druck zur Beulung. Sicken, Abkantungen, geschlossene Profile, Rippen oder Sandwichaufbauten erhöhen die Biegesteifigkeit erheblich, oft stärker als zusätzliche Vollcarbonlagen.
Radien verdienen besondere Aufmerksamkeit. Enge Innenradien erschweren die Drapierbarkeit des Gewebes und können Faserwelligkeiten verursachen. Solche Welligkeiten reduzieren die Druckfestigkeit genau dort, wo häufig hohe Spannungen auftreten. Größere, fertigungsfreundliche Radien verbessern daher nicht nur die Optik, sondern auch die strukturelle Zuverlässigkeit.
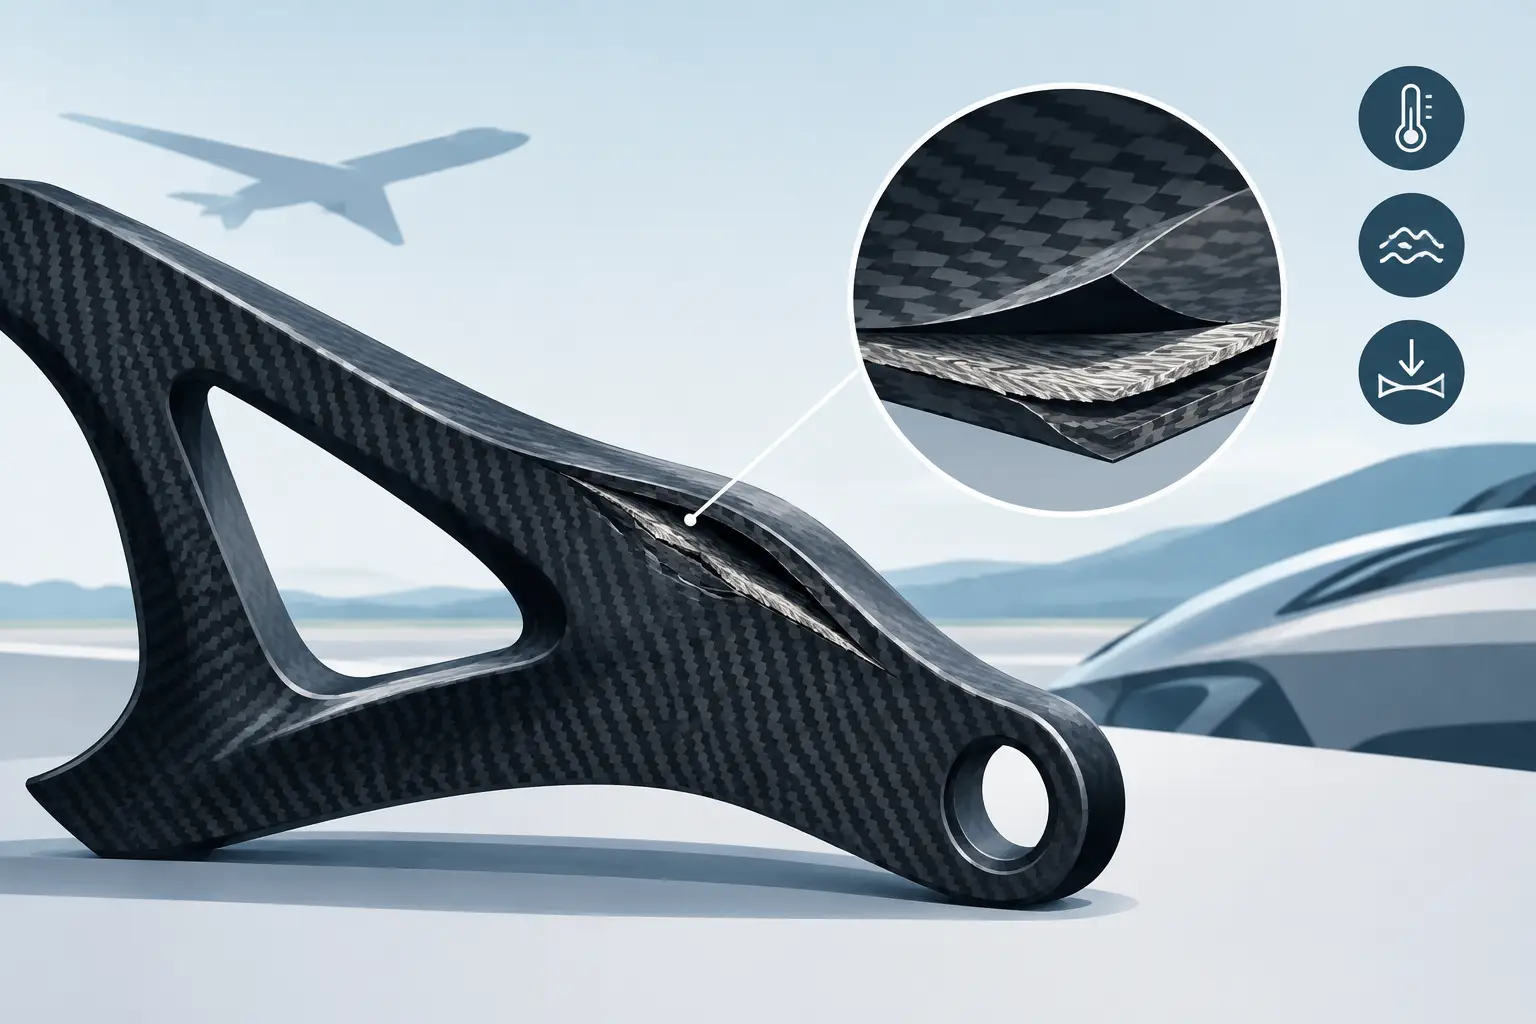
Auch Übergänge zwischen dünnen und dicken Bereichen müssen kontrolliert gestaltet werden. Harte Lagensprünge führen zu Spannungsüberhöhungen und können Delaminationen begünstigen. Verstärkungslagen sollten abgestuft auslaufen, sodass sich Kräfte progressiv in das Grundlaminat einleiten. Dieser scheinbar kleine Konstruktionsschritt entscheidet bei zyklisch belasteten Komponenten oft über die Dauerhaltbarkeit.
Sandwich oder Voll-Laminat?
Bei biegedominierten Flächenbauteilen ist ein Sandwichaufbau häufig die wirtschaftlich und technisch bessere Lösung. Ein leichter Kern vergrößert den Abstand der Decklagen und steigert damit die Biegesteifigkeit bei geringem Gewicht. Typische Anwendungen sind Verkleidungen, Böden, Abdeckungen, Hauben, Aerodynamikkomponenten und großflächige Strukturpaneele.
Sandwich ist jedoch kein Standardrezept. Lokale Krafteinleitungen, Befestigungspunkte und Kanten benötigen gezielte Lösungen, etwa durch Kernersatz, Inserts oder verdichtete Randzonen. Andernfalls kann der Kern unter Druck nachgeben, sich ablösen oder durch lokale Lasten beschädigt werden. Für kompakte Bauteile mit hohen punktuellen Kräften kann ein gezielt verstärktes Voll-Laminat die bessere Wahl sein.
Befestigungen und Inserts früh entwickeln
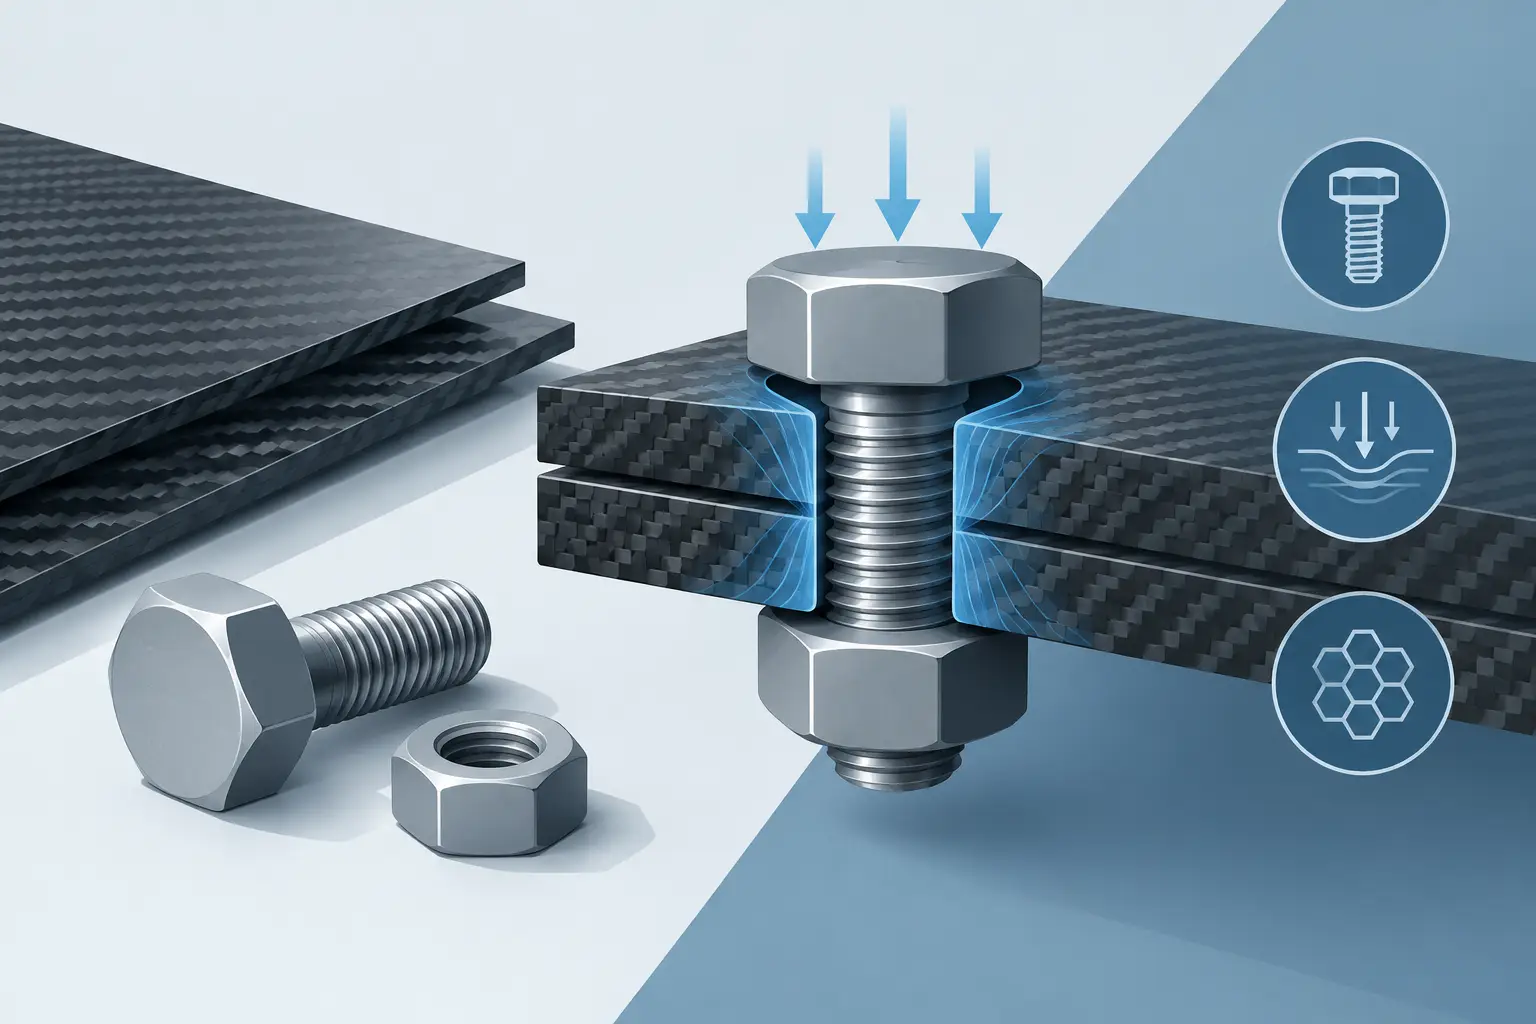
Die meisten CFK-Schäden entstehen nicht in der freien Bauteilfläche, sondern an Anschlüssen. Bohrungen unterbrechen Fasern, Schrauben erzeugen Flächenpressung, metallische Gegenbauteile bringen andere Steifigkeiten und thermische Ausdehnungen mit. Eine Schraubverbindung darf deshalb niemals als nachträgliches Detail behandelt werden.
Je nach Lastfall kommen metallische Inserts, geklebte Buchsen, hinterlegte Verstärkungsplatten oder lastverteilende Klemmkonzepte infrage. Entscheidend sind ausreichende Randabstände, definierte Anzugsmomente und eine belastbare Kraftverteilung. Bei hochbelasteten Teilen sollte die Last nicht allein über die Lochkante in das Laminat gelangen.
Kontaktkorrosion ist ebenfalls relevant. Carbonfasern sind elektrisch leitfähig; direkter Kontakt mit Aluminium kann bei Feuchtigkeit elektrochemische Korrosion fördern. Isolierende Zwischenlagen, geeignete Beschichtungen und konstruktiv kontrollierte Dichtflächen gehören daher zur professionellen Detailauslegung. Bei Bauteilen für den US-Markt sollten zudem verwendete Gewindenormen, Befestigungsstandards und dokumentierte Drehmomentvorgaben frühzeitig abgestimmt werden.
Fertigung ist Teil der Konstruktion
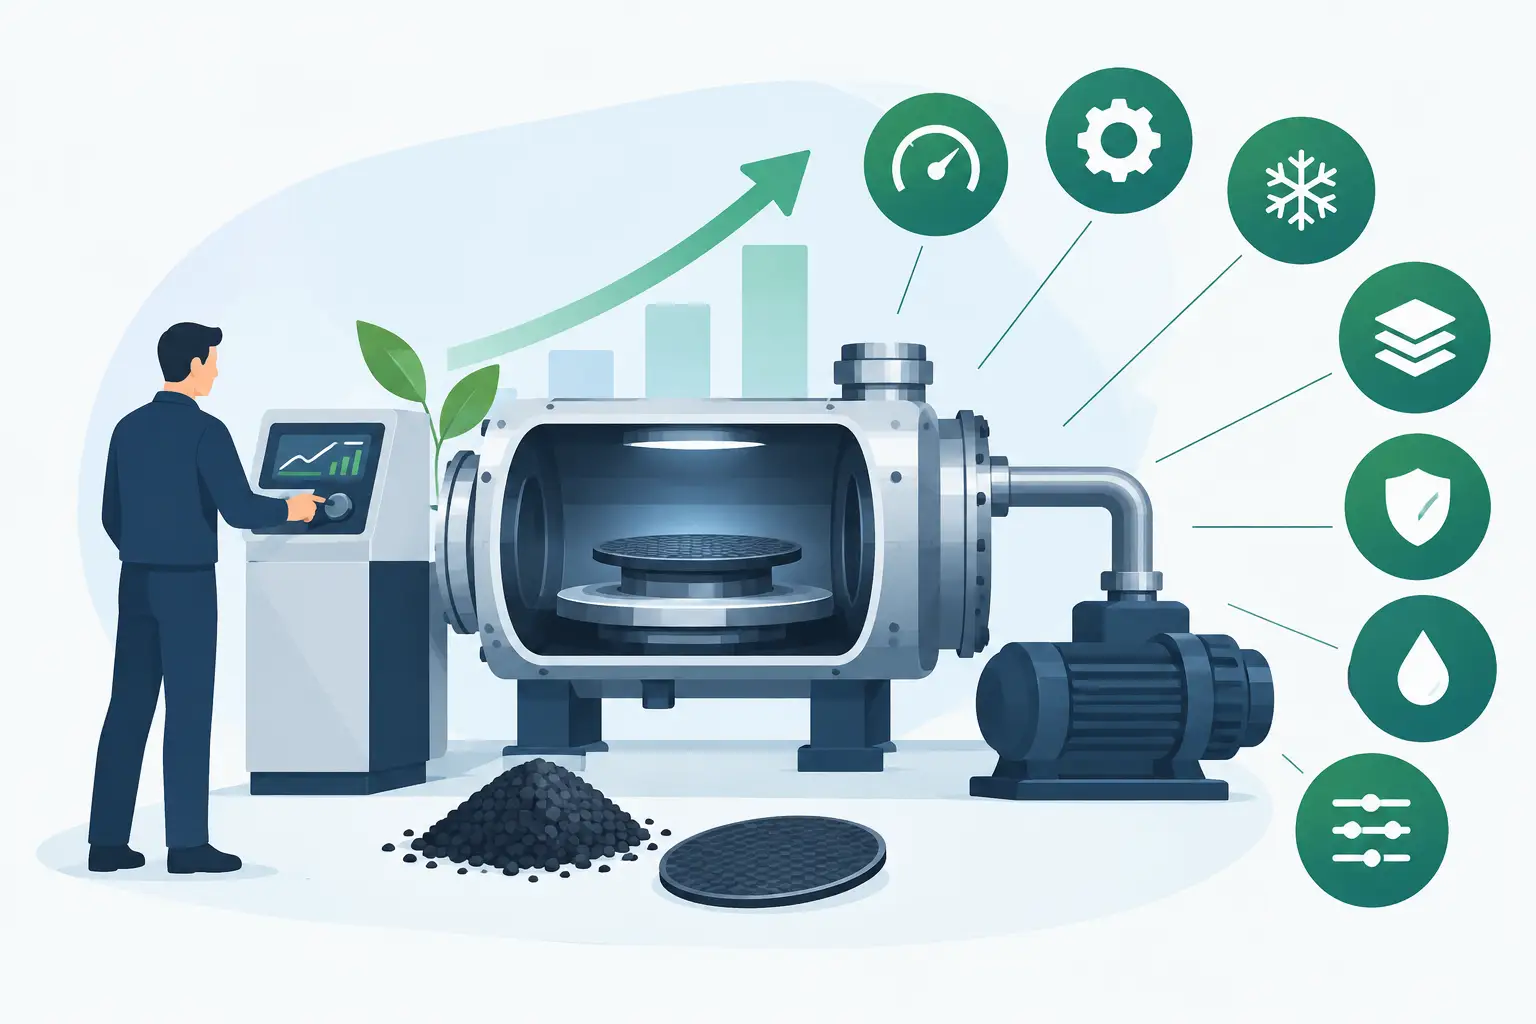
Die beste Berechnung bleibt theoretisch, wenn das Bauteil nicht reproduzierbar gefertigt werden kann. Prepreg-Autoklav-Verfahren ermöglichen einen hohen Faservolumenanteil, eine sehr niedrige Porosität und eine präzise, hochwertige Oberfläche. Diese Prozessqualität setzt jedoch eine Konstruktion voraus, die Drapierung, Entlüftung, Vakuumaufbau, Werkzeugtrennung und Nachbearbeitung berücksichtigt.
Tiefe Hinterschnitte, extrem enge Radien oder schwer zugängliche Kavitäten können den Werkzeugaufwand deutlich erhöhen. Auch die gewünschte Oberflächenklasse beeinflusst den Prozess: Sichtcarbon verlangt ein perfekt vorbereitetes Werkzeug, definierte Zuschnittbilder und höchste Sorgfalt beim Ablegen. Bei technischen Strukturteilen darf die Konstruktion dagegen stärker auf Leistung und Fertigungsstabilität als auf eine durchgehende Sichtoptik optimiert werden.
Toleranzen müssen realistisch festgelegt werden. CFK hat geringe, aber vorhandene Prozessstreuungen durch Werkzeugtemperatur, Laminatdicke, Nachbearbeitung und Bauteilrückfederung. Besonders an Schnittkanten, Dichtflächen und Montagepunkten braucht es klare Bezugsflächen und eine saubere Definition der Messstrategie. Präzision entsteht nicht durch unrealistisch enge Zeichnungstoleranzen, sondern durch ein abgestimmtes Zusammenspiel aus Konstruktion, Werkzeug und Qualitätsprüfung.
Berechnung, Prototyp und Prüfung verbinden
Die FEM ist ein unverzichtbares Werkzeug, ersetzt aber keine Werkstoff- und Fertigungserfahrung. Ein Rechenmodell muss die reale Lagenorientierung, lokale Verstärkungen, Kontaktzonen und Randbedingungen abbilden. Vereinfachungen sind erlaubt, solange ihre Auswirkungen bewusst bewertet werden. Kritisch wird es, wenn isotrope Ersatzwerte verwendet werden, obwohl lokale Faserverläufe und Krafteinleitungen das Bauteilverhalten bestimmen.
Prototypen schaffen die Verbindung zwischen Simulation und Realität. Sie zeigen, ob Bauteile verzugsfrei entformbar sind, wie sich Einbausituationen tatsächlich verhalten und wo lokale Optimierungen nötig werden. Bei sicherheits- oder performancekritischen Komponenten gehören Prüfkonzepte früh in die Entwicklung: Sichtprüfung, Maßkontrolle, zerstörungsfreie Prüfung bei Bedarf sowie statische oder zyklische Belastungsversuche liefern die notwendige Absicherung.
Composite World verbindet diese Schritte von Konstruktion und Formenbau bis zur Prototypen- und Serienfertigung. Das reduziert Schnittstellenverluste, weil Auslegung und Prozesswissen nicht getrennt voneinander arbeiten.
Ein leistungsfähiges CFK-Bauteil beginnt mit einer klaren technischen Entscheidung: Nicht möglichst viel Carbon einsetzen, sondern jede Faser, jede Verstärkung und jedes Detail dort platzieren, wo die reale Belastung es verlangt. So entstehen Komponenten, die auf der Zeichnung überzeugen, in der Fertigung reproduzierbar bleiben und unter Last zeigen, wofür sie entwickelt wurden.