Eine Schraube ist in einem Carbonbauteil nie nur ein Verbindungselement. Sie bringt punktuelle Kräfte in einen Werkstoff ein, der seine Stärken entlang definierter Faserrichtungen ausspielt. Wer Schraubverbindungen für CFK auslegen will, muss deshalb Lastpfad, Laminataufbau, lokale Verstärkung und Montageprozess als ein System entwickeln. Eine nominell ausreichend große Schraube verhindert keinen Schaden, wenn die Kraft über eine zu kleine Fläche, in eine ungeeignete Faserrichtung oder in ein unzureichend abgestütztes Laminat eingeleitet wird.
Gerade bei Strukturteilen für Motorsport, Automotive oder industrielle Anwendungen entscheidet die Gestaltung der Anschlusszone oft über die tatsächliche Bauteilperformance. Das Ziel ist nicht, eine metallische Verbindung nachzubilden. Ziel ist eine reproduzierbare, gewichtseffiziente und dauerhaft belastbare Schnittstelle zwischen CFK und dem anzubindenden Bauteil.
Warum CFK an der Schraubstelle anders reagiert
CFK besitzt eine hohe spezifische Festigkeit und Steifigkeit, verhält sich jedoch anisotrop. Seine Kennwerte hängen von Fasertyp, Faservolumenanteil, Gewebe- oder UD-Aufbau sowie der Orientierung der einzelnen Lagen ab. Eine Schraubverbindung erzeugt lokal Flächenpressung, Zug, Schub, Biegung und bei wechselnder Belastung auch Ermüdungsbeanspruchung. Diese Beanspruchungen überlagern sich in einem kleinen Bereich.
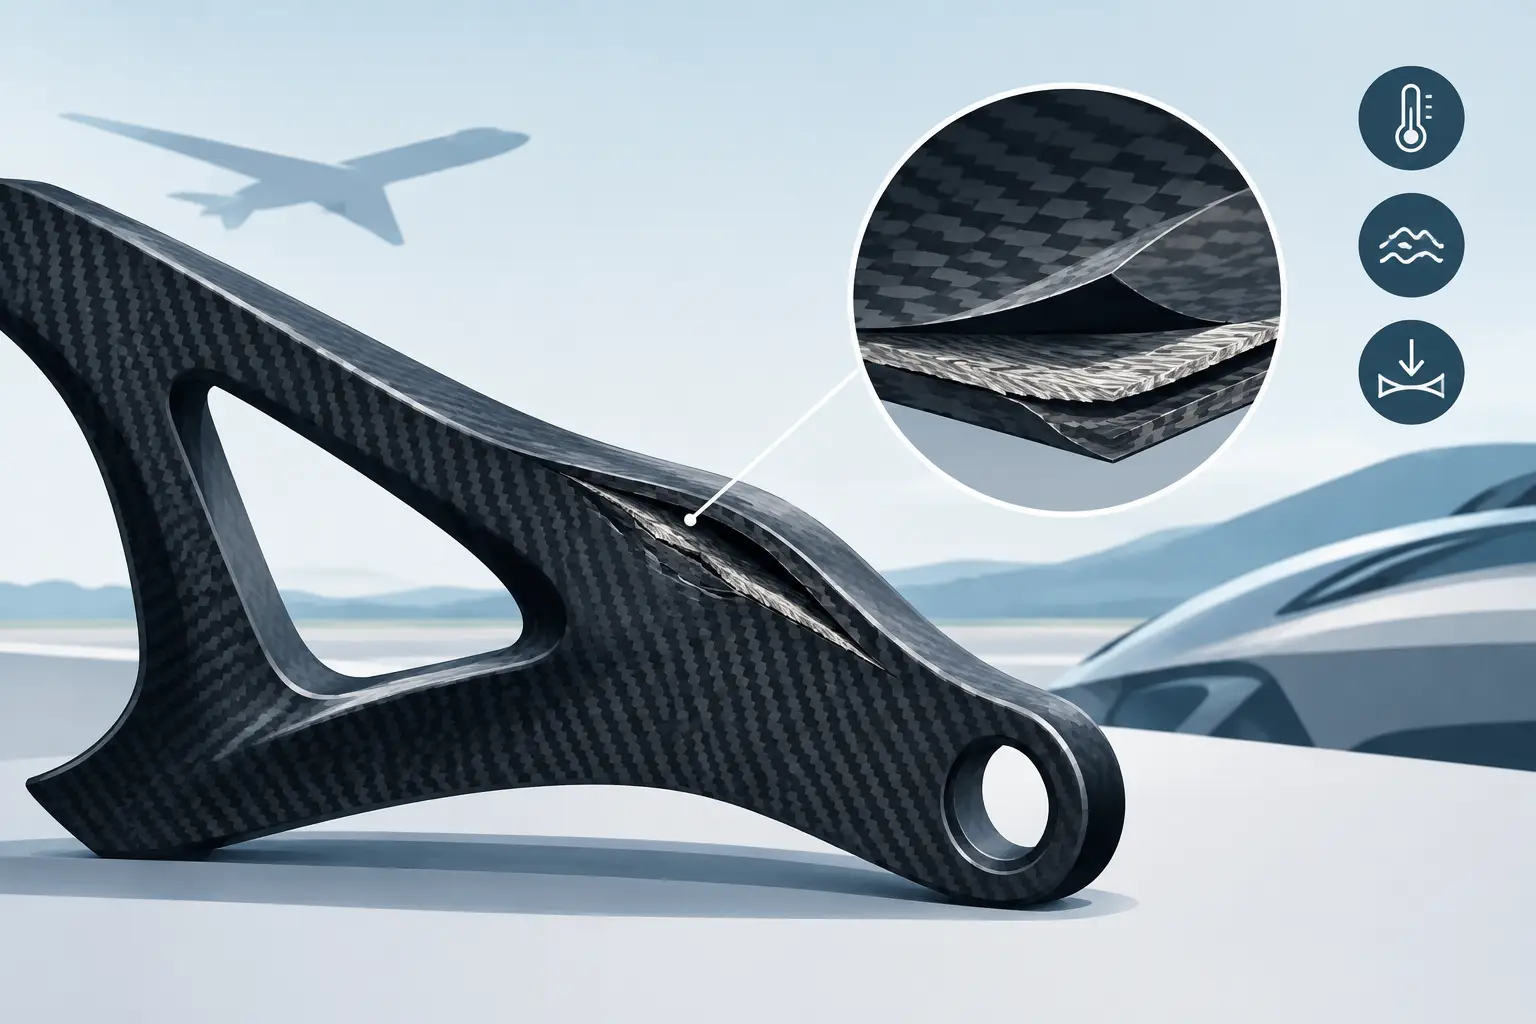
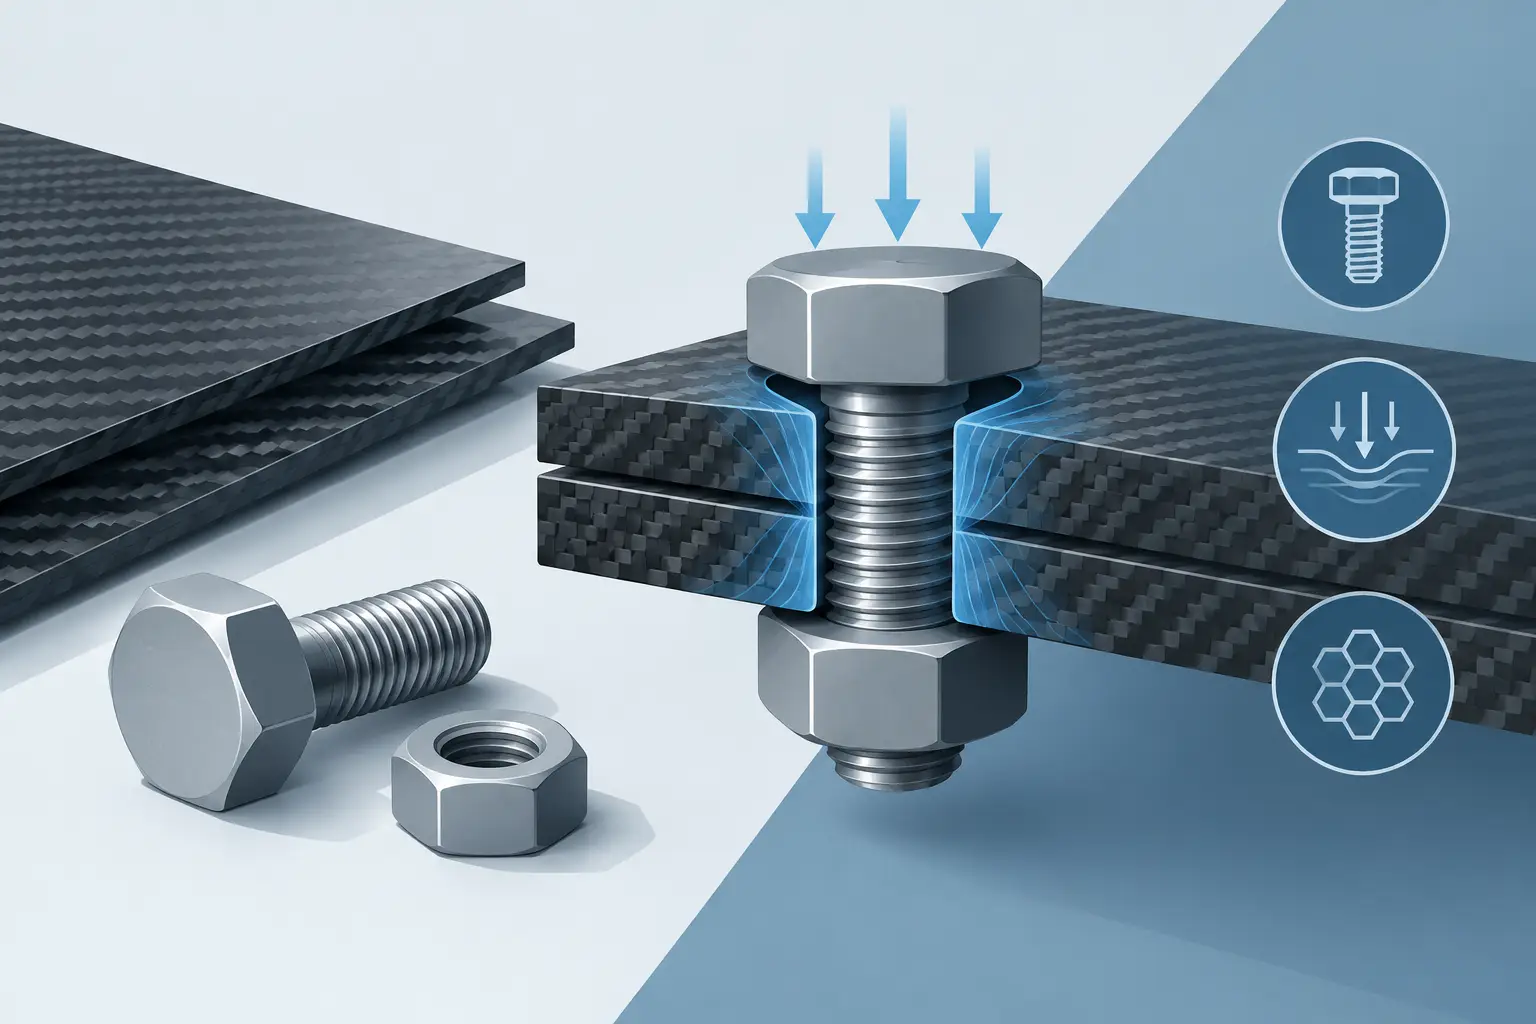
Bei Metall kann sich die Last in begrenztem Umfang plastisch umverteilen. Ein CFK-Laminat reagiert deutlich weniger fehlertolerant. Zu hohe Lagerpressung kann Fasern abscheren oder knicken. Eine hohe Klemmkraft kann die Matrix schädigen, Delaminationen auslösen oder die Oberfläche dauerhaft eindrücken. Besonders kritisch sind Bohrungsränder: Dort treffen Spannungskonzentrationen auf unterbrochene Fasern und freie Kanten.
Die maßgeblichen Versagensarten sind nicht auf einen einzigen Nachweis reduzierbar. In der Praxis müssen Lochleibung, Nettozugquerschnitt, Schubausriss, Spaltzug, interlaminare Spannungen und die Druckfestigkeit unter dem Schraubenkopf beziehungsweise der Mutter betrachtet werden. Bei dünnwandigen Bauteilen kommen lokale Instabilität und ein Verformen der Anschlusszone hinzu.
Schraubverbindungen für CFK auslegen: Der Lastpfad zuerst
Die richtige Auslegung beginnt nicht mit Schraubendurchmesser oder Festigkeitsklasse, sondern mit der Frage: Welche Last wird wie und wohin übertragen? Eine reine Scherverbindung stellt andere Anforderungen als eine hoch vorgespannte Klemmverbindung. Wirken Querkräfte, Biegemomente und Zugkräfte gleichzeitig, muss die Geometrie so gestaltet werden, dass keine unkontrollierten Sekundärlasten entstehen.
Ideal ist ein klarer, möglichst symmetrischer Lastpfad. Exzentrisch angeordnete Schraubenreihen, einseitige Laschen oder nachgiebige Gegenbauteile erzeugen Biegung in der Fügezone. Das kann selbst dann problematisch werden, wenn der rechnerische Schubnachweis erfüllt ist. Bei tragenden Carbonstrukturen ist eine beidseitige Abstützung der Anschlusszone häufig deutlich wirksamer als die nachträgliche Vergrößerung einzelner Schrauben.
Auch die Anzahl der Verbindungselemente ist eine Abwägung. Mehr Schrauben können die Last je Bohrung reduzieren, schwächen aber den Nettoquerschnitt und erhöhen Fertigungs- sowie Montagerisiken. Zu eng gesetzte Bohrungen begünstigen interlaminare Schäden und erschweren eine saubere Kraftverteilung. Entscheidend sind ausreichende Rand- und Teilungsabstände, abgestimmt auf Laminatdicke, Faserkonzept und Lastniveau. Pauschalwerte aus dem Metallbau sind dafür keine belastbare Grundlage.
Laminataufbau gezielt auf die Anschlusszone abstimmen
Die Fasern müssen dort liegen, wo die Last fließt. Bei einer zugbeanspruchten Lasche braucht die Anschlusszone ausreichend 0°-Anteile in Lastrichtung. Bei dominanter Querkraft sind ±45°-Lagen relevant, während 90°-Lagen die Querstabilität und Lochleibungsfestigkeit unterstützen. Ein ausgewogener, möglichst symmetrischer Aufbau reduziert Verzug und verhindert, dass sich die Anschlusszone unter Belastung einseitig öffnet.
Lokale Verstärkungen sind oft sinnvoll, dürfen aber keinen abrupten Steifigkeitssprung erzeugen. Enden Zusatzlagen zu hart innerhalb eines hochbelasteten Bereichs, entstehen neue Spannungsspitzen. Besser ist ein abgestufter Übergang mit ausreichend langen Ausläufen. Bei Sichtcarbonteilen muss diese technische Maßnahme außerdem mit dem Oberflächenkonzept vereinbar sein. Die außen sichtbare Decklage ist nicht automatisch die Lage, die den Lastpfad bestimmt.
Inserts, Buchsen und Unterlegscheiben richtig einsetzen
Metallische Inserts oder Buchsen verteilen die Flächenpressung und schützen das Laminat an der Bohrung. Sie sind besonders sinnvoll, wenn definierte Anzugsmomente, häufige Demontage oder hohe lokale Druckkräfte gefordert sind. Ein Insert ersetzt jedoch keinen tragfähigen Laminataufbau. Es verbessert die Krafteinleitung, kann aber keine fehlenden Fasern in Last- oder Querrichtung kompensieren.
Bei durchgesteckten Schrauben sind großflächige, formstabile Unterlegscheiben oder lastverteilende Gegenplatten meist zielführender als Standard-Scheiben. Die Auflagefläche muss zur Bauteilgeometrie passen. Auf gekrümmten Carbonflächen führt eine plane Scheibe schnell zu linienförmiger Auflage und lokalen Überlastungen. Hier braucht es konturangepasste Gegenstücke oder eine konstruktiv definierte ebene Anschlussfläche.
Eingelassene Gewindeelemente bieten saubere Montageabläufe, verlangen aber eine präzise Prozessführung. Entscheidend sind nicht nur die Haltekraft des Inserts, sondern auch seine Einbettung, die lokale Wanddicke, der Übergang zum Grundlaminat und mögliche galvanische Effekte. Carbonfasern sind elektrisch leitfähig. Der direkte Kontakt mit Aluminium kann bei Feuchtigkeit zu Kontaktkorrosion führen. Eine geeignete elektrische Trennung, Beschichtung oder ein korrosionsbeständiges Materialkonzept gehört deshalb zur Konstruktion, nicht erst zur Endmontage.
Klemmkraft und Anzugsmoment kontrollieren
Ein häufiger Fehler ist die Annahme, eine höhere Vorspannkraft mache die Verbindung grundsätzlich sicherer. Bei CFK gilt das nur innerhalb eines engen, geprüften Fensters. Zu geringe Klemmkraft lässt Bauteile gegeneinander arbeiten, was Verschleiß, Spiel und Ermüdung fördert. Zu hohe Klemmkraft schädigt dagegen das Laminat durch lokale Druckspannung oder führt zu Setzerscheinungen.
Das vorgegebene Anzugsmoment darf daher nicht allein aus Tabellen für metallische Schraubverbindungen abgeleitet werden. Reibwert, Schmierung, Beschichtung, Scheibengeometrie und die Steifigkeit der Fügepartner beeinflussen, wie viel der eingeleiteten Drehbewegung tatsächlich als Vorspannkraft ankommt. Für Serienanwendungen sollten Montageparameter über Versuche abgesichert und eindeutig dokumentiert werden. Wo die Funktion kritisch ist, sind drehmomentgesteuerte Prozesse allein nicht immer ausreichend.
Bei dynamisch belasteten Anschlüssen empfiehlt sich eine Betrachtung über den gesamten Lebenszyklus. Temperaturwechsel, Feuchte, Vibrationen und wiederholte Demontage verändern das Setz- und Relaxationsverhalten der Verbindung. Ein Bauteil, das direkt nach der Montage unauffällig wirkt, kann nach vielen Lastwechseln an Klemmkraft verlieren oder verdeckte Delaminationen entwickeln.
Fertigung bestimmt die Qualität der Bohrung
Auch die beste Berechnung verliert an Wert, wenn die Bohrung Ausfransungen, thermische Schädigungen oder Delaminationen aufweist. Bohrstrategie, Werkzeuggeometrie, Vorschub, Drehzahl und Abstützung müssen zum konkreten Laminat passen. Das gilt besonders für Prepreg-Autoklavbauteile mit hoher Faservolumendichte und hoher Oberflächenanforderung.
Bohrungen sollten möglichst nach dem Aushärten mit definierten Prozessen eingebracht werden. Das vermeidet Faserversatz und schafft genaue Bezugspunkte für die Montage. Bei engen Toleranzen sind Vorrichtungen und reproduzierbare Spannkonzepte unverzichtbar. Sichtbare Carbonoberflächen benötigen zusätzlich einen sauberen Kantenschutz, damit die technische Bearbeitung den optischen Anspruch nicht beeinträchtigt.
Eine Qualitätsprüfung sollte sich nicht auf die Maßhaltigkeit beschränken. Je nach Sicherheitsrelevanz gehören Sichtprüfung, dokumentierte Drehmomente, Prüfung der Auflageflächen und bei anspruchsvollen Strukturteilen auch geeignete zerstörungsfreie Prüfmethoden zum Prozess. Entscheidend ist, mögliche Schäden an der Anschlusszone vor der Auslieferung zu erkennen, nicht erst nach dem Einbau.
Absicherung durch Berechnung und Versuch
Für hochbelastete Anwendungen ist die Kombination aus analytischer Vorbemessung, FEM und Bauteilversuch der verlässliche Weg. Analytische Ansätze schaffen ein erstes Verständnis für Lastverteilung und kritische Querschnitte. FEM macht lokale Spannungsspitzen, Kontaktpressungen und Einflussgrößen der Geometrie sichtbar. Sie liefert jedoch nur dann belastbare Ergebnisse, wenn Materialkennwerte, Kontaktannahmen und Randbedingungen realitätsnah hinterlegt sind.
Der Versuch bleibt unverzichtbar, weil er Fertigungseinflüsse und reale Versagensmechanismen abbildet. Zug-, Schub- und Ermüdungsversuche an repräsentativen Coupons oder Teilstrukturen zeigen, ob die gewählte Anschlusszone die geforderte Sicherheitsmarge erreicht. Bei Kleinserien und Prototypen ist dieser Schritt besonders wertvoll: Erkenntnisse aus dem Test lassen sich direkt in Werkzeug, Laminat und Montagevorschrift überführen.
Composite World entwickelt Anschlusslösungen deshalb nicht isoliert, sondern aus dem Zusammenspiel von Konstruktion, Laminatplanung, Formenbau und Fertigung. Eine präzise Schraubverbindung entsteht dort, wo die Anforderungen früh genug in das Bauteil integriert werden. Wer die Krafteinleitung erst nach Abschluss des Carbonlayouts betrachtet, zahlt meist mit Zusatzgewicht, eingeschränkter Optik oder vermeidbaren Entwicklungsrunden.