Wer Sichtcarbonteile herstellen will, verkauft nicht nur den Gewichtsvorteil. Er liefert ein Bauteil, dass auch unter Licht, Nähe und Belastung bestehen muss. Genau darin liegt der Unterschied zwischen einem Carbonteil, dass auf Fotos gut aussieht, und einem Bauteil, dass im Fahrzeug, im Motorsport oder im industriellen Einsatz dauerhaft überzeugt.
Bei Sichtcarbon entscheidet nicht allein das Laminat über die Qualität. Sichtbild, Faserverlauf, Kantenaufbau, Harzverteilung, Werkzeugqualität und Prozessstabilität greifen direkt ineinander. Für professionelle Anwender ist das keine Nebensache. Wenn Bauteile sichtbar verbaut werden, wird jede Abweichung in der Oberfläche, im Gewebeversatz oder im Finish sofort zum Qualitätsmerkmal – oder zum Reklamationsgrund.
Was beim Sichtcarbonteile herstellen wirklich zählt
Sichtcarbon ist kein rein optisches Produkt. Es verbindet Designanspruch mit struktureller Funktion. Genau deshalb ist die Herstellung anspruchsvoller als bei rein technischen Composite-Bauteilen, bei denen kleine optische Abweichungen tolerierbar sind.
Entscheidend ist zunächst die Geometrie. Komplexe Radien, scharfe Übergänge, Sichtkanten und große frei einsehbare Flächen beeinflussen, wie sauber sich das Gewebe legen lässt. Ein Bauteil kann konstruktiv sinnvoll sein und trotzdem für eine makellose Sichtoberfläche ungünstig ausfallen. Wer früh sauber entwickelt, spart später Nacharbeit, Ausschuss und Diskussionen über die Oberflächenqualität.
Dazu kommt die Materialwahl. Nicht jedes Carbongewebe verhält sich gleich. Köpergewebe lässt sich bei komplexeren Konturen oft besser drapieren als steifere Varianten, kann aber je nach Bauteil auch eher zu sichtbaren Verzerrungen führen. Bei sehr großen Sichtflächen ist daher nicht nur die technische Spezifikation relevant, sondern auch die Frage, wie stabil das Gewebebild während der Verarbeitung bleibt.
Für anspruchsvolle Projekte reicht es nicht, nur ein schönes Muster zu definieren. Man muss den späteren Fertigungsprozess mitdenken. Genau dort trennt sich Manufakturqualität von improvisierter Carbonoptik.
Sichtcarbon Teile herstellen im Prepreg-Autoklav-Verfahren
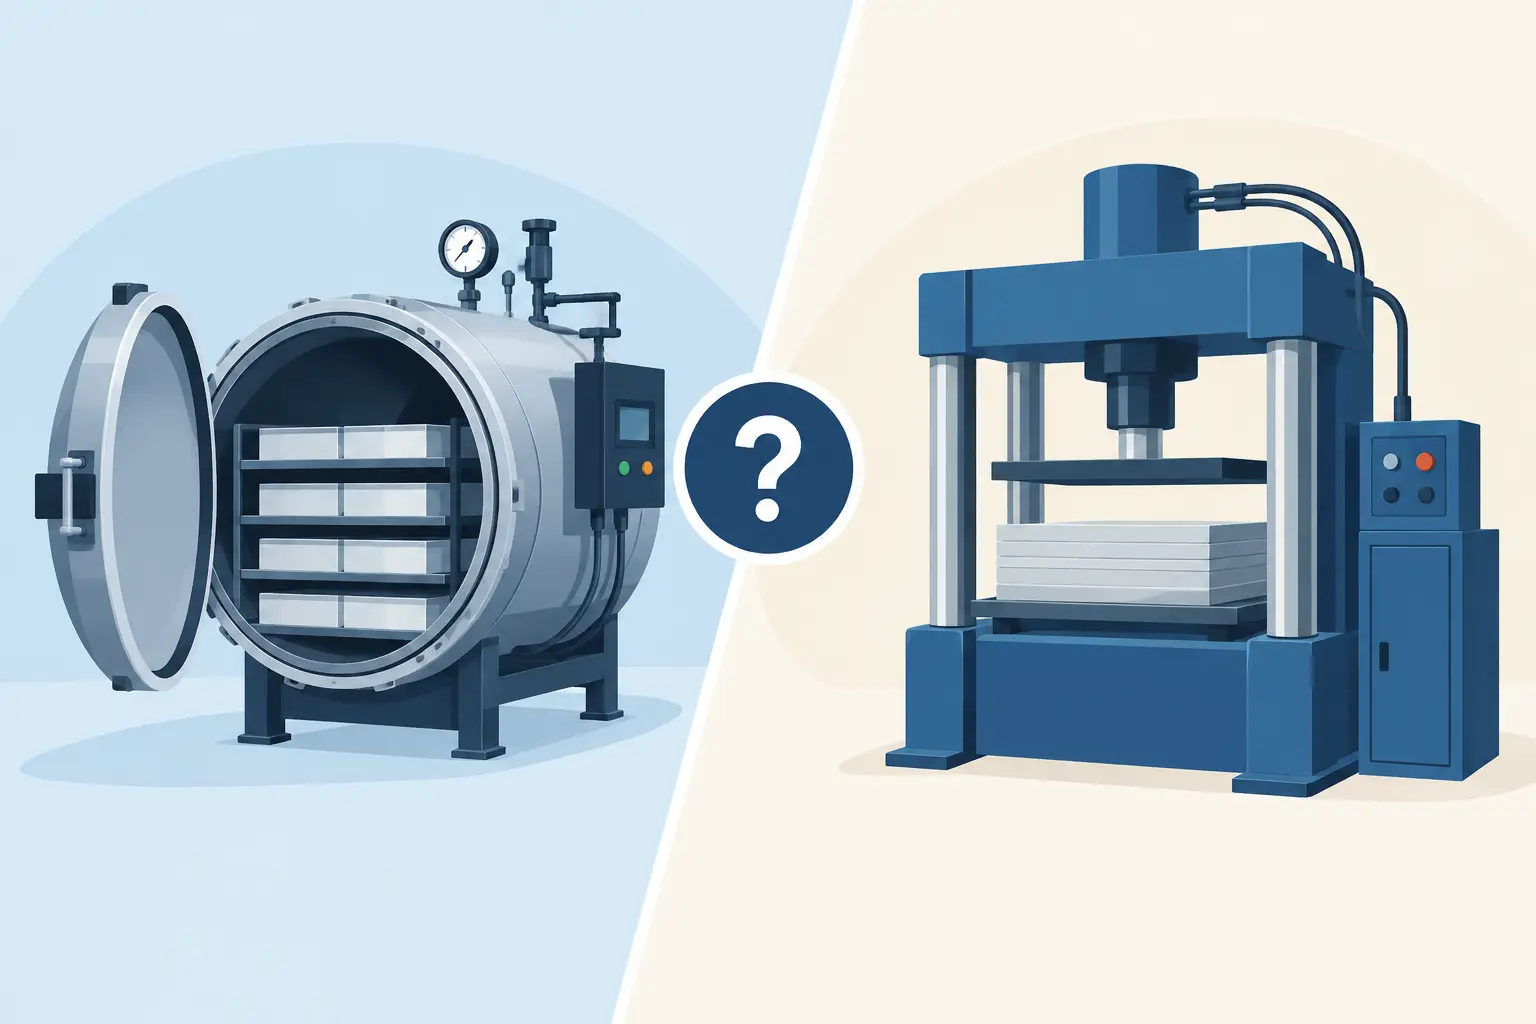
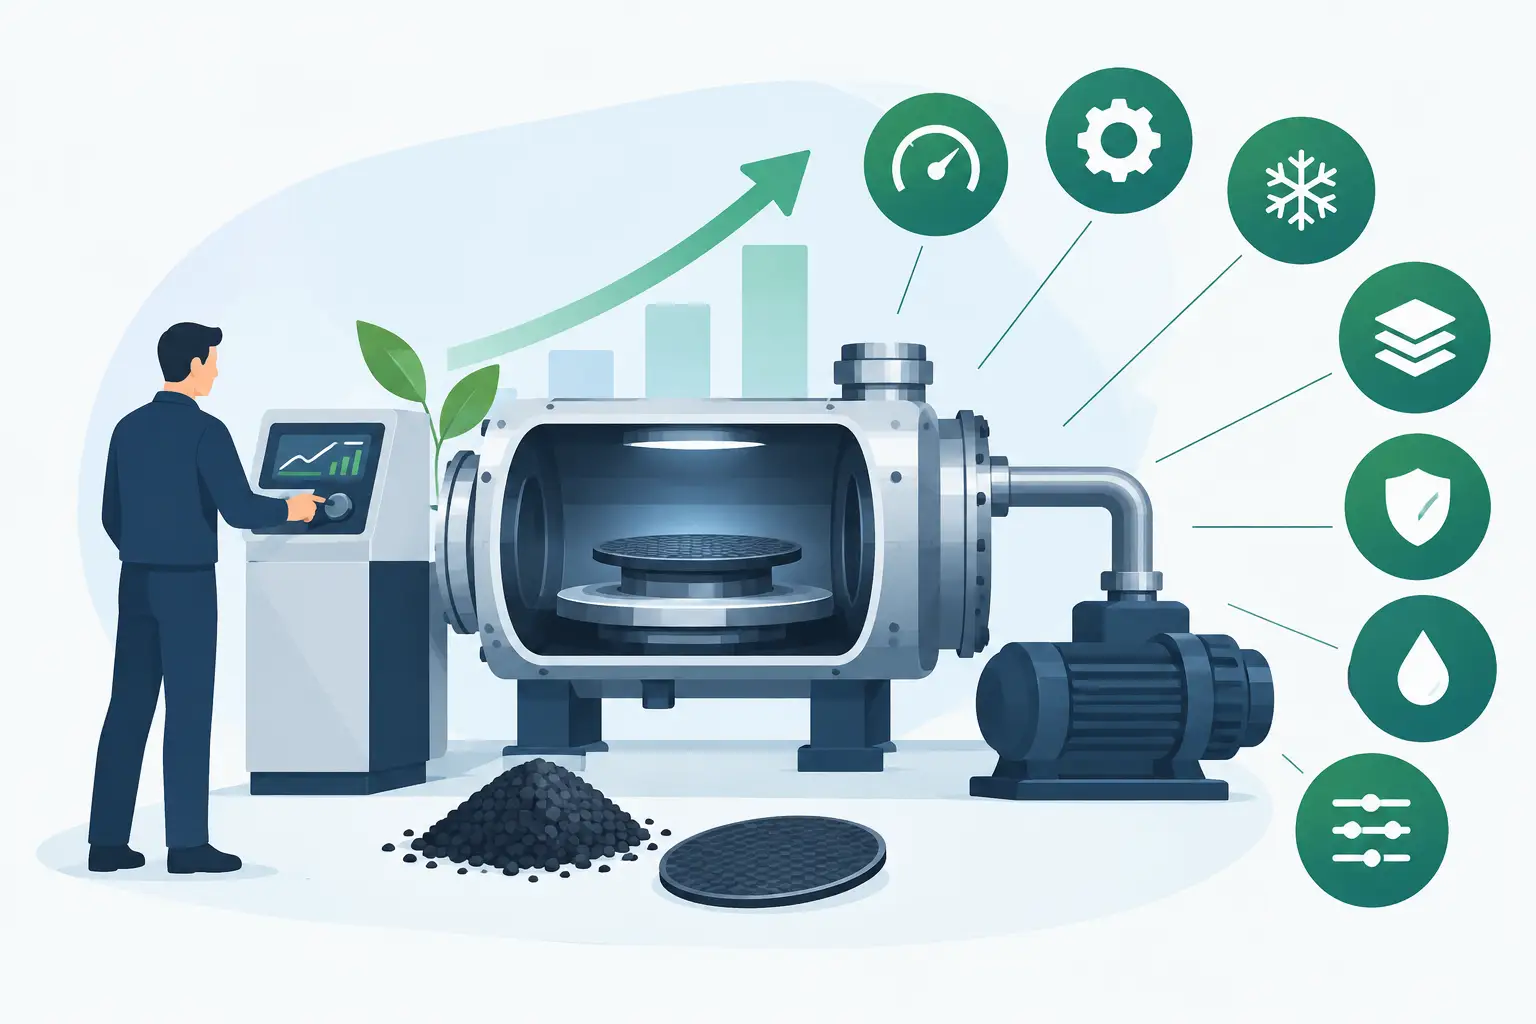
Wenn Oberflächenqualität, Maßhaltigkeit und Reproduzierbarkeit im Vordergrund stehen, ist das Prepreg-Autoklav-Verfahren der Referenzprozess. Der Grund ist einfach: Das Material bringt bereits ein exakt definiertes Harzsystem mit, und Druck sowie Temperatur lassen sich im Prozess kontrolliert führen. Das reduziert Streuung und schafft die Basis für hochwertige Sichtoberflächen.
Im Vergleich zu einfacheren Nasslaminat-Verfahren bietet Prepreg klare Vorteile. Der Faser-Volumen-Anteil ist präziser steuerbar, Lufteinschlüsse lassen sich deutlich besser minimieren, und die Laminatqualität ist homogener. Gerade bei Sichtcarbon macht sich das unmittelbar bemerkbar. Oberflächen wirken ruhiger, Kanten definierter und das Bauteil insgesamt hochwertiger.
Das heißt nicht, dass Prepreg jedes Problem automatisch löst. Auch hier entscheidet die Ausführung. Zuschnitt, Lageaufbau, Orientierung des Gewebes und das saubere Ableiten von Harzüberschüssen beeinflussen das Ergebnis erheblich. Wer reproduzierbar Premiumqualität liefern will, braucht deshalb nicht nur die richtige Technologie, sondern auch Fertigungsdisziplin und erfahrene Mitarbeiter.
Ein weiterer Punkt ist die Werkzeugtechnik. Hochwertige Formen sind beim Sichtcarbon keine Randbedingung, sondern Grundvoraussetzung. Jede Unruhe im Werkzeug, jede ungenaue Trennung und jede thermische Instabilität überträgt sich auf das Bauteil. Besonders bei Kleinserien zeigt sich schnell, ob ein Hersteller für echte Prozesssicherheit ausgelegt ist oder ob ein Ergebnis nur beim ersten Teil funktioniert.
Konstruktion und Werkzeugbau als Qualitätshebel
Viele Probleme bei Sichtcarbon entstehen nicht erst in der Fertigung, sondern deutlich früher. Wenn Bauteile ohne Composite-gerechte Konstruktion ausgelegt werden, sind optische Fehler oft vorprogrammiert. Dazu zählen ungünstige Hinterschnitte, zu enge Radien, schlecht platzierte Trennfugen oder Sichtbereiche, in denen sich das Gewebe konstruktiv kaum sauber führen lässt.
Eine belastbare Entwicklung berücksichtigt daher zwei Ebenen gleichzeitig: die mechanischen Anforderungen und das spätere Sichtbild. Diese Balance ist im Automotive- und Motorsportumfeld besonders relevant. Dort sollen Bauteile leicht, steif und optisch hochwertig sein, oft bei begrenztem Bauraum und hoher Formkomplexität.
Ebenso wichtig ist der Formen- und Werkzeugbau. Ein Sichtcarbonteil kann nur so gut sein wie das Werkzeug, aus dem es kommt. Maßhaltigkeit, Temperaturverhalten, Oberflächenfinish und die richtige Auslegung für Entformung und Serienfähigkeit bestimmen, ob aus einem Prototyp ein belastbares Serienprodukt werden kann.
Gerade bei Projekten mit US-Marktbezug ist dieser Punkt oft entscheidend. Wer Teile für anspruchsvolle Kundenprogramme oder für performanceorientierte Fahrzeuganwendungen fertigt, braucht stabile Prozesse über mehrere Lose hinweg. Ein optisch gutes Einzelstück ist dann nicht genug. Erwartet werden reproduzierbare Ergebnisse mit klar definiertem Qualitätsniveau.
Wo typische Fehler beim Sichtcarbon entstehen
Die meisten Qualitätsmängel folgen einem klaren Muster. Gewebeversatz entsteht häufig beim Drapieren komplexer Konturen oder durch unzureichend gesicherte Lagen. Pinholes und Oberflächenporen weisen oft auf Schwächen im Materialhandling, im Vakuumaufbau oder in der Aushärtung hin. Harzreiche Zonen und optische Unruhe deuten nicht selten auf einen unpassenden Laminataufbau oder auf mangelnde Prozesskontrolle hin.
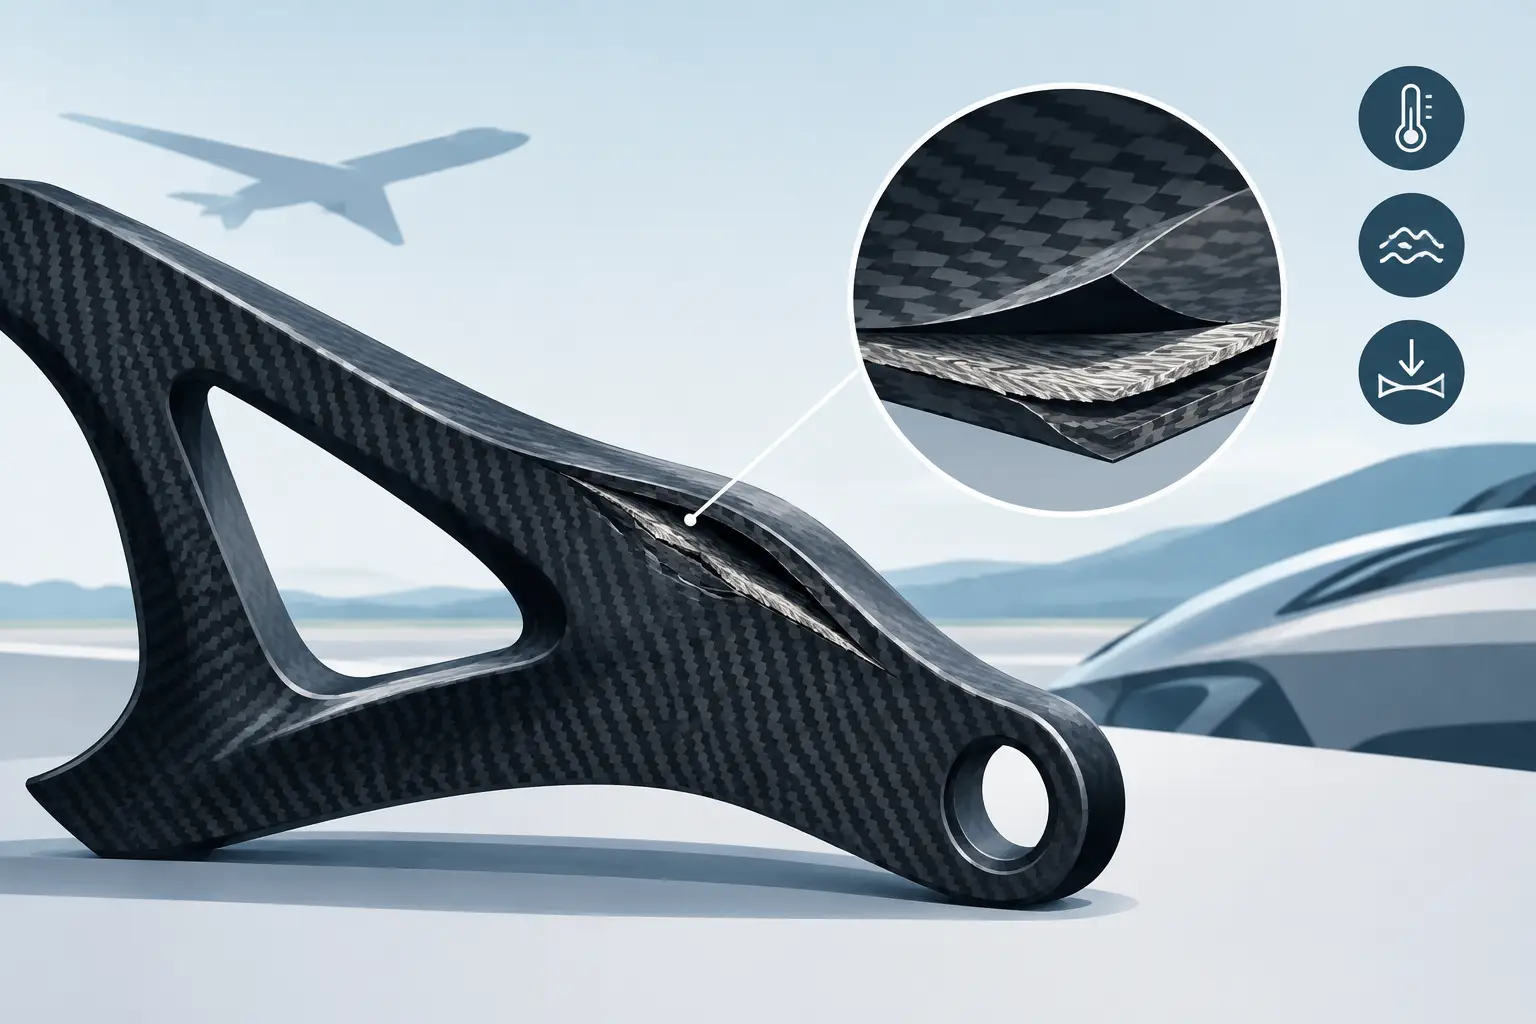
Hinzu kommen Probleme an Kanten und Ausschnitten. Genau dort zeigt sich, wie präzise gearbeitet wurde. Unscharfe Kantenbilder, Delaminationen im Randbereich oder unsaubere Übergänge zwischen Sicht- und Funktionszonen wirken nicht nur minderwertig, sondern können auch die Haltbarkeit beeinflussen.
Auch beim Finish gibt es klare Unterschiede. Eine gute Oberfläche braucht nicht automatisch viel Nacharbeit. Im Gegenteil: Je besser Werkzeug, Laminataufbau und Prozess abgestimmt sind, desto weniger muss später korrigiert werden. Übermäßige Nacharbeit ist oft ein Hinweis darauf, dass die Qualität nicht im Prozess erzeugt wurde, sondern nachträglich kosmetisch hergestellt werden soll.
Sichtcarbon zwischen Showpart und Strukturbauteil
Nicht jedes sichtbare Carbonteil erfüllt dieselbe Aufgabe. Ein reines Verkleidungsteil stellt andere Anforderungen als ein funktionales Bauteil mit mechanischer Belastung. Diese Unterscheidung ist in der Projektphase wesentlich, weil sie Materialaufbau, Toleranzstrategie und Prüfanforderungen direkt beeinflusst.
Bei Show- und Exterieurteilen liegt der Fokus stärker auf perfektem Sichtbild, UV-stabilem Finish und einheitlicher Anmutung über mehrere Bauteile hinweg. Bei technischen oder semi-strukturellen Komponenten müssen Optik und Performance gleichzeitig funktionieren. Dann reicht ein schöner Decklayer nicht aus. Das gesamte Laminat muss zur Lastaufnahme, Temperaturbelastung und Einbausituation passen.
Genau hier ist Erfahrung im Motorsport und in industriellen Anwendungen ein echter Vorteil. Wer beides kennt – optische Premiumansprüche und technische Grenzbereiche – kann Bauteile nicht nur ansprechend, sondern auch belastbar auslegen. Composite World GmbH arbeitet genau an dieser Schnittstelle aus Manufakturanspruch, Engineering und reproduzierbarer Fertigung.
Warum Kleinserie mehr verlangt als ein gutes Musterteil
Ein einzelnes Sichtcarbonteil mit hoher Qualität zu fertigen, ist anspruchsvoll. Eine Kleinserie mit konstantem Sichtbild ist deutlich anspruchsvoller. Denn dann müssen Materialchargen, Zuschnittmuster, Prozessfenster, Werkzeugzustand und Finish über mehrere Produktionszyklen stabil bleiben.
Für Einkäufer und Entwicklungsverantwortliche ist das ein zentraler Punkt. Der Lieferant muss nicht nur beweisen, dass er Carbon verarbeiten kann. Er muss zeigen, dass er Qualität wiederholen kann. Gerade bei sichtbaren Fahrzeugteilen fällt jede Abweichung zwischen rechter und linker Seite, zwischen erster und zehnter Charge oder zwischen Prototyp und Serie sofort auf.
Deshalb sollte die Lieferantenauswahl nicht allein über Preis oder Musterteil erfolgen. Relevanter sind Fragen nach Fertigungstiefe, Werkzeugkompetenz, Materialerfahrung und Prozesssicherheit. Wer Konstruktion, Formenbau, Prototyping und Serienfertigung (https://composite-world.com/manufacturing/) integriert beherrscht, kann Abweichungen früher erkennen und sauber korrigieren. Das verkürzt Freigaben und reduziert Risiko im Projekt.
Wie professionelle Auftraggeber Sichtcarbon-Projekte bewerten sollten
Wer Sichtcarbon Teile herstellen lassen will, sollte Anforderungen früh präzisieren. Dazu gehört nicht nur die Geometrie, sondern auch eine klare Definition des erwarteten Sichtbilds. Soll das Gewebe absolut symmetrisch verlaufen? Wie sichtbar dürfen Übergänge, Kanten oder Rückseiten sein? Welche Flächen gelten als A-Surface? Welche Toleranzen sind bei Gloss, Farbton und Struktur zulässig?
Je genauer diese Punkte geklärt werden, desto belastbarer wird die Umsetzung. Das ist vor allem bei internationalen Programmen wichtig, bei denen technische Freigabe, Markenwirkung und Endkundenanspruch zusammenkommen. Gute Hersteller stellen diese Fragen früh, weil sie wissen, dass vermeidbare Unklarheit später teuer wird.
Ebenso sinnvoll ist es, die spätere Anwendung realistisch zu bewerten. Ein Bauteil im Showcar hat andere Randbedingungen als ein Teil im Track-Use, im OEM-nahen Umfeld oder in einer industriellen Hochleistungsanwendung. UV-Einfluss, Temperatur, chemische Belastung, Steinschlag oder Montagebeanspruchung verändern, welches System am Ende tatsächlich das richtige ist.
Sichtcarbon ist dann stark, wenn Optik nicht isoliert gedacht wird, sondern als Teil eines durchdachten technischen Gesamtkonzepts. Genau darauf sollte die Entscheidung hinauslaufen: nicht auf ein schönes Carbonmuster, sondern auf ein belastbares Bauteil, das seine Qualität auch nach Einbau, Nutzung und Zeit noch zeigt.