Ein Prototypenteil muss mehr leisten als nur die Kontur eines späteren Serienteils abzubilden. Es soll Messdaten liefern, Lasten aufnehmen, Montagestellen präzise treffen und oft bereits die sichtbare Qualität des Endprodukts zeigen. CFK Fahrzeugteile im Prototypenbau sind deshalb kein bloßes Muster, sondern ein entscheidender Schritt zwischen Konstruktion, Erprobung und belastbarer Kleinserie.
Gerade im Motorsport, in der Performance-Entwicklung und bei anspruchsvollen Fahrzeugprogrammen entscheidet die Qualität des Prototyps über die Geschwindigkeit der nächsten Entwicklungsstufe. Ein Bauteil mit unklarer Faserausrichtung, unzureichender Verdichtung oder instabilen Bezugspunkten erzeugt keine verlässlichen Ergebnisse. Es verschiebt Probleme lediglich in die Erprobung oder in die spätere Serienanlaufphase.
Warum CFK im Fahrzeug-Prototypenbau eingesetzt wird
Der offensichtlichste Vorteil von carbonfaserverstärktem Kunststoff liegt im spezifischen Gewicht. Bei vergleichbarer Bauteilfunktion lassen sich gegenüber metallischen Lösungen erhebliche Massen reduzieren. Für bewegte Komponenten, hoch liegende Fahrzeugbereiche oder Bauteile mit aerodynamischer Relevanz wirkt sich das direkt auf Fahrdynamik, Schwerpunkt und Energieeffizienz aus.
Doch Gewicht ist nur ein Teil der Betrachtung. CFK lässt sich lokal auf die tatsächliche Belastung auslegen. Faserorientierungen können gezielt an Zug-, Druck-, Biege- oder Torsionslasten angepasst werden. Ein technisch sauber entwickeltes Laminat ist daher nicht einfach „leicht und fest“, sondern definiert dort verstärkt, wo die Kraftpfade es verlangen. Das unterscheidet ein belastbares Strukturbauteil deutlich von einer optisch überzeugenden Carbonverkleidung.
Im Prototypenbau kommt ein weiterer Faktor hinzu: Konstruktionsstände ändern sich. Befestigungspunkte, Package-Räume, Durchbrüche oder Übergänge zu Nachbarbauteilen werden oft erst nach ersten Einbau- und Fahrversuchen final bewertet. Der Fertigungspartner muss solche Iterationen konstruktiv verstehen und mit kontrollierbarem Aufwand umsetzen können. Reine Formteilfertigung ohne eigene Entwicklungs- und Werkzeugkompetenz stößt hier schnell an Grenzen.
CFK Fahrzeugteile im Prototypenbau richtig auslegen
Die Bauteilentwicklung beginnt nicht beim Sichtgewebe, sondern beim Anforderungsprofil. Welche Lasten treten tatsächlich auf? Welche Steifigkeit wird benötigt? Welche Temperaturbereiche, Medien und Schwingungen sind zu erwarten? Und welche Schnittstellen müssen mit enger Toleranz reproduzierbar funktionieren? Erst aus diesen Fragen ergibt sich, ob ein Bauteil als Sichtteil, semi-strukturelle Komponente oder hochbelastetes Strukturteil ausgelegt werden muss.
Bei Karosserieanbauteilen wie Splittern, Diffusoren, Hauben, Kotflügeln oder Luftführungen stehen oft Formstabilität, Oberflächenqualität und Befestigungskonzepte im Vordergrund. Bei Sitzstrukturen, Querträgern, Monocoque-nahen Komponenten oder technischen Haltern ist die Laminatauslegung wesentlich kritischer. Hier reichen pauschale Lagenaufbauten nicht aus. Lastpfade, Inserts, Krafteinleitungen und die Gefahr lokaler Delamination müssen bereits vor dem ersten Zuschnitt berücksichtigt werden.
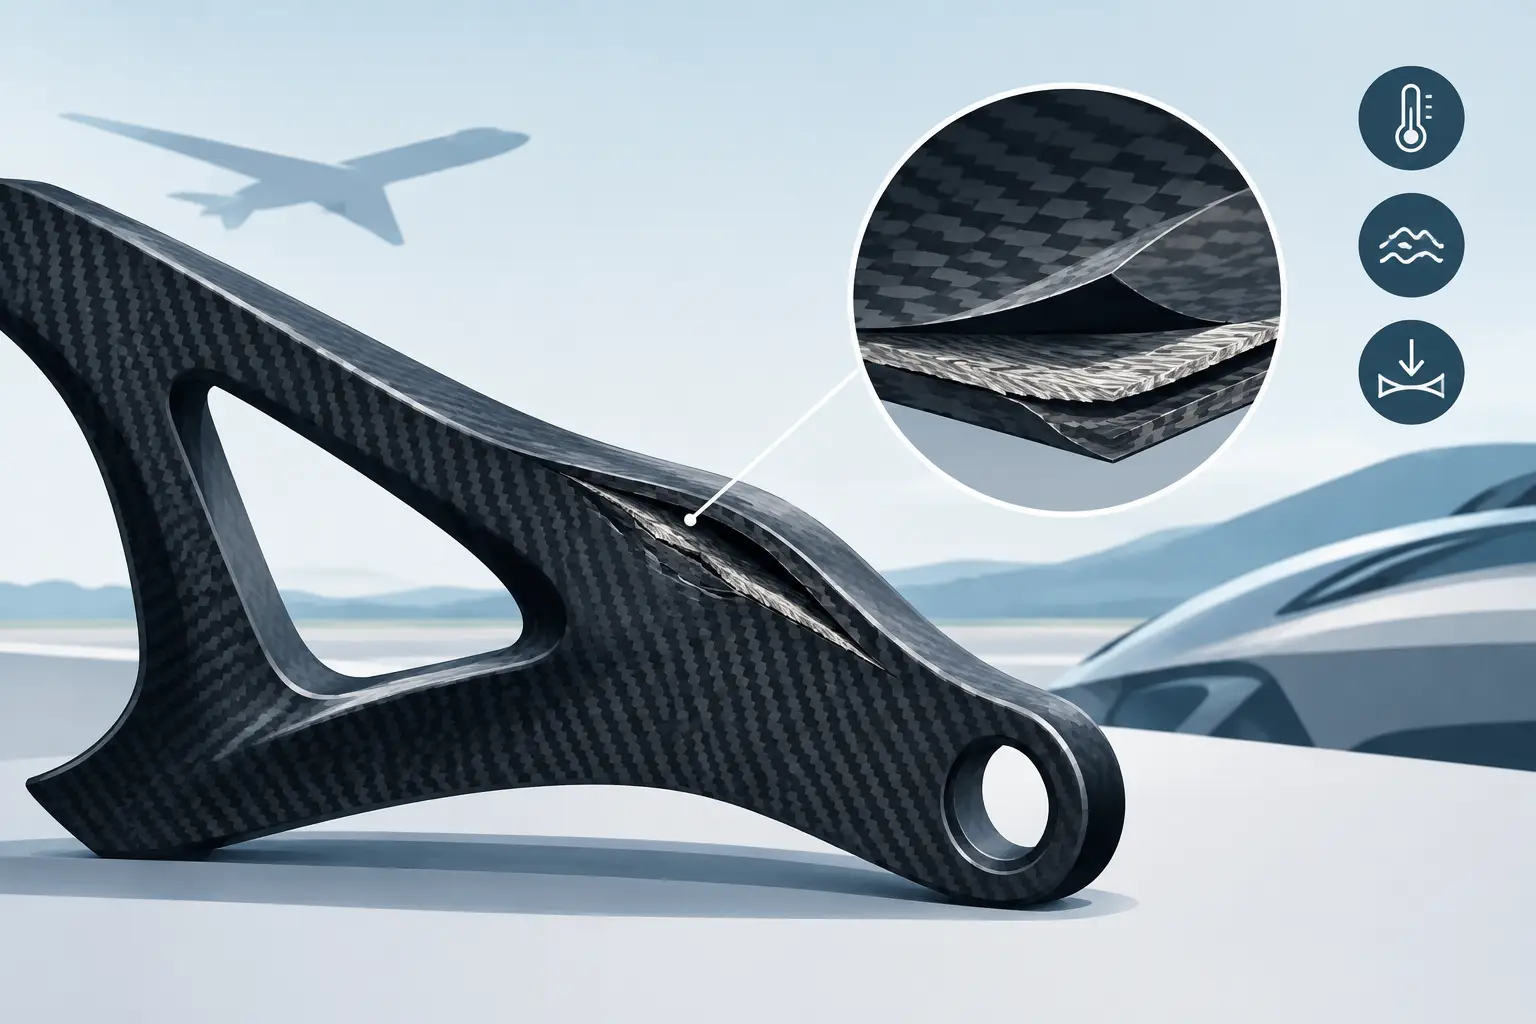
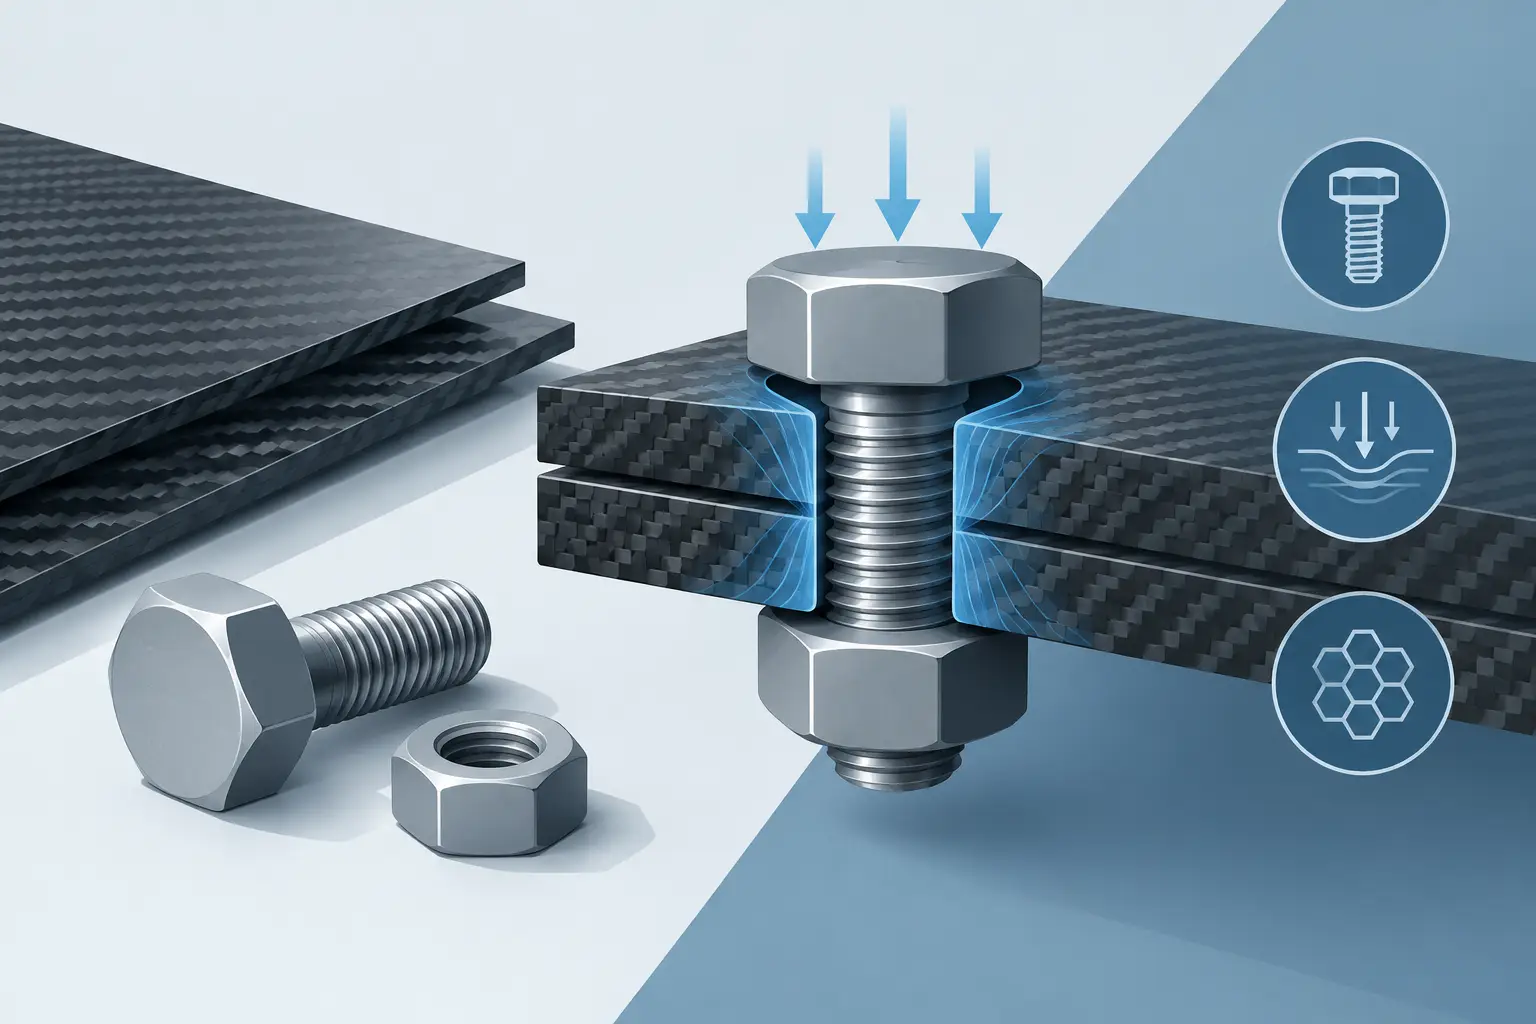
Besondere Aufmerksamkeit verdienen metallische Anschlüsse. Schraubpunkte und Inserts bringen konzentrierte Kräfte in ein anisotropes Laminat ein. Ohne geeignete Verstärkungszonen, abgestimmte Insert-Geometrien und eine saubere Anbindung können Risse, Auszüge oder Druckschäden entstehen. Dass ein Bauteil im Stand montierbar ist, sagt wenig über seine Dauerhaltbarkeit aus.
Auch die Fertigungsrichtung beeinflusst die Konstruktion. Enge Radien, starke Hinterschneidungen, komplexe Flansche und große Tiefzüge können die Entformbarkeit und die Faserablage erheblich erschweren. Gute Prototypenkonstruktion verbindet daher Bauraum, Funktion und Composite-gerechte Geometrie – bevor ein Werkzeug gebaut wird.
Das passende Herstellungsverfahren entscheidet mit
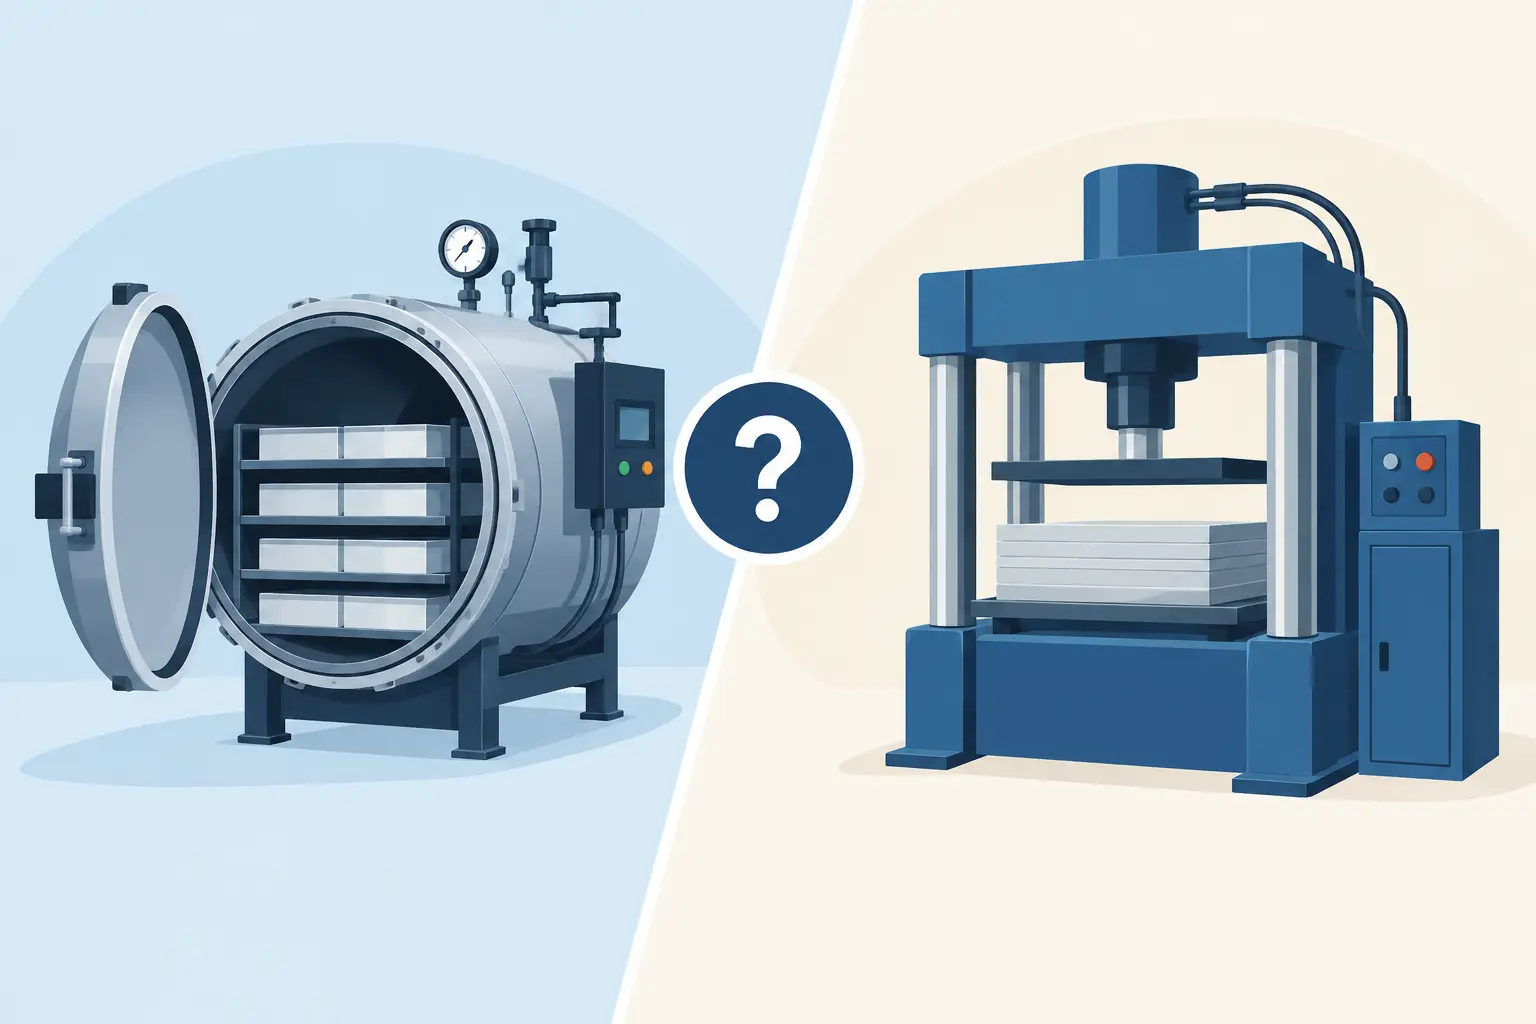
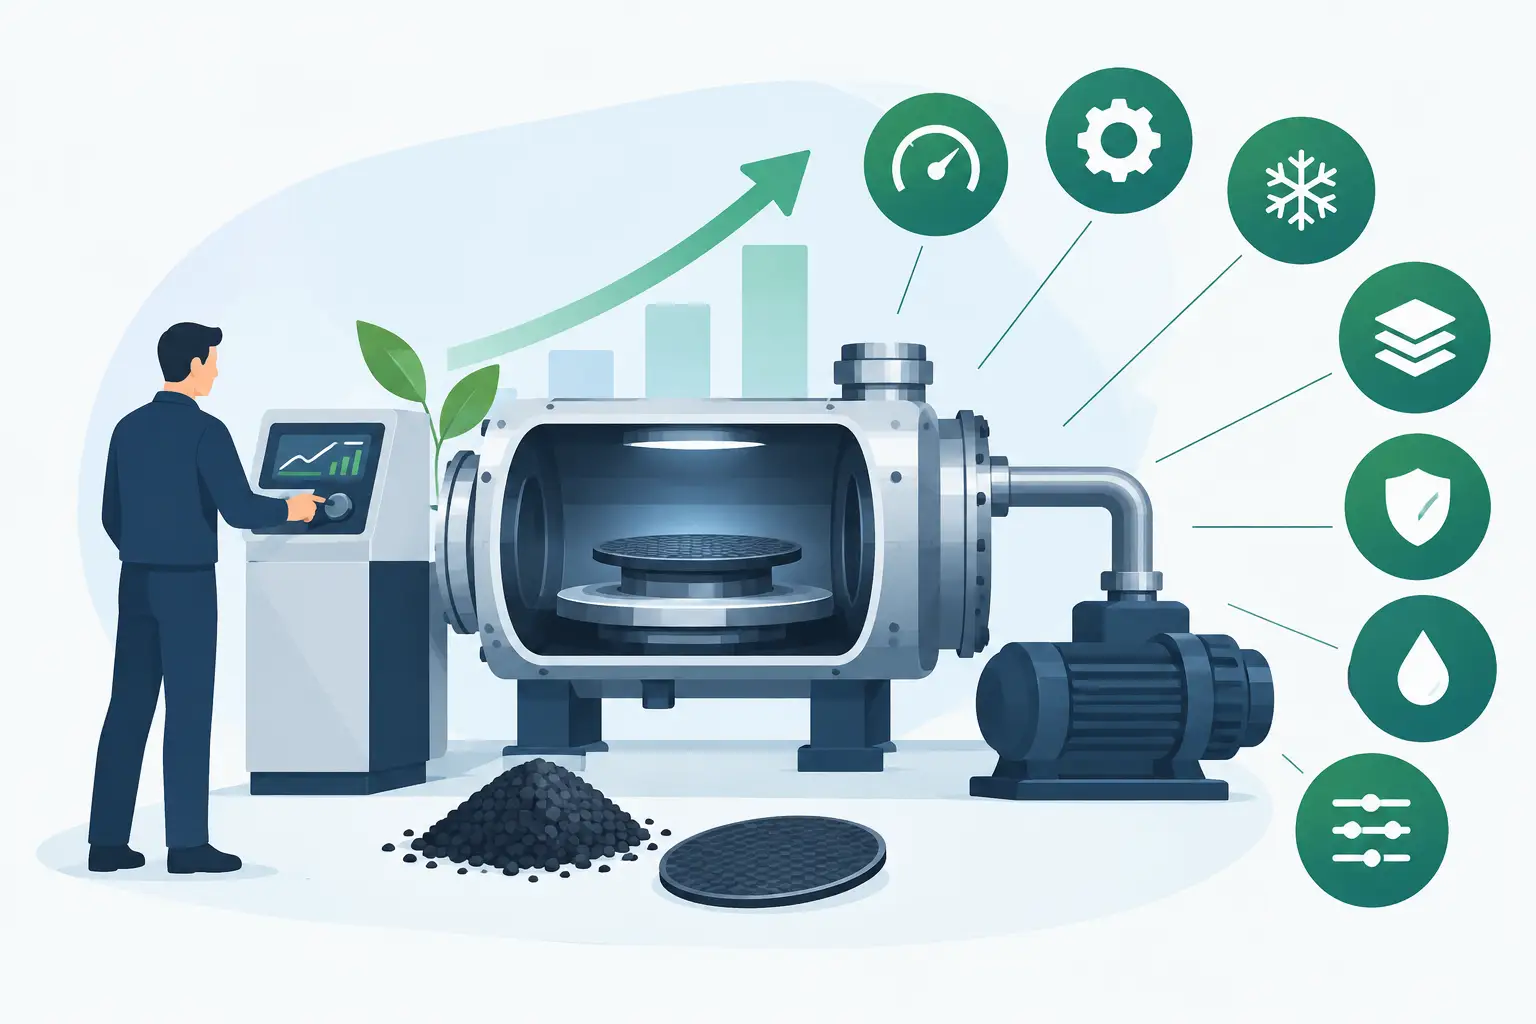
Für hochwertige CFK-Prototypen ist das Prepreg-Autoklav-Verfahren häufig die erste Wahl. Vorimprägnierte Faserhalbzeuge ermöglichen eine präzise definierte Harzmenge und eine kontrollierte Faserablage. Unter Vakuum und Autoklavdruck entsteht ein Laminat mit hoher Konsolidierung, geringem Porenanteil und reproduzierbaren mechanischen Eigenschaften.
Das ist besonders relevant, wenn Bauteile unter hoher Belastung arbeiten, Sichtoberflächen ohne Kompromisse gefordert sind oder Mess- und Erprobungsergebnisse auf spätere Kleinserien übertragbar bleiben müssen. Die Qualität entsteht dabei nicht allein im Autoklaven. Sie beginnt mit der korrekten Lagerung und Konditionierung des Prepregs, setzt sich in der Zuschnittstrategie und im manuellen Laminieren fort und endet erst mit einer kontrollierten Nachbearbeitung.
Andere Verfahren können im Einzelfall sinnvoll sein. Infusion bietet Vorteile bei bestimmten Geometrien oder größeren Bauteilen. Nasslaminieren kann für frühe Design- und Anschauungsmuster wirtschaftlich sein. Für Komponenten mit hohen Anforderungen an Faser-Volumen-Anteil, Oberflächenbild, Maßhaltigkeit und strukturelle Performance ist es jedoch oft nicht die gleichwertige Alternative. Wer mit dem Prototyp reale Belastungs- oder Fahrzeugtests durchführen will, sollte Verfahren und Qualitätsziel nicht voneinander trennen.
Werkzeugbau ist Teil der Bauteilqualität
Ein präzises CFK-Teil kann nicht aus einem unpräzisen Werkzeug entstehen. Formstabilität, Oberflächenstruktur, Temperaturbeständigkeit und definierte Trennebenen bestimmen, wie gut sich ein Bauteil laminieren, aushärten und entformen lässt. Im Prototypenbau wird dieser Zusammenhang häufig unterschätzt, weil zunächst nur eine geringe Stückzahl geplant ist.
Dabei muss ein Werkzeug nicht zwingend für hohe Serienzyklen ausgelegt werden, aber es muss zum Prozess passen. Ein Werkzeug für Autoklavzyklen benötigt andere Eigenschaften als eine Form für ein einfaches Handlaminat. Bei Sichtcarbonteilen entscheidet die Werkzeugoberfläche unmittelbar über das spätere Finish. Bei technischen Bauteilen sind Lagefixierung, Maßhaltigkeit und die sichere Positionierung von Kernen oder Inserts oft wichtiger.
Eine durchgängige Fertigungstiefe schafft hier klare Vorteile. Wenn Konstruktion, Urmodell, Formenbau, Laminierung und Finish abgestimmt arbeiten, lassen sich Toleranzen und konstruktive Risiken früh erkennen. Composite World verbindet genau diese Prozessschritte, um aus einer CAD-Geometrie ein prüfbares und reproduzierbares Bauteil zu entwickeln – nicht nur eine optisch ähnliche Form.
Sichtcarbon und Strukturbauteil: Zwei unterschiedliche Maßstäbe
Sichtcarbon verlangt Disziplin in jedem Arbeitsschritt. Die Gewebeorientierung muss exakt ausgerichtet sein, Übergänge müssen sauber laufen und die Oberfläche darf weder Lufteinschlüsse noch Druckstellen oder unruhige Harzzonen zeigen. Bei komplexen 3D-Geometrien ist das anspruchsvoller, als die gleichmäßige Optik eines einfachen ebenen Panels vermuten lässt.
Ein perfektes Sichtbild ersetzt jedoch keine technische Auslegung. Umgekehrt muss ein hochbelastetes Strukturbauteil nicht zwingend eine sichtbare Decklage erhalten. Beide Anforderungen lassen sich kombinieren, erhöhen aber Aufwand und Ausschussrisiko. Bei frühen Prototypen sollte deshalb klar entschieden werden, ob die Priorität auf mechanischer Validierung, Designfreigabe oder einem seriennahen Gesamtmuster liegt.
Diese Entscheidung beeinflusst Materialwahl, Werkzeugkonzept, Bearbeitungsstrategie und Budget. Ein funktionaler Entwicklungsprototyp darf konstruktiv anders aussehen als ein fahrfähiges Präsentationsfahrzeug. Werden beide Ziele ohne Priorisierung in ein einziges Teil gepresst, steigen Kosten und Durchlaufzeit oft stärker als der Erkenntnisgewinn.
Von der Erprobung zur Kleinserie
Der beste Prototyp schafft belastbare Erkenntnisse für die nächste Stufe. Dazu gehören dokumentierte Laminataufbauten, definierte Zuschnittdaten, reproduzierbare Prozessparameter und nachvollziehbare Bearbeitungs- sowie Prüfabläufe. Nur dann kann nach einer erfolgreichen Erprobung gezielt auf eine Kleinserie übergeleitet werden.
Vor allem bei US-Projekten sollten zusätzlich die spätere Verwendung, relevante Fahrzeugvorschriften, Kennzeichnungsanforderungen und logistischer Schutz früh berücksichtigt werden. Ein technisch exzellentes Teil verliert an Wert, wenn Verpackung, Transportsicherheit oder die Dokumentation für den Zielmarkt erst kurz vor Auslieferung geklärt werden.
Die entscheidende Frage lautet nicht, ob Carbon für ein Projekt geeignet ist. Sie lautet, welches Bauteil unter welchen Lasten, in welcher Stückzahl und mit welchem Reifegrad gefertigt werden soll. Wer diese Punkte am Anfang präzise definiert, erhält einen Prototypen, der nicht nur gut aussieht, sondern Entwicklung messbar voranbringt.