Ein Sichtcarbon-Bauteil kann optisch perfekt aus der Form kommen und dennoch seine geforderte strukturelle Leistung verfehlen. Häufig liegt die Ursache nicht im Gewebe oder Werkzeug, sondern im Autoklav Zyklus für Carbon. Temperatur, Druck, Vakuum und Zeit müssen zum eingesetzten Prepreg, zur Laminatdicke und zur Bauteilgeometrie passen. Der Zyklus ist keine Standardkurve, die sich beliebig übertragen lässt. Er ist ein definierter Fertigungsprozess, der über Porosität, Faservolumengehalt, Oberflächenbild und mechanische Kennwerte entscheidet.
Warum der Autoklavzyklus über die Bauteilqualität entscheidet
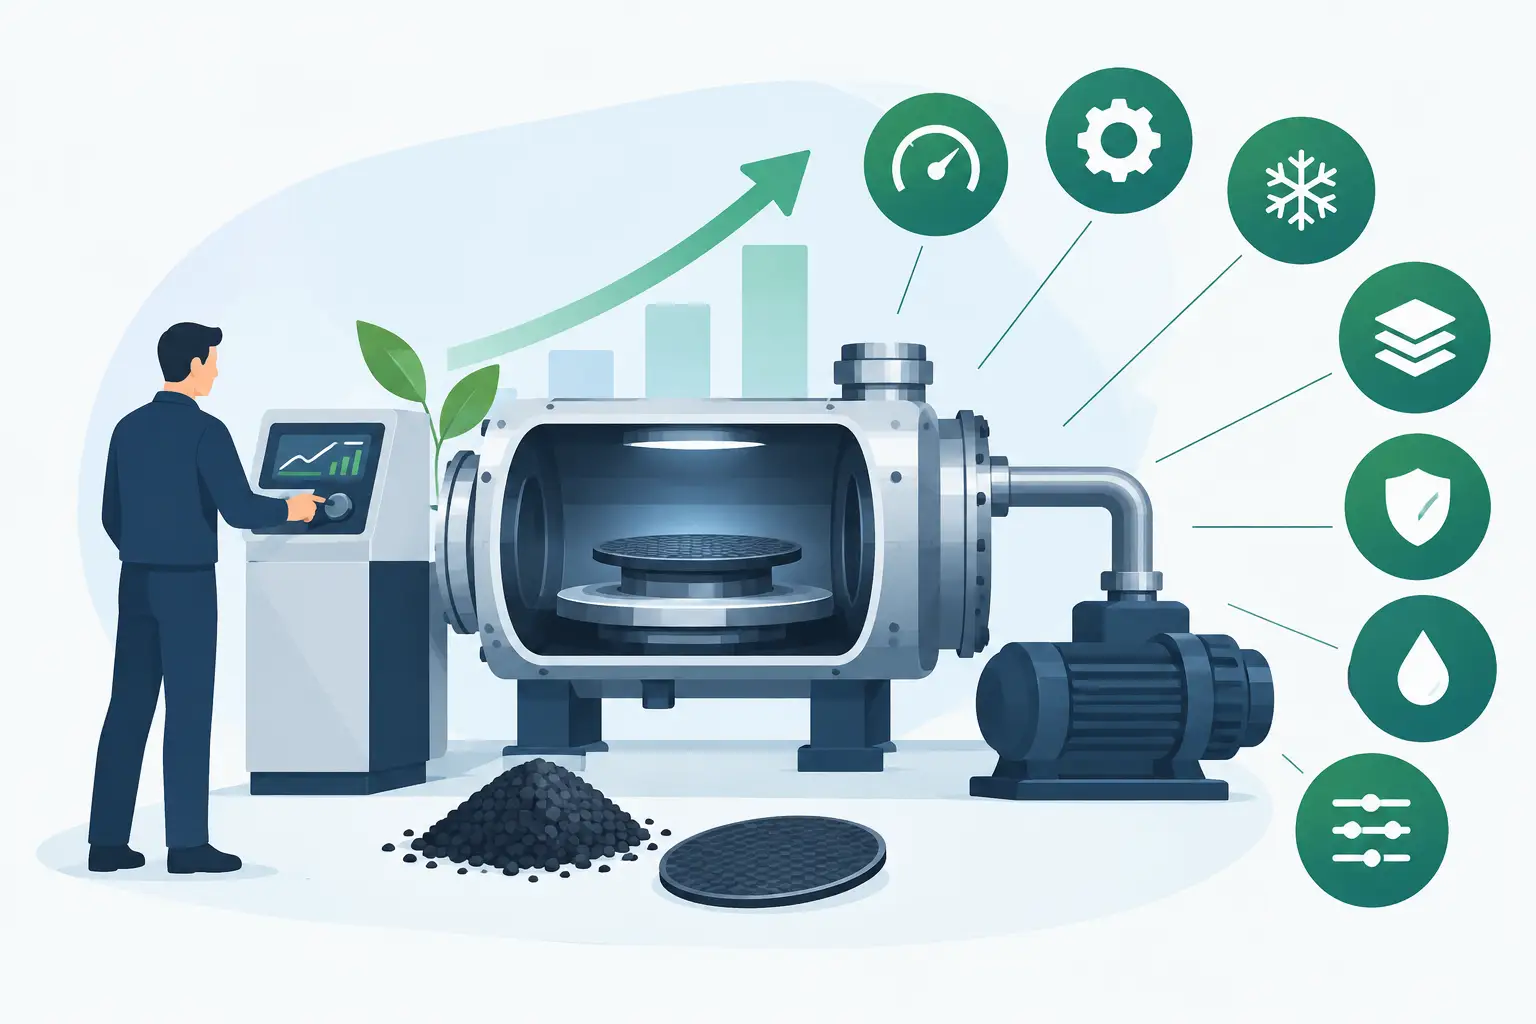
Beim Prepreg-Autoklav-Verfahren wird ein vorimprägniertes Faserhalbzeug unter kontrollierter Temperatur und unter Druck ausgehärtet. Das Vakuum entfernt eingeschlossene Luft und flüchtige Bestandteile aus dem Laminataufbau. Der Autoklavdruck konsolidiert die Lagen, unterstützt die Harzverteilung und reduziert den Hohlraumanteil. Die Temperatur aktiviert und steuert die Vernetzungsreaktion des Harzsystems.
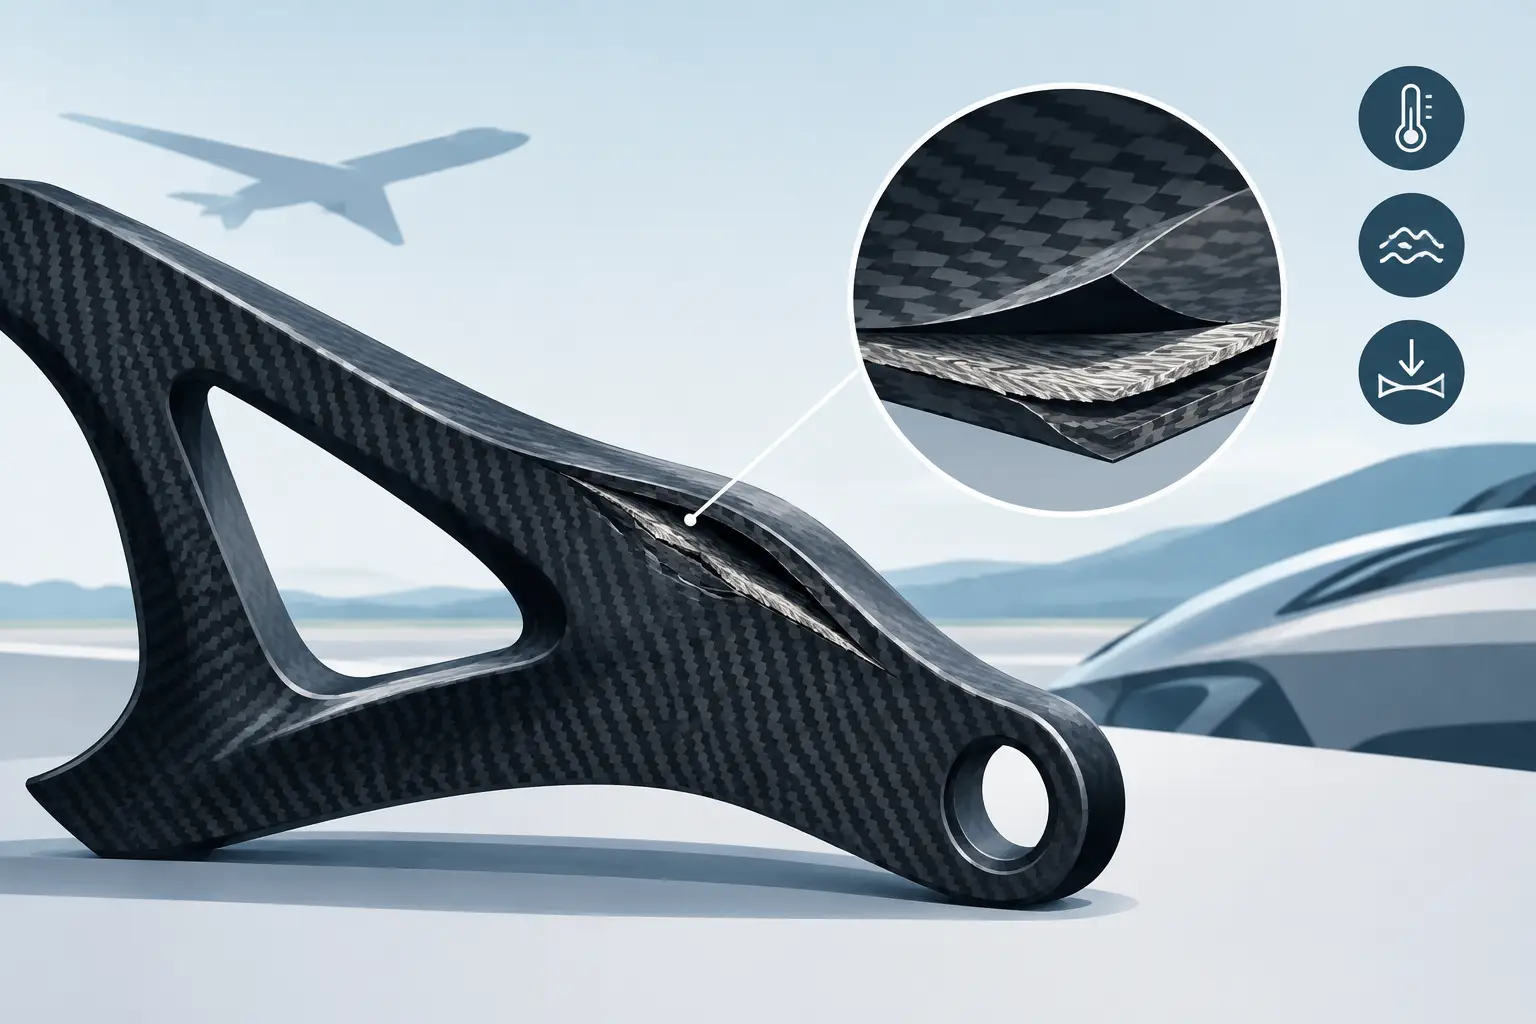
Diese drei Größen wirken nicht unabhängig voneinander. Steigt die Temperatur zu schnell, kann die Reaktionswärme in dickeren Laminaten zu einem unerwünschten Temperaturüberschuss führen. Wird der Druck zu früh oder zu hoch angesetzt, kann Harz aus kritischen Bereichen gedrückt werden. Reicht das Vakuum nicht aus oder ist der Vakuumaufbau undicht, bleiben Lufteinschlüsse zurück. Bei hochbelasteten Strukturbauteilen sind solche Abweichungen nicht akzeptabel. Bei Sichtcarbonteilen können sie zusätzlich als Poren, Glanzunterschiede oder unruhige Gewebestruktur sichtbar werden.
Die maßgebliche Grundlage ist immer die Verarbeitungsvorgabe des Prepreg-Herstellers. Sie definiert nicht nur Aushärtetemperatur und Haltezeit, sondern auch zulässige Heizraten, Druckfenster, Entlüftungsanforderungen und Lagerbedingungen. Ein belastbarer Fertigungsprozess beginnt deshalb mit dem Materialdatenblatt, nicht mit einer pauschalen Rezeptur.
Die vier Phasen im Autoklav Zyklus für Carbon
Ein professionell geplanter Zyklus gliedert sich typischerweise in Aufheizen, Konsolidieren, Aushärten und kontrolliertes Abkühlen. Die genaue Ausführung hängt vom Harzsystem ab. Ein bei 120 °C härtendes Epoxid-Prepreg verlangt einen anderen Ablauf als ein 180-°C-System für besonders hohe Temperaturbeständigkeit.
1. Vakuumaufbau und Leckagekontrolle
Noch bevor der Autoklav startet, muss der Vakuumsack dauerhaft dicht sein. Ein dokumentierter Vakuumtest zeigt, ob der Druckverlust innerhalb der vorgegebenen Toleranz liegt. Diese Prüfung ist keine Formsache: Bereits kleine Leckagen können die Entlüftung beeinträchtigen und zu Porosität führen.
Entscheidend sind dabei nicht nur Sackfolie und Dichtband. Auch Trennlagen, Absaugvliese, Lochfolien, Harzbremsen und Entlüftungswege müssen zum Bauteil passen. Besonders bei tiefen Kavitäten, komplexen Radien und großen Werkzeugflächen entscheidet der Aufbau des Vakuumpakets darüber, ob die Luft tatsächlich aus allen Bereichen des Laminats entweichen kann.
2. Aufheizen mit definierter Heizrate
Die Heizrate wird in der Regel in Grad Celsius pro Minute vorgegeben. Sie muss so gewählt werden, dass Temperaturunterschiede zwischen Autoklavluft, Werkzeug und Bauteil kontrollierbar bleiben. Dünne, flache Bauteile reagieren schnell. Massive Stahl- oder Invarwerkzeuge sowie dicke Carbonlaminate benötigen deutlich mehr Zeit, bis der Bauteilkern die geforderte Temperatur erreicht.
Eine zu hohe Heizrate verkürzt zwar den Durchlauf, erhöht aber das Risiko von Temperaturgradienten und exothermen Spitzen. Das ist besonders relevant bei hohen Laminatstärken, lokalen Verstärkungen und Sandwichaufbauten. Eine präzise platzierte Bauteilthermofühler-Messung ist daher unverzichtbar. Die Haltezeit darf erst beginnen, wenn die kritische Bauteilzone die vorgeschriebene Temperatur erreicht hat – nicht, wenn die Anzeige des Autoklaven diesen Wert meldet.
3. Druckaufbau und Konsolidierung
Im Autoklaven wirkt der Außendruck auf den Vakuumsack und damit auf das Laminat. Der Druck unterstützt die Verdichtung der Faserlagen und sorgt für einen hohen, reproduzierbaren Faservolumengehalt. Gleichzeitig wird überschüssiges Harz über die definierten Verbrauchsmaterialien kontrolliert aufgenommen oder zurückgehalten.
Mehr Druck bedeutet jedoch nicht automatisch ein besseres Bauteil. Bei empfindlichen Sichtoberflächen, filigranen Geometrien oder Harzsystemen mit engem Fließfenster kann ein ungeeigneter Druckverlauf zu Harzarmut, Faserwellen oder Abzeichnungen führen. Bei Sandwichbauteilen muss zudem die Druckfestigkeit des Kerns berücksichtigt werden. Wabenkern, Schaumkern, Klebefilm und Decklagen verlangen eine aufeinander abgestimmte Prozessführung.
4. Haltezeit, Vernetzung und Abkühlen
Während der Haltephase erreicht das Harzsystem seinen vorgesehenen Vernetzungsgrad. Zeit und Temperatur bilden dabei eine Einheit. Eine zu kurze Haltezeit kann zu unvollständiger Aushärtung führen, eine unnötig lange Haltezeit reduziert die Wirtschaftlichkeit und kann je nach System die Bauteileigenschaften beeinflussen.
Nach der Aushärtung wird kontrolliert abgekühlt. Auch hier ist die Rate relevant. Zu schnelles Abkühlen kann Spannungen durch unterschiedliche Wärmeausdehnungen von Werkzeug, Faser und Harz erzeugen. Das Risiko steigt bei komplexen Geometrien, metallischen Inserts und asymmetrischen Laminataufbauten. Der Autoklavdruck und das Vakuum werden erst nach den Vorgaben des jeweiligen Systems zurückgenommen.
Typische Prozessfenster – und warum sie nicht pauschal gelten
Viele Epoxid-Prepregs härten im Bereich von etwa 120 °C oder 180 °C aus. Typische Autoklavdrücke liegen, abhängig von Material und Anwendung, häufig bei mehreren bar. Diese Werte sind jedoch nur eine grobe Einordnung. Sie ersetzen keine material- und werkzeugspezifische Zyklusplanung.
Ein Bauteil für Motorsport, das maximale Steifigkeit bei minimalem Gewicht liefern soll, wird auf einen hohen Faservolumengehalt und niedrige Porosität ausgelegt. Ein Class-A-Sichtteil für eine hochwertige Automotive-Anwendung stellt zusätzlich extreme Anforderungen an Werkzeugoberfläche, Gewebehandling und kontrollierten Harzfluss. Ein Industriebauteil mit integrierten Inserts wiederum verlangt eine sorgfältige Betrachtung von Wärmeübergängen und lokalen Spannungen.
Auch die Anforderungen des Zielmarkts spielen eine Rolle. Wer Bauteile für US-Anwendungen fertigt oder liefert, muss projektbezogen klären, welche Nachweise, Prüfpläne und Dokumentationen der Kunde erwartet. Ein reproduzierbarer Autoklavzyklus wird erst dann zur belastbaren Prozessgrundlage, wenn Materialcharge, Kühlkettenstatus, Werkzeugnummer, Vakuumtest, Temperaturdaten und Druckverlauf nachvollziehbar dokumentiert sind.
Messung und Dokumentation machen Qualität reproduzierbar
Ein qualifizierter Zyklus wird nicht allein über die Steuerung des Autoklaven abgesichert. Thermoelemente am Werkzeug und im Bauteil, Vakuumüberwachung sowie die aufgezeichnete Druck- und Temperaturkurve bilden die Grundlage für eine belastbare Bewertung. Bei kritischen Komponenten ist es sinnvoll, die thermisch langsamste Zone vorab durch Versuche zu identifizieren.
Besondere Aufmerksamkeit verdienen Bauteile mit großen Dickenunterschieden. Eine dünne Sichtlage erreicht die Solltemperatur erheblich früher als ein lokaler Verstärkungsbereich. Wird der Prozess nur über einen Sensor an einer leicht zugänglichen Stelle bewertet, kann der kritische Bereich unterhärtet bleiben. Umgekehrt kann ein zu aggressiver Zyklus in einem dicken Bereich zu einer exothermen Überhöhung führen.
Zur Fertigungsdisziplin gehören außerdem definierte Grenzwerte: Wie groß darf die Differenz zwischen den Thermoelementen sein? Wann beginnt die offizielle Haltezeit? Wie wird bei einem Sensorfehler oder einer Druckabweichung verfahren? Solche Entscheidungen müssen vor der Serie festgelegt sein. Nachträgliche Interpretation erzeugt Unsicherheit, besonders bei sicherheitsrelevanten oder hochbelasteten Bauteilen.
Werkzeug, Laminataufbau und Zyklus müssen zusammenpassen
Der beste Autoklav kann ein ungeeignetes Werkzeug nicht kompensieren. Werkzeugmaterial, Masse, Wärmeleitfähigkeit und Oberflächenqualität beeinflussen den Wärmehaushalt unmittelbar. Aluminium reagiert thermisch anders als Stahl, Invar oder ein Composite-Werkzeug. Bei Sichtcarbon spielt zusätzlich die Qualität der Werkzeugoberfläche eine zentrale Rolle für Glanz, Struktur und reproduzierbare Entformung.
Auch der Laminataufbau beeinflusst den Zyklus. Symmetrische Lagen reduzieren Verzugstendenzen. Lokale Patches, starke Radien und Übergänge zu Sandwichzonen verändern dagegen Fließwege und Wärmeverteilung. Diese Aspekte gehören bereits in Konstruktion und Formenbau berücksichtigt. Genau dort liegt der Vorteil einer durchgängigen Fertigungstiefe: Konstruktion, Werkzeugkonzept, Prepreg-Zuschnitt und Prozessparameter werden als ein System entwickelt.
Composite World verbindet diese Prozesssicht mit Erfahrung aus anspruchsvollen Carbon-Anwendungen. Für Prototypen, Einzelteile und Kleinserien wird der Zyklus nicht nur auf dem Papier definiert, sondern am realen Werkzeug, mit dem realen Material und den konkreten Qualitätsanforderungen validiert.
Ein präzise gefahrener Autoklavzyklus ist kein austauschbarer Produktionsschritt. Er ist die kontrollierte Umsetzung der Materialauslegung in ein belastbares Carbonbauteil – dokumentiert, wiederholbar und auf die tatsächliche Anwendung abgestimmt.