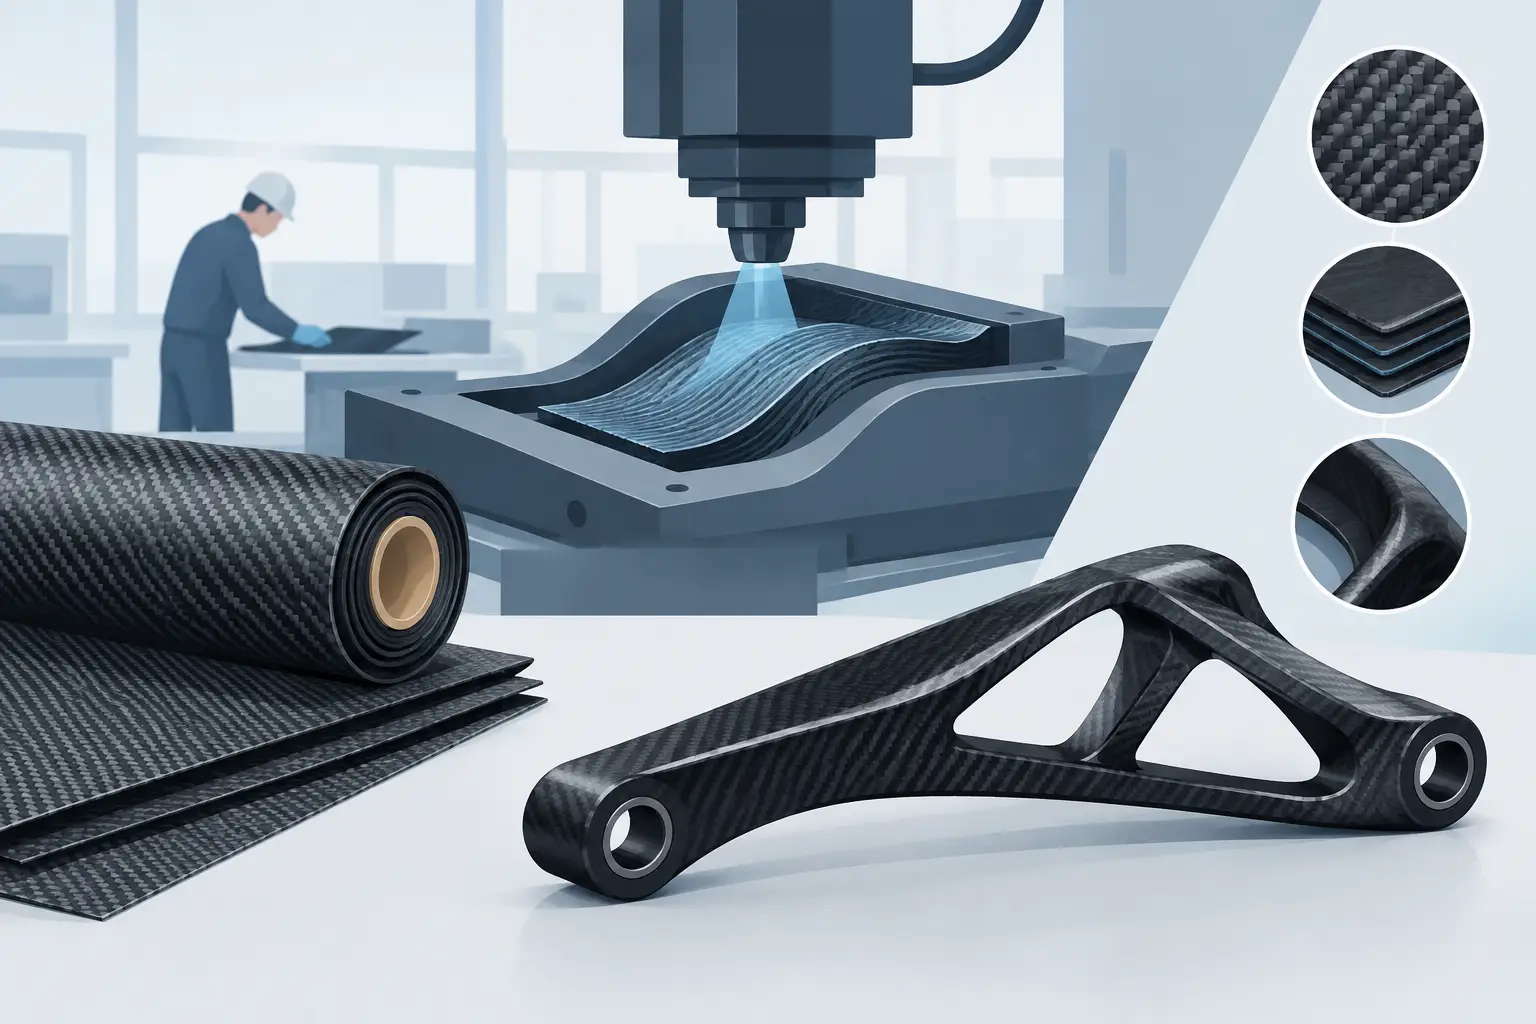
Ein Carbonbauteil wird nicht dadurch strukturell, dass es leicht ist oder eine perfekte Sichtoberfläche besitzt. Wer strukturelle Carbon-Bauteile herstellen will, muss Lastpfade, Faserausrichtung, Harzsystem, Werkzeugkonzept und Prozessfenster als zusammenhängendes System beherrschen. Genau dort entscheidet sich, ob aus einer Carbonform ein tragendes Bauteil für Industrie, Automotive oder Motorsport wird.
Bei hochbelasteten Anwendungen reichen Materialdaten aus einem Datenblatt nicht aus. Die reale Bauteilleistung entsteht erst aus der konsequenten Umsetzung von Konstruktion und Fertigung. Ein Laminat kann theoretisch höchste Festigkeiten erreichen und dennoch vorzeitig versagen, wenn Fasern an Krafteinleitungspunkten unterbrochen sind, Lagen falsch orientiert wurden oder Porosität die Verbundqualität mindert.
Was ein strukturelles Carbon-Bauteil auszeichnet
Strukturelle Carbon-Bauteile übernehmen definierte Kräfte, Momente oder Torsionslasten. Dazu gehören etwa Fahrzeugstrukturen, Träger, Verstärkungen, Halterungen mit hohen Lastwechseln, Gehäuse, Monocoque-Komponenten oder hochsteife Sandwichplatten. Die Anforderungen gehen damit deutlich über Optik und Gewichtseinsparung hinaus.
Entscheidend ist die gezielte Nutzung der anisotropen Eigenschaften von Carbonfasern. Carbon ist entlang der Faser außergewöhnlich zugfest und steif. Quer zur Faser sowie zwischen einzelnen Laminatlagen sind die Eigenschaften jedoch anders zu bewerten. Deshalb wird ein tragendes Laminat nicht einfach nach Wandstärke ausgelegt. Es wird auf die tatsächlichen Belastungen abgestimmt.
Eine Lage in 0-Grad-Richtung nimmt vor allem Zug- und Druckkräfte entlang der Bauteilachse auf. 90-Grad-Lagen stabilisieren quer zur Hauptlast, während ±45-Grad-Lagen Schubkräfte und Torsion abtragen. Das richtige Verhältnis dieser Orientierungen hängt von Geometrie, Lastkollektiv und Sicherheitsanforderung ab. Mehr Material ist dabei nicht automatisch die bessere Lösung. Zusätzliche Lagen erhöhen Gewicht, können aber bei falscher Orientierung wenig zur gewünschten Leistungsfähigkeit beitragen.
Strukturelle Carbon-Bauteile herstellen beginnt mit der Konstruktion
Die belastbare Fertigung beginnt vor dem ersten Zuschnitt. Eine saubere Konstruktion berücksichtigt nicht nur die Zielgeometrie, sondern auch Drapierbarkeit, Entformbarkeit, Fügetechnik und spätere Prüfanforderungen. Besonders an Radien, Kanten, Durchbrüchen und Anschlusspunkten entstehen kritische Bereiche.
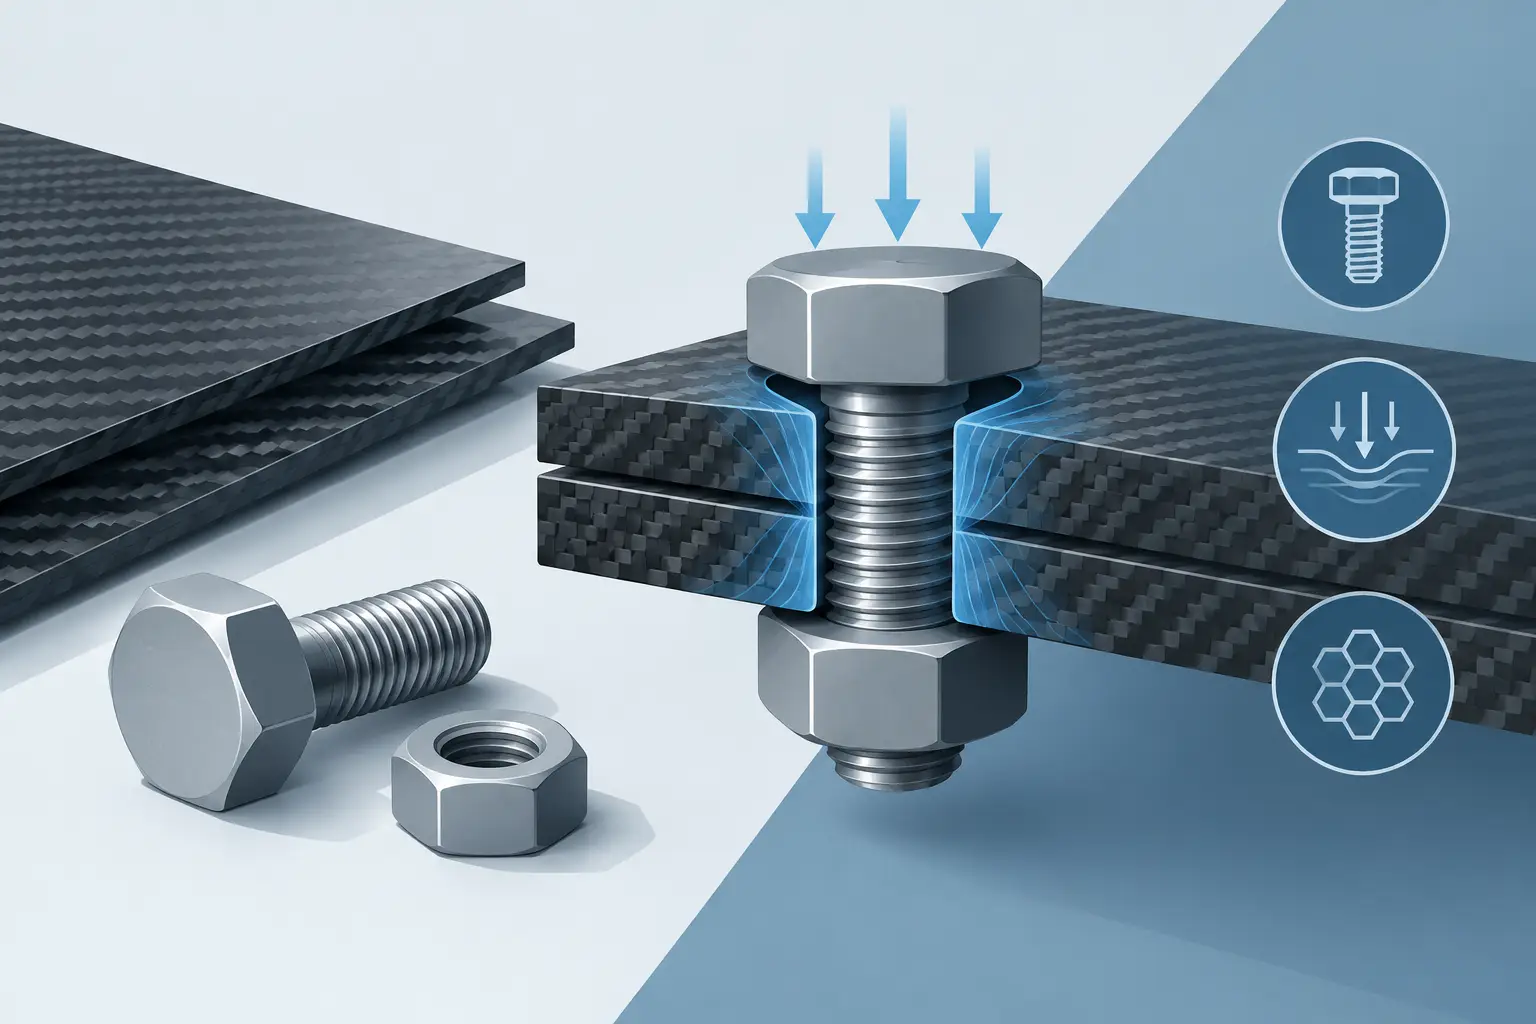
Enge Radien können Faserwellen erzeugen. Diese sogenannten Wrinkles reduzieren die Druckfestigkeit erheblich, obwohl die Oberfläche äußerlich einwandfrei wirken kann. Krafteinleitungen über Schrauben, Buchsen oder metallische Inserts benötigen eine lokale Verstärkung und einen kontrollierten Übergang in das umgebende Laminat. Wird die Last zu punktuell eingeleitet, drohen Delamination, Ausrisse oder ein schleichender Festigkeitsverlust unter wechselnder Belastung.
Auch die Bauteilgeometrie bestimmt den wirtschaftlich sinnvollen Prozess. Eine flache, einfach geformte Verstärkungsplatte stellt andere Anforderungen als ein tief gezogenes Sichtcarbonteil mit integrierten Befestigungspunkten. Für Einzelteile kann ein aufwendiger Werkzeugbau dennoch sinnvoll sein, wenn Maßhaltigkeit, Oberflächenklasse und Prozesssicherheit Priorität haben. Bei Kleinserien gewinnt ein präzises, dauerhaftes Werkzeug zusätzlich an Bedeutung, weil es die Reproduzierbarkeit über jede Charge hinweg absichert.
Lastpfade statt nur Wandstärken planen
In der Praxis werden Carbonbauteile häufig zu früh über die Wandstärke definiert. Besser ist es, zunächst die Lastpfade festzulegen: Wo tritt die Kraft ein, über welche Bereiche wird sie verteilt, wo verlässt sie das Bauteil wieder? Daraus ergeben sich Faserverläufe, lokale Verstärkungen und gegebenenfalls Sandwichzonen.
Sandwichkonstruktionen erzielen eine hohe Biegesteifigkeit bei niedrigem Gewicht. Zwei tragende Decklagen werden durch einen leichten Kern auf Abstand gehalten. Der Abstand steigert das Flächenträgheitsmoment, ohne dass massive Carbonwandstärken erforderlich sind. Voraussetzung ist eine sorgfältige Kernanbindung. An offenen Kanten, Inserts und hochbelasteten Übergängen muss der Kern gezielt ersetzt, geschlossen oder verstärkt werden.
Warum Prepreg und Autoklav bei kritischen Bauteilen überzeugen
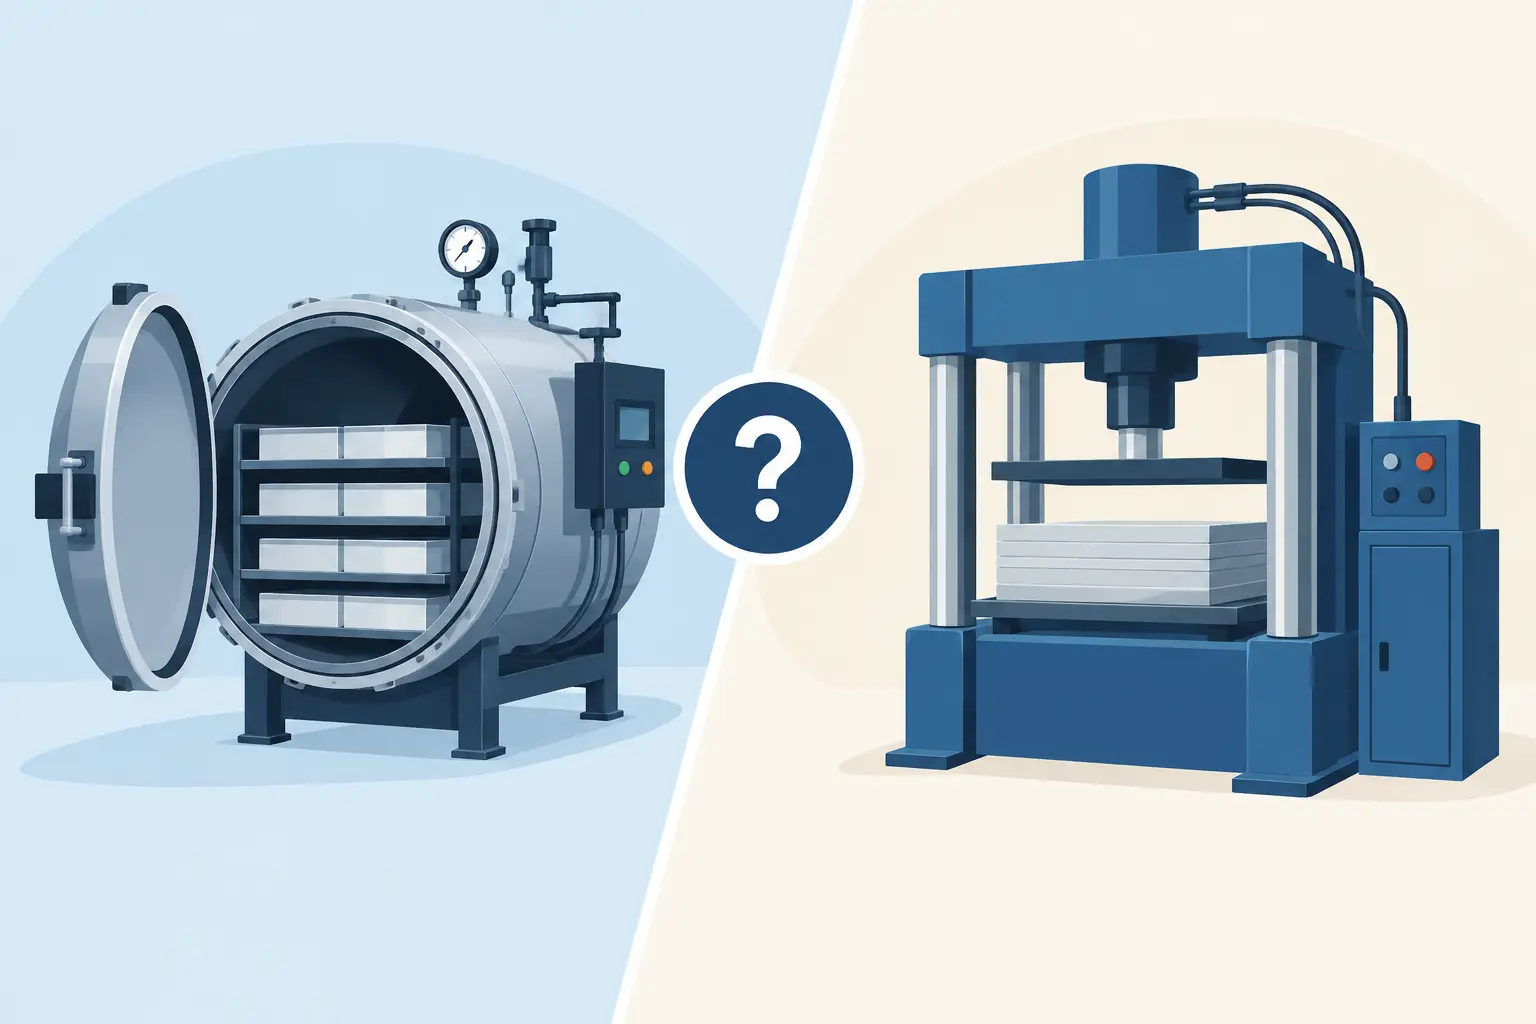
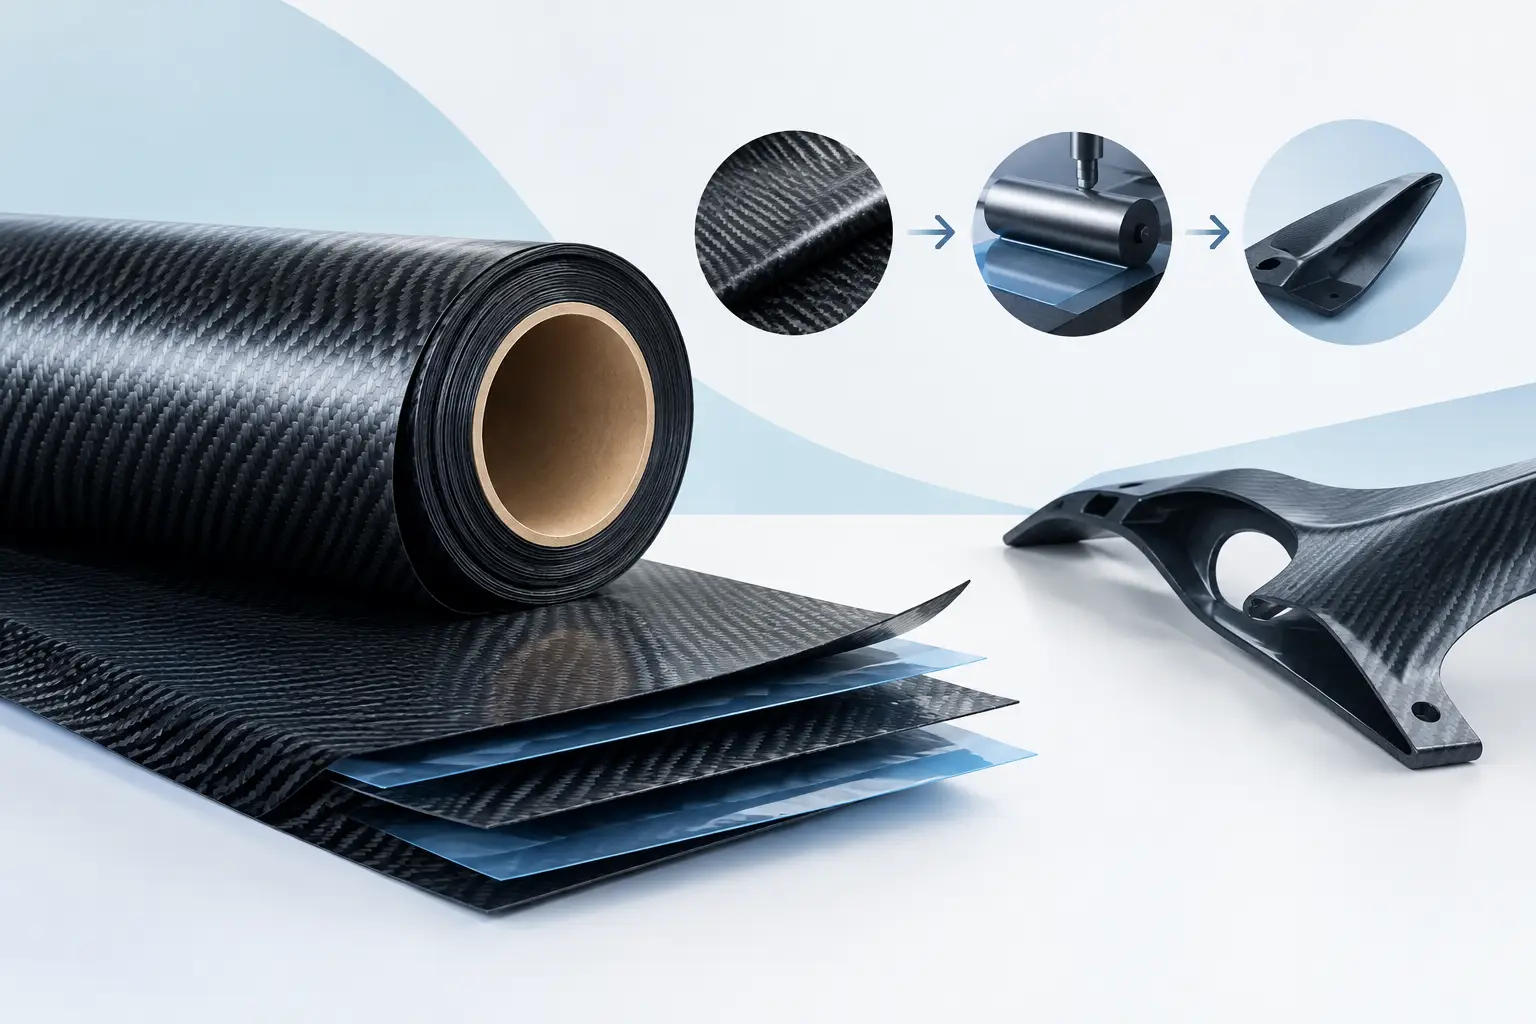
Für anspruchsvolle Sicht- und Strukturteile ist das Prepreg-Autoklav-Verfahren eine Premiumlösung. Prepregs sind vorimprägnierte Faserhalbzeuge mit exakt definiertem Harzanteil. Im Vergleich zu vielen manuellen Nasslaminierverfahren lässt sich dadurch das Verhältnis von Faser zu Matrix deutlich kontrollierter einstellen.
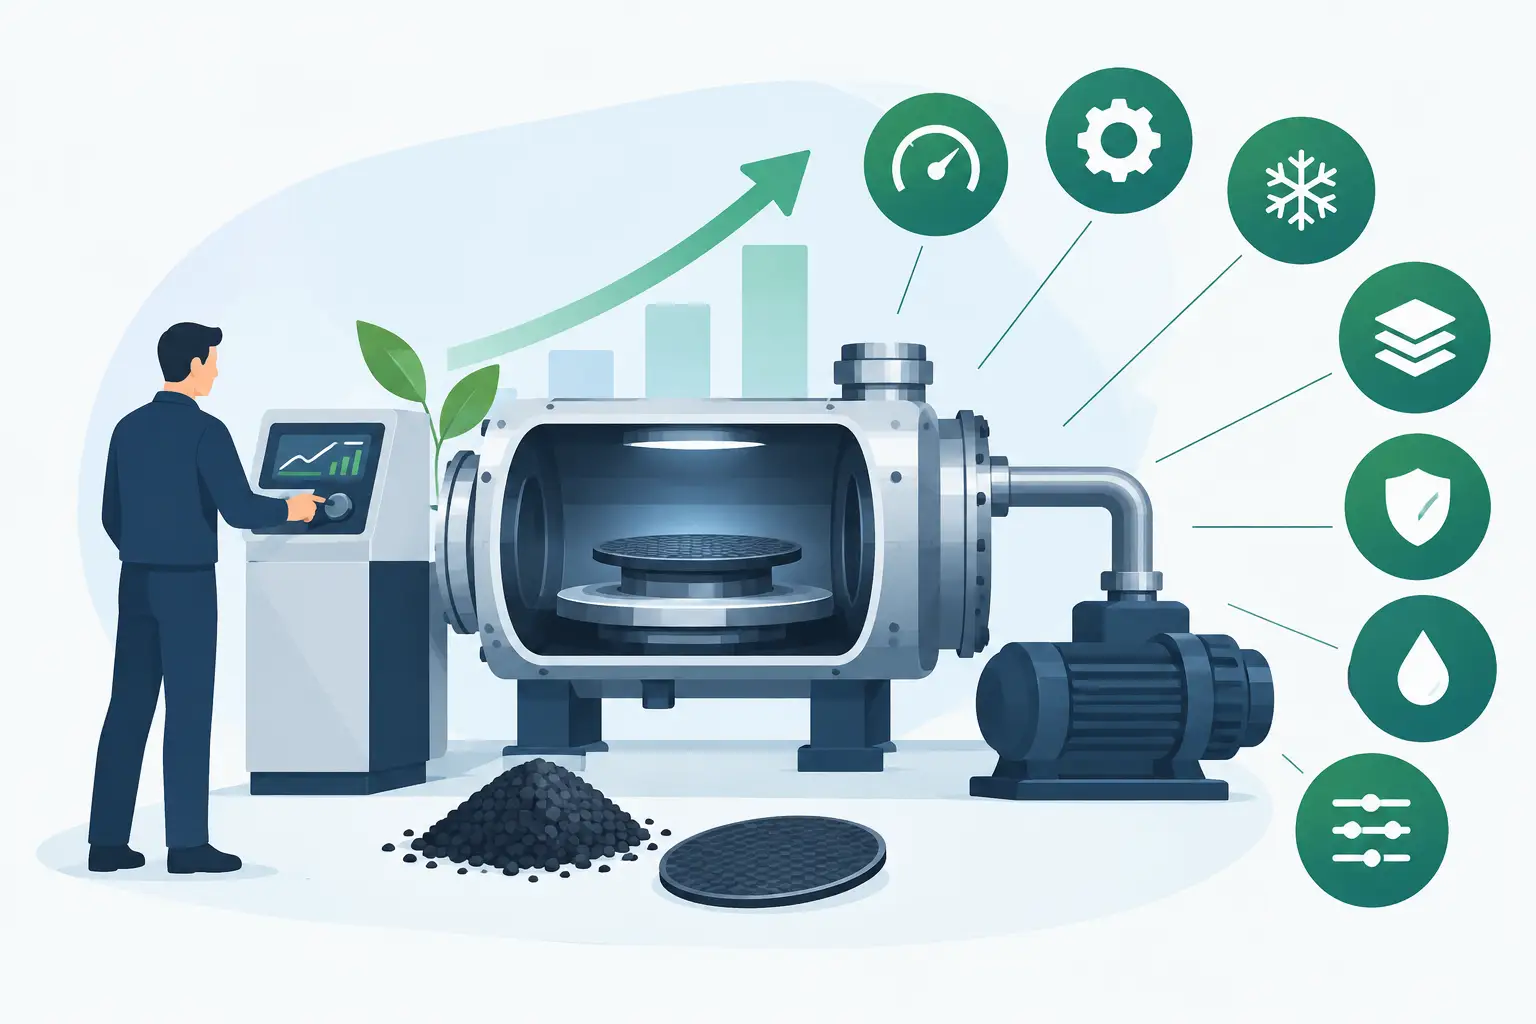
Im Autoklaven wirken Temperatur, Vakuum und Außendruck nach einem festgelegten Zyklus zusammen. Der Prozess verdichtet das Laminat, unterstützt den Abtransport eingeschlossener Luft und sorgt für eine gleichmäßige Aushärtung. Das Ergebnis sind sehr geringe Porosität, hohe Faservolumenanteile und eine reproduzierbare Bauteilqualität. Gerade bei dynamisch belasteten Komponenten ist diese Prozessstabilität ein wesentlicher Vorteil.
Der Aufwand ist allerdings höher. Prepreg-Material verlangt definierte Lagerung, eine kontrollierte Verarbeitungszeit und präzise Zuschnittplanung. Autoklavkapazität, Werkzeuge und Prozessdokumentation verursachen Kosten, die sich nicht bei jedem Projekt rechtfertigen. Für reine Verkleidungsteile oder wenig belastete Anwendungen können andere Verfahren wirtschaftlicher sein. Wenn jedoch Gewicht, Festigkeit, Maßhaltigkeit und Oberflächenqualität gleichzeitig gefordert sind, bietet der Autoklav klare Vorteile.
Der Fertigungsprozess entscheidet über die reale Bauteilqualität
Ein strukturelles Carbonteil entsteht in einer Kette von kontrollierten Schritten. Bereits beim Materialzuschnitt werden Faserwinkel, Zuschnittkonturen und Chargenzuordnung dokumentiert. Beim Ablegen folgt jede Lage der definierten Orientierung. Kleine Abweichungen können sich bei vielen Lagen zu einer relevanten Veränderung der Bauteileigenschaften addieren.
Die Drapierung verlangt Erfahrung und handwerkliche Präzision. Fasern müssen sauber um Geometrien geführt werden, ohne sie zu verschieben, zu stauchen oder unkontrolliert zu dehnen. Sichtflächen brauchen zusätzlich einen makellosen Lagenaufbau, da jede Unruhe im Gewebe später sichtbar werden kann. Bei technischen Strukturteilen hat die lastgerechte Faserführung Vorrang, doch auch hier bleiben saubere Kanten, Übergänge und Anschlusspunkte unverzichtbar.
Anschließend wird das Bauteil mit Trennlagen, Absaugmaterial und Vakuumfolie vorbereitet. Vor der Aushärtung wird die Dichtigkeit des Vakuumaufbaus geprüft. Ein nicht erkannter Leckverlust kann Luft einschließen, Harzfluss und Verdichtung beeinträchtigen und damit die Qualität des gesamten Bauteils gefährden. Der Aushärtezyklus wird auf das jeweilige Harzsystem, die Bauteildicke und die Werkzeugmasse abgestimmt.
Nach dem Entformen folgen Beschnitt, Nachbearbeitung und gegebenenfalls die Integration von Inserts oder Baugruppen. Carbon lässt sich nicht wie ein beliebiger Kunststoff bearbeiten. Schnittwerkzeuge, Drehzahlen, Staubabsaugung und Toleranzkonzept müssen zum abrasiven Faserverbund passen. Unsachgemäße Bearbeitung kann Ausfransungen, lokale Erwärmung oder Delamination erzeugen.
Qualität lässt sich nicht nur an der Sichtseite beurteilen
Eine glänzende Carbonoberfläche ist ein Qualitätsmerkmal, aber kein struktureller Nachweis. Die entscheidenden Kriterien liegen oft im Inneren des Laminats: Faserverlauf, Porenanteil, Lagenanbindung, Kernverklebung und die Ausführung von Krafteinleitungen.
Die Qualitätskontrolle sollte deshalb zum Risiko des Bauteils passen. Bei wiederkehrenden Serienkomponenten sind dokumentierte Prozessparameter, definierte Materialchargen und Prüfkörper sinnvoll. Für sicherheitsrelevante oder besonders hoch belastete Teile können zerstörungsfreie Prüfverfahren wie Ultraschall helfen, innere Fehlstellen zu erkennen. Maßprüfungen sichern außerdem, dass das Bauteil nicht nur fest, sondern auch montagefähig ist.
Reproduzierbarkeit entsteht nicht durch einen einzelnen Prüfschritt am Ende. Sie entsteht durch stabile Werkzeuge, definierte Arbeitsabläufe, geschultes Personal und nachvollziehbare Parameter vom Materialeingang bis zum finalen Beschnitt. Composite World verbindet diese Fertigungsdisziplin mit Manufakturarbeit, weil komplexe Carbonbauteile trotz moderner Anlagen immer präzise Handarbeit an den entscheidenden Stellen verlangen.
Typische Fehler bei strukturellen Carbonprojekten
Viele Probleme lassen sich vermeiden, wenn Konstruktion und Fertigung früh zusammenarbeiten. Kritisch sind vor allem fehlende Toleranzen für Montage und Lackaufbau, zu enge Radien, unzugängliche Entformbereiche sowie Befestigungskonzepte, die die Lasten nur über eine dünne Laminatwand einleiten.
Ebenso problematisch ist die Annahme, jede Carbonfaser sei für jede Aufgabe gleich geeignet. Gewebe, Gelege und unidirektionale Tapes verhalten sich in der Verarbeitung und unter Last unterschiedlich. Ein Sichtgewebe kann für die äußere Lage sinnvoll sein, muss aber nicht die beste strukturelle Lösung für den gesamten Aufbau darstellen. Häufig erfordert die technisch beste Konstruktion einen hybriden Lagenaufbau aus optischen und lasttragenden Materialien.
Auch die Stückzahl verändert die richtige Entscheidung. Für einen Prototypen steht oft die schnelle Validierung von Geometrie und Funktion im Vordergrund. Für eine Kleinserie müssen Werkzeugstandzeit, Taktzeit, Prüfbarkeit und gleichbleibende Oberflächenqualität von Beginn an eingeplant werden. Wer diese Phasen trennt, riskiert einen Prototypen, der sich nicht wirtschaftlich und nicht reproduzierbar in Serie übertragen lässt.
Ein leistungsfähiges Carbonbauteil entsteht, wenn Material, Konstruktion und Fertigung dieselbe Sprache sprechen. Je früher Lasten, Toleranzen, Stückzahlen und Qualitätsziele eindeutig definiert sind, desto gezielter lässt sich daraus eine Carbonlösung entwickeln, die auf der Rennstrecke, in der Industrie oder im Fahrzeug dauerhaft überzeugt.