Ein Leichtbaugehäuse aus CFK Beispiel ist weit mehr als ein leichter Ersatz für ein Blech- oder Aluminiumgehäuse. Es zeigt, was möglich wird, wenn Bauraum, Lastpfade, Befestigungspunkte, Temperatur und Oberflächenanspruch von Beginn an als gemeinsames Entwicklungsproblem behandelt werden. Gerade bei Motorsportkomponenten, mobilen Industrieanlagen oder hochwertigen Automotive-Anwendungen entscheidet nicht allein das geringere Gewicht über den Erfolg, sondern die präzise Abstimmung von Konstruktion, Laminataufbau und Fertigungsverfahren.
Ein CFK-Gehäuse kann sensible Elektronik schützen, eine funktionale Verkleidung versteifen oder tragende Aufgaben übernehmen. Ob es seine Vorteile tatsächlich ausspielt, hängt jedoch von den Anforderungen ab. Wer Carbon lediglich in eine bestehende Metallgeometrie überträgt, verschenkt häufig einen erheblichen Teil des Potenzials.
Leichtbaugehäuse aus CFK: Beispiel für einen Steuergeräte-Träger
Ein praxisnahes Beispiel ist ein Gehäuse für ein Steuergerät im Motorsport oder in einer leistungsorientierten Kleinserie. Das Bauteil soll Elektronik gegen Steinschlag, Spritzwasser, Vibrationen und lokale Erwärmung schützen. Gleichzeitig liegt es in einem engen Bauraum, darf das Fahrzeuggewicht nicht unnötig erhöhen und soll bei Wartungsarbeiten zuverlässig demontierbar sein.
Bei einer Ausführung aus Aluminiumblech wären mehrere Einzelteile nötig: Zuschnitte, Kantungen, Schweiß- oder Nietverbindungen, Halter, Verstärkungen und gegebenenfalls eine separate Sichtabdeckung. Ein gezielt konstruiertes CFK-Gehäuse kann Außenhaut, Versteifung, Montageflansche und Abdeckung in einer Bauteilstruktur zusammenführen. Das reduziert Fügeaufwand und vermeidet manche Toleranzkette, die bei mehrteiligen Metallkonstruktionen entsteht.
Der entscheidende Punkt liegt im Lastfall. Das Gehäuse muss nicht überall gleich dick sein. Bereiche um Befestigungsbuchsen benötigen eine andere Verstärkung als große, flächige Deckelzonen. An Kanten und Radien muss der Faserverlauf kontrolliert umgelenkt werden. Dort, wo Kabeldurchführungen oder Verschraubungen sitzen, können lokale Verstärkungslagen und geeignete Inserts erforderlich sein. So entsteht kein dekoratives Carbonteil, sondern eine belastungsgerechte technische Komponente.
Vom Anforderungsprofil zum Laminataufbau
Die Konstruktion beginnt mit klaren Daten: Welche Massen werden getragen? Welche Eigenfrequenzen sind kritisch? Wirken dauerhaft Vibrationen ein? Wie hoch sind Temperaturspitzen, und welche Medien können mit dem Bauteil in Kontakt kommen? Für Projekte in den USA kommen je nach Einsatzfall zusätzlich Anforderungen an Brandschutz, elektrische Isolation, Umweltbeständigkeit oder kundenspezifische Prüfvorgaben hinzu.
Aus diesen Parametern wird der Laminataufbau entwickelt. CFK ist anisotrop: Seine Eigenschaften sind richtungsabhängig. Fasern liefern ihre höchste Leistung entlang ihrer Orientierung. Deshalb werden Gewebelagen und gegebenenfalls unidirektionale Verstärkungen nicht nach optischem Muster, sondern entlang der erwarteten Lastpfade positioniert. Eine 0/90-Orientierung kann Biegung und Flächensteifigkeit unterstützen, während ±45-Grad-Lagen Schubkräfte und Torsion aufnehmen.
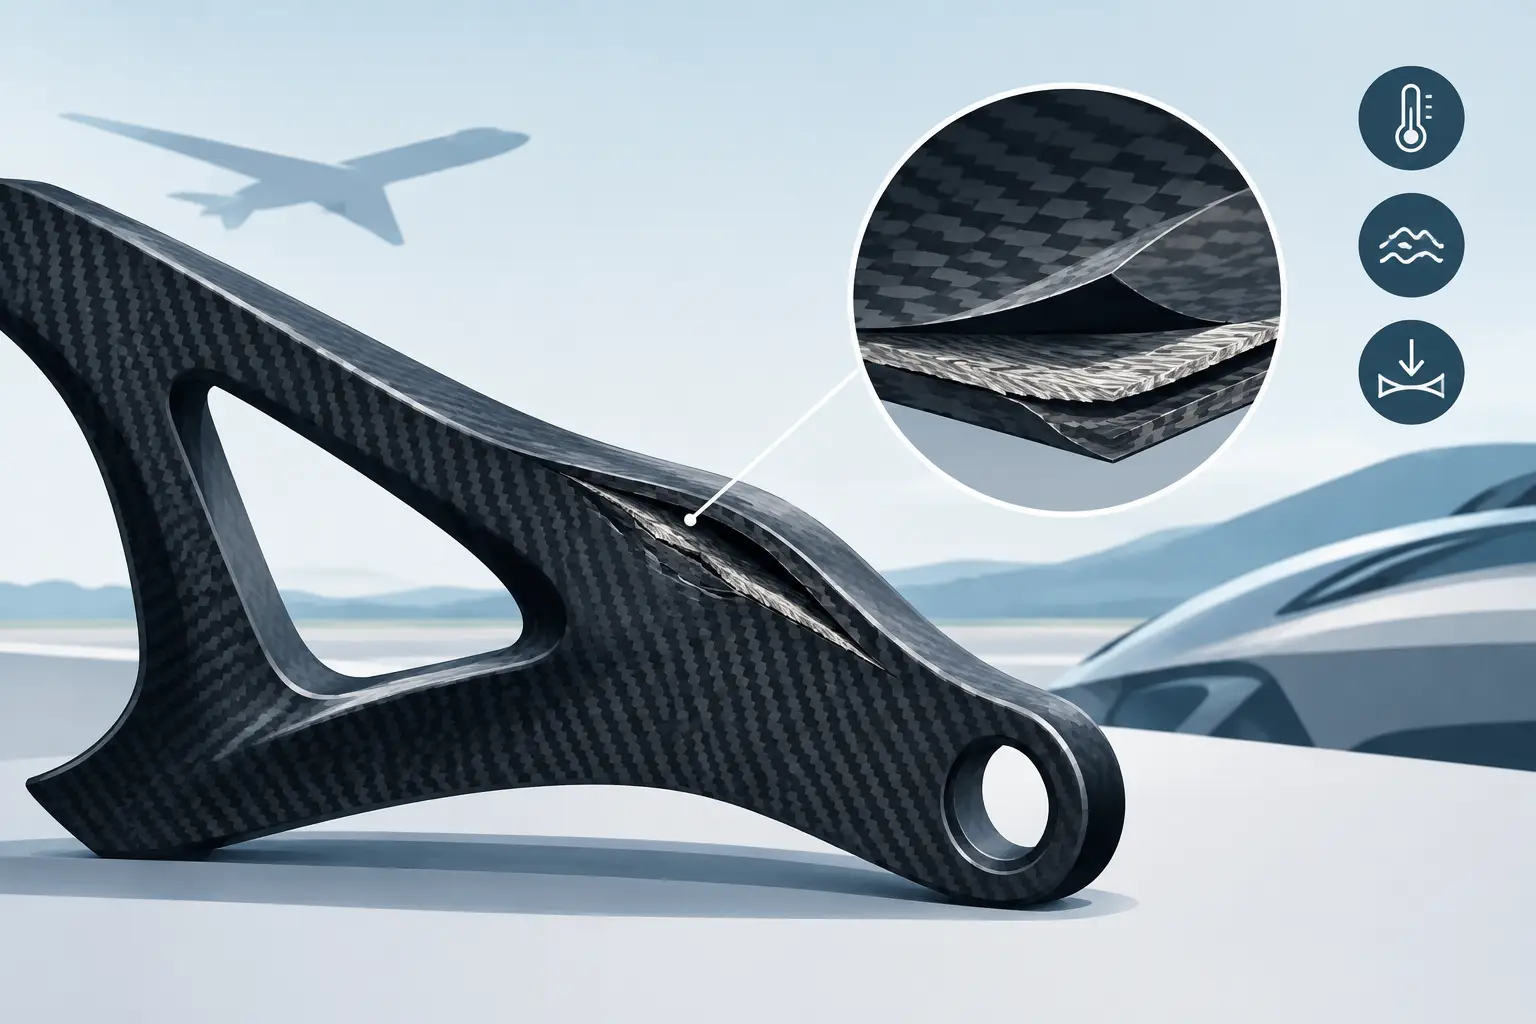
Bei einem Gehäuse mit Deckelstruktur kann eine Sandwichbauweise sinnvoll sein. Ein leichter Kern vergrößert die wirksame Bauteilhöhe und erhöht damit die Biegesteifigkeit deutlich, ohne den Faservolumenanteil unnötig zu erhöhen. Das eignet sich besonders für große, ebene oder nur leicht gekrümmte Flächen. In Zonen mit Schraubverbindungen, hohen Punktlasten oder engen Radien ist ein Sandwichkern dagegen oft ungeeignet oder muss gezielt ausgeklinkt und durch Vollmaterialbereiche ersetzt werden.
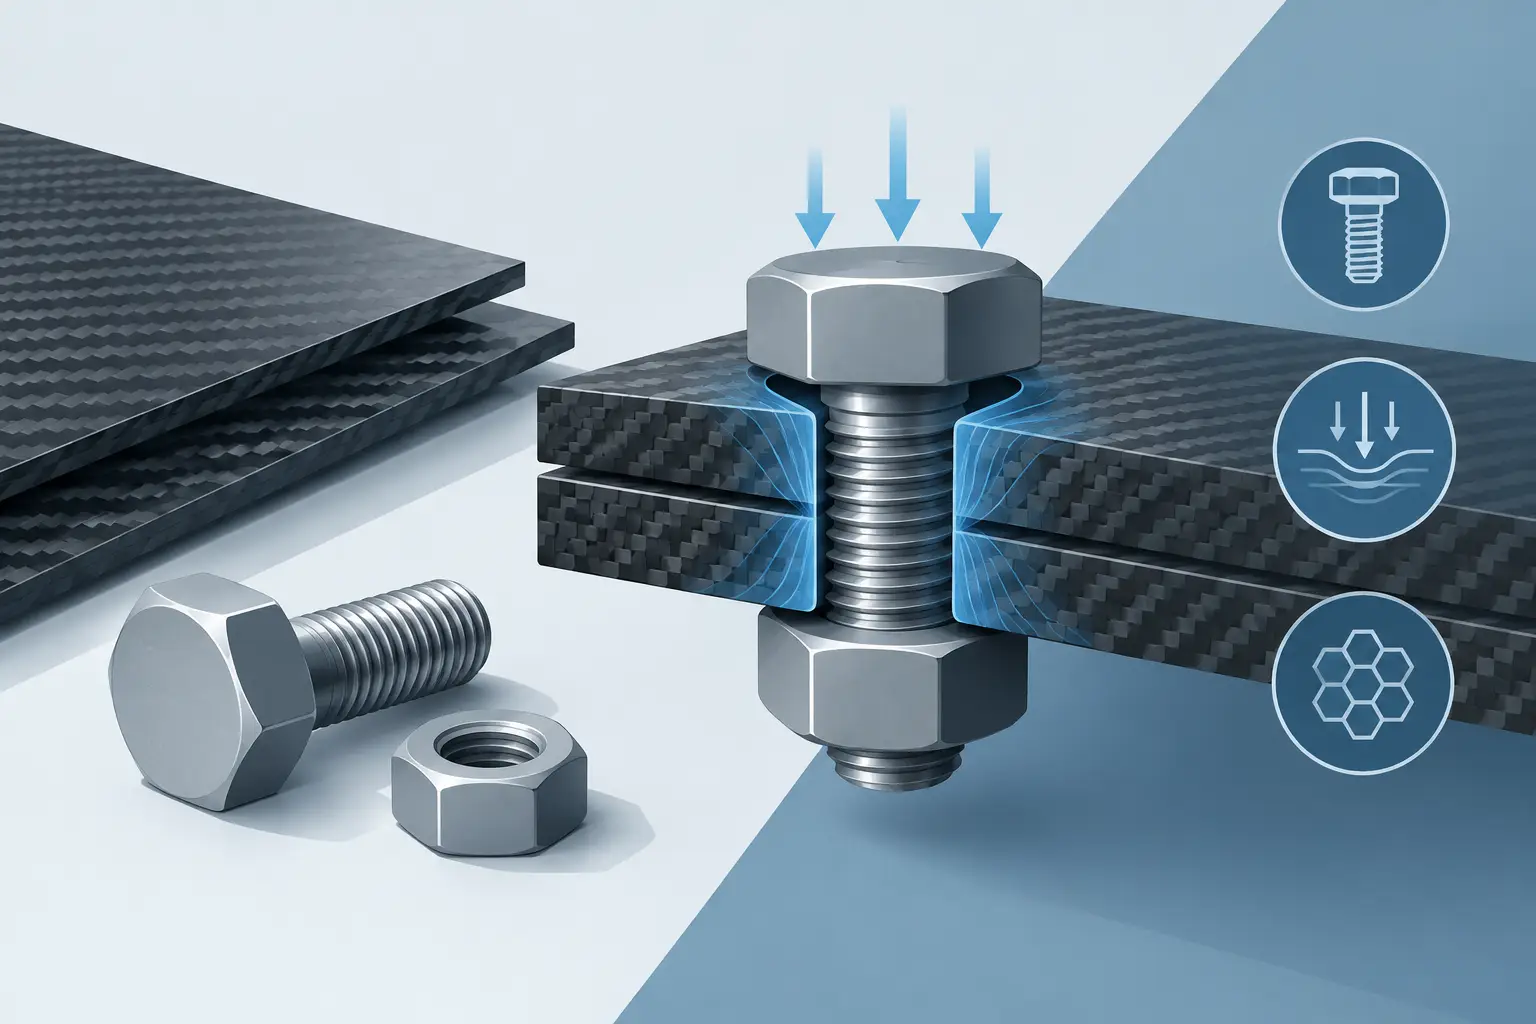
Auch die Verbindungstechnik muss früh feststehen. Metallische Gewindebuchsen können einlaminiert oder nachträglich integriert werden. Sie benötigen ausreichend tragendes Laminat und eine Geometrie, die Auszugskräfte sowie wiederholte Montagezyklen berücksichtigt. Eine Schraube direkt in dünnes Carbon einzudrehen, ist für eine hochwertige technische Anwendung keine belastbare Lösung.
Warum Prepreg und Autoklavtechnik den Unterschied machen
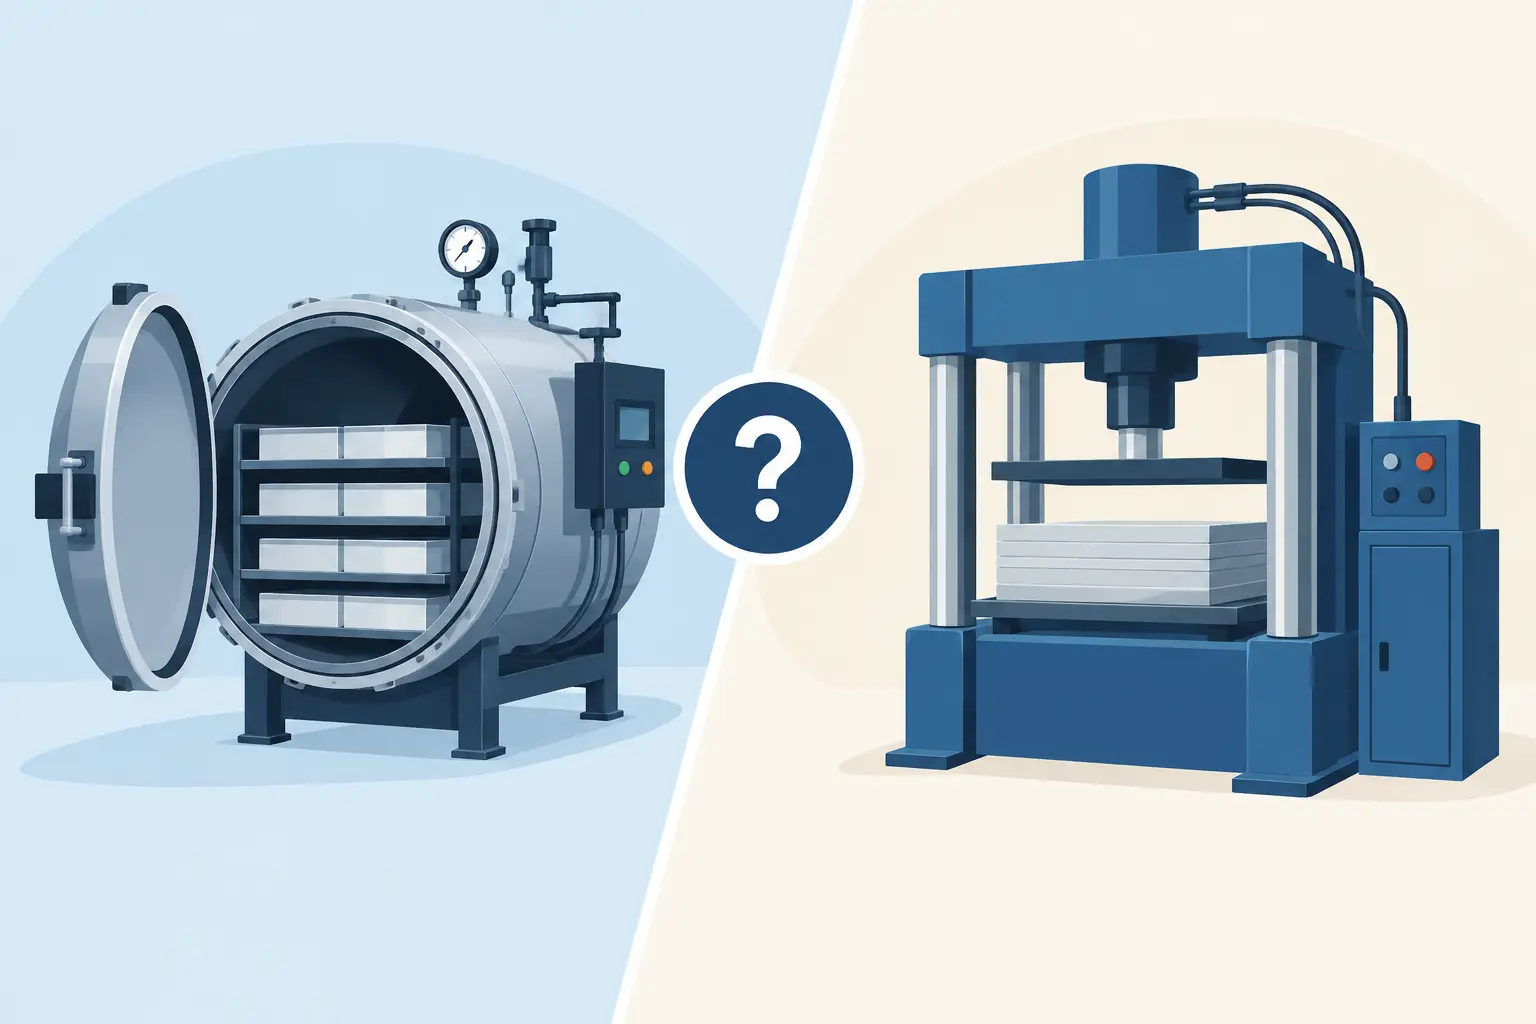
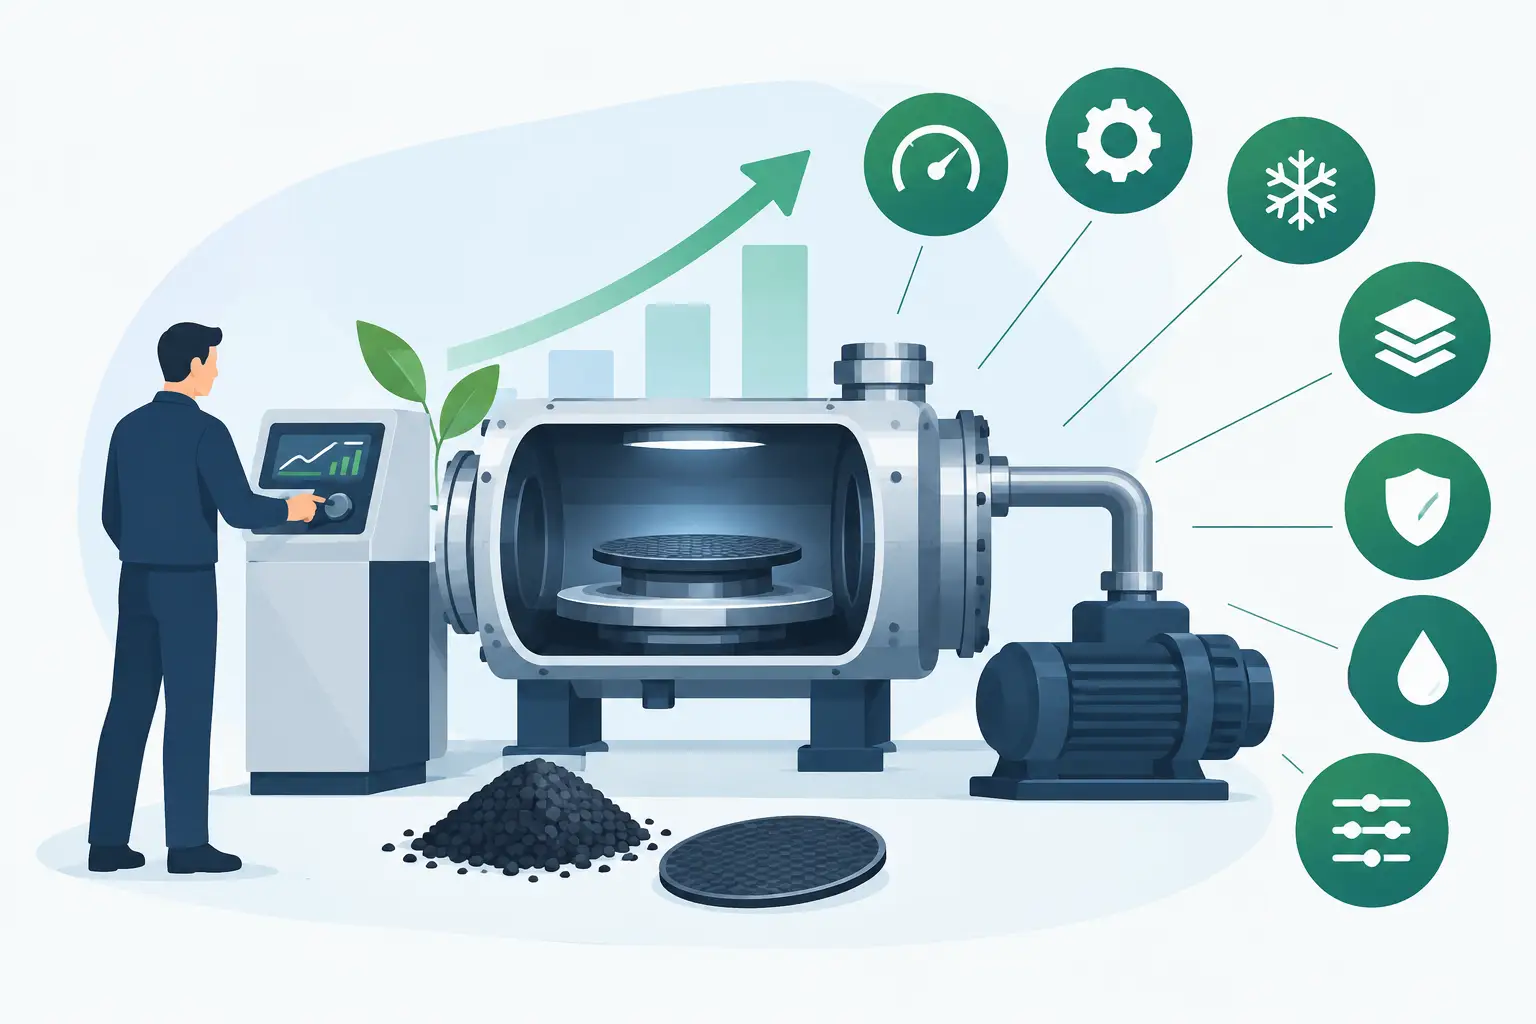
Für hochbelastete Gehäuse mit kontrollierter Oberflächenqualität bietet das Prepreg-Autoklav-Verfahren klare Vorteile. Prepregs sind vorimprägnierte Faserhalbzeuge mit definiertem Harzanteil. Sie ermöglichen einen kontrollierten Laminataufbau, eine saubere Drapierbarkeit und eine reproduzierbare Verarbeitung. Im Autoklaven verdichten Temperatur und Druck das Laminat unter kontrollierten Bedingungen.
Das Ergebnis sind geringe Porosität, hohe Faservolumenanteile und eine gleichmäßige Bauteilqualität. Gerade bei dünnwandigen Gehäusen mit Sichtcarbonoberfläche ist das relevant: Die Faserarchitektur bleibt präzise, die Oberfläche kann hochwertig ausgeführt werden, und die mechanischen Eigenschaften sind von Bauteil zu Bauteil besser reproduzierbar als bei weniger kontrollierten Verfahren.
Diese Qualität hat ihren Preis. Prepregmaterial benötigt eine definierte Lagerung und Prozessführung. Autoklavenkapazität, Werkzeugqualität und Zykluszeiten beeinflussen die Wirtschaftlichkeit. Für große Stückzahlen mit weniger anspruchsvollen Lastfällen können andere Verfahren wirtschaftlicher sein. Für Kleinserien, Prototypen und Komponenten mit hohen Anforderungen an Gewicht, Präzision und Sichtqualität ist Prepreg im Autoklaven jedoch häufig die technisch überzeugendere Wahl.
Werkzeug und Geometrie bestimmen die Serienfähigkeit
Ein gelungenes CFK-Gehäuse entsteht nicht erst beim Laminieren. Die Werkzeugstrategie beeinflusst Maßhaltigkeit, Oberflächenbild, Entformbarkeit und Wiederholgenauigkeit. Ein einfaches Positivwerkzeug kann für einen frühen Form- und Bauraumprototyp genügen. Für reproduzierbare Kleinserien sind stabile, temperaturfeste Werkzeuge mit exakt ausgearbeiteten Trennlinien, Flanschen und Referenzpunkten erforderlich.
Besonders anspruchsvoll werden geschlossene Gehäuseformen. Hinterschnitte, enge Innenradien oder komplexe Dichtflächen können mehrteilige Werkzeuge notwendig machen. Wenn eine Komponente später gegen eine Dichtung abdichten soll, müssen die entsprechenden Anlageflächen nicht nur optisch sauber, sondern geometrisch definiert gefertigt werden. CFK kann hohe Präzision liefern, doch diese Präzision beginnt in CAD, Formenbau und Prozessplanung.
Ein weiterer Punkt ist der Beschnitt. Nach dem Aushärten werden Konturen, Durchbrüche und Bohrungen häufig CNC-bearbeitet. Dabei sind geeignete Spannkonzepte nötig, damit sich das dünnwandige Bauteil nicht verzieht oder beschädigt wird. Saubere Kanten und positionsgenaue Bohrbilder sind für die Montage ebenso relevant wie die Carbonoberfläche selbst.
Gewichtsersparnis richtig bewerten
Die Frage nach der Gewichtseinsparung lässt sich nicht pauschal beantworten. Gegenüber einem massiven Aluminiumgehäuse kann CFK deutliche Vorteile bringen. Gegenüber einem konsequent optimierten, dünnwandigen Blechgehäuse fällt der Abstand je nach Geometrie geringer aus. Der größere Vorteil entsteht oft durch Funktionsintegration: Wenn Abdeckung, Halter, Rippe und Struktur in einer Composite-Lösung zusammengeführt werden, sinken nicht nur Gramm, sondern auch Teilezahl und Montageaufwand.
Dabei darf Gewicht nicht isoliert betrachtet werden. Ein um wenige hundert Gramm leichteres Gehäuse rechtfertigt keinen komplexen Aufbau, wenn es thermische Anforderungen nicht erfüllt oder sich im Service schlecht handhaben lässt. CFK leitet Wärme deutlich anders als Metall. Für Leistungselektronik, Batteriemodule oder Komponenten mit hoher Verlustwärme können metallische Kühlflächen, Wärmeleitpads oder hybride Strukturen erforderlich sein. Carbon ist kein Ersatz für ein durchdachtes Thermalkonzept.
Auch elektromagnetische Abschirmung ist ein Sonderfall. CFK besitzt zwar elektrische Leitfähigkeit, seine Abschirmwirkung hängt jedoch von Faserorientierung, Harzsystem, Fugen und Anschlusskonzept ab. Für empfindliche Elektronik kann eine zusätzliche leitfähige Beschichtung oder eine Metalllage notwendig sein. Das muss vor der Serienfreigabe geprüft werden, nicht erst nach dem Einbau.
Sichtcarbon und technische Funktion müssen zusammenpassen
Ein Sichtcarbongehäuse vermittelt Präzision und Performance, wenn Fasermuster, Trennlinien und Kantenbild sauber geplant sind. Dieser Anspruch erhöht jedoch die Anforderungen an Werkzeugoberfläche, Zuschnitt, Drapierung und Lackaufbau. Eine Lage, die optisch perfekt ausgerichtet sein soll, darf nicht die mechanisch notwendige Faserorientierung verdrängen. Häufig ist die sichtbare Decklage deshalb nur ein Teil eines technisch optimierten Gesamtlaminats.
UV-Stabilität, Kratzbeständigkeit und chemische Belastung werden über das passende Finish abgesichert. Für ein Bauteil im Motorraum gelten andere Anforderungen als für ein geschütztes Interieurteil. Transparente Lacke können die Sichtoptik schützen, ersetzen aber keine belastungsgerechte Grundkonstruktion. Wer ein Gehäuse als technisches Bauteil versteht, trifft diese Entscheidungen früh und nachvollziehbar.
Composite World verbindet dafür Konstruktion, Formenbau, Prepreg-Autoklavfertigung und CNC-Nachbearbeitung in einer durchgängigen Prozesskette. Das ist insbesondere dann entscheidend, wenn aus einem Prototyp belastbar eine reproduzierbare Kleinserie werden soll.
Ein CFK-Gehäuse ist dann wirtschaftlich und technisch stark, wenn seine Geometrie die Besonderheiten des Materials nutzt: gerichtete Fasern, integrierte Funktionen, definierte Anschlusszonen und eine Fertigung, die keine Zufälle zulässt. Das beste Beispiel ist daher nicht das Teil mit der sichtbarsten Carbonstruktur, sondern dasjenige, das im realen Einsatz leichter, präziser und dauerhaft verlässlich funktioniert.