Ein Carbon Prototypenbau Unternehmen wird nicht daran gemessen, wie überzeugend ein einzelnes Sichtcarbonteil aussieht. Entscheidend ist, ob aus einer Idee ein belastbares, reproduzierbares Bauteil entsteht – mit definierter Steifigkeit, kontrollierter Faserlage, präzisen Schnittstellen und einer Oberfläche, die den vorgesehenen Einsatz übersteht. Gerade bei Motorsport-, Automotive- und Industrieprojekten entscheidet diese Fertigungstiefe darüber, ob ein Prototyp eine verlässliche Entwicklungsbasis wird oder lediglich ein optisches Muster bleibt.
Carbon-Prototypenbau ist deshalb mehr als die schnelle Herstellung eines ersten Teils. Er verbindet Konstruktion, Materialauswahl, Laminataufbau, Formenbau, Prozessführung und Qualitätskontrolle. Wer einen Entwicklungspartner auswählt, sollte nicht nur nach Preis und Lieferzeit fragen, sondern nach der Fähigkeit, technische Anforderungen über den gesamten Prozess hinweg abzusichern.
Was ein Carbon-Prototyp leisten muss
Ein Prototyp kann unterschiedliche Aufgaben erfüllen. Manche Bauteile dienen der Designabsicherung: Sichtflächen, Spaltmaße, Einbauraum und Anbindungspunkte stehen im Vordergrund. Andere Teile werden unter realer Last getestet – etwa Strukturkomponenten, aerodynamische Elemente, Halterungen oder hochbelastete Motorsportbauteile. Diese beiden Anforderungen verlangen nicht automatisch denselben Fertigungsweg.
Ein reines Anschauungsmuster kann mit vereinfachtem Laminataufbau sinnvoll sein. Soll das Bauteil jedoch Kräfte übertragen, Schwingungen widerstehen oder Temperaturwechsel dauerhaft verkraften, müssen Faserorientierung, Wandstärken, Kernmaterialien und Anschlusspunkte von Beginn an konstruktiv ausgelegt werden. Nachträgliche Korrekturen am fertigen Carbonteil sind möglich, aber selten die wirtschaftlich oder technisch beste Lösung.
Die zentrale Frage lautet daher nicht: „Kann dieses Unternehmen Carbon fertigen?“ Sondern: „Kann es die Funktion des Bauteils verstehen, in ein fertigungsgerechtes Konzept übersetzen und den Prozess bis zum geprüften Prototyp beherrschen?“
Carbon Prototypenbau Unternehmen: Fertigungstiefe prüfen
Die Qualität eines Prototyps beginnt vor dem ersten Zuschnitt. Liegen CAD-Daten vor, müssen sie auf Entformbarkeit, Teilbarkeit, Hinterschneidungen, Toleranzen und spätere Montage geprüft werden. Fehlen Daten oder sind sie für eine Composite-Fertigung noch nicht ausreichend ausgearbeitet, braucht es Erfahrung in der konstruktiven Weiterentwicklung.
Ein Partner mit eigener Konstruktion kann kritische Punkte früh sichtbar machen: zu kleine Radien, ungünstige Faserrichtungen, unzugängliche Entlüftungsbereiche oder metallische Inserts, die unter Last lokale Spannungsspitzen erzeugen. Das spart Iterationen, weil nicht erst nach dem ersten Bauteil erkennbar wird, dass Werkzeug oder Laminatkonzept angepasst werden müssen.
Ebenso relevant ist der Formen- und Werkzeugbau. Ein hochwertiges Bauteil kann nur so präzise sein wie sein Werkzeug. Für ein einzelnes Erstmuster kann ein einfacherer Ansatz ausreichen. Bei funktionsrelevanten Teilen, bei Sichtcarbon oder bei geplanten Kleinserien braucht es jedoch formstabile Werkzeuge mit sauber definierten Flächen, temperaturbeständiger Auslegung und reproduzierbarer Geometrie.
Wer Konstruktion, Prototyping, Formenbau und Fertigung getrennt vergibt, kann bewusst Spezialisten kombinieren. Die Schnittstellen müssen dann aber klar geführt werden. Ein integrierter Fertigungspartner reduziert Abstimmungsverluste und übernimmt Verantwortung für die Zusammenhänge zwischen Datenstand, Werkzeug, Prozess und Bauteil.
Warum das Prepreg-Autoklav-Verfahren oft die Referenz ist
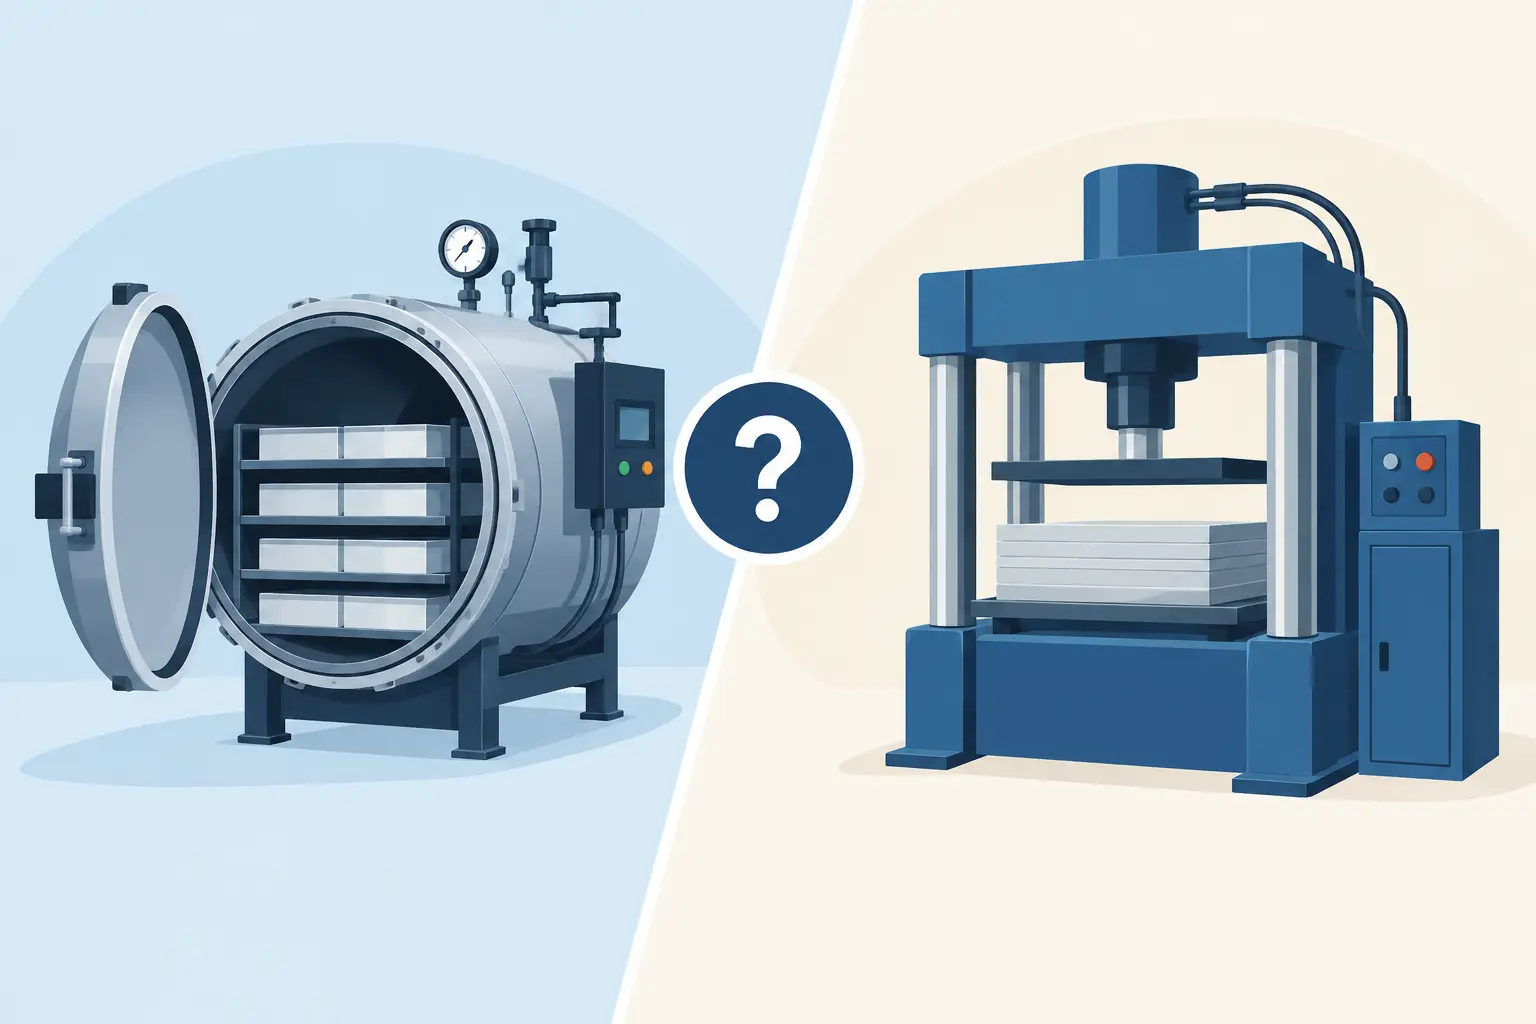
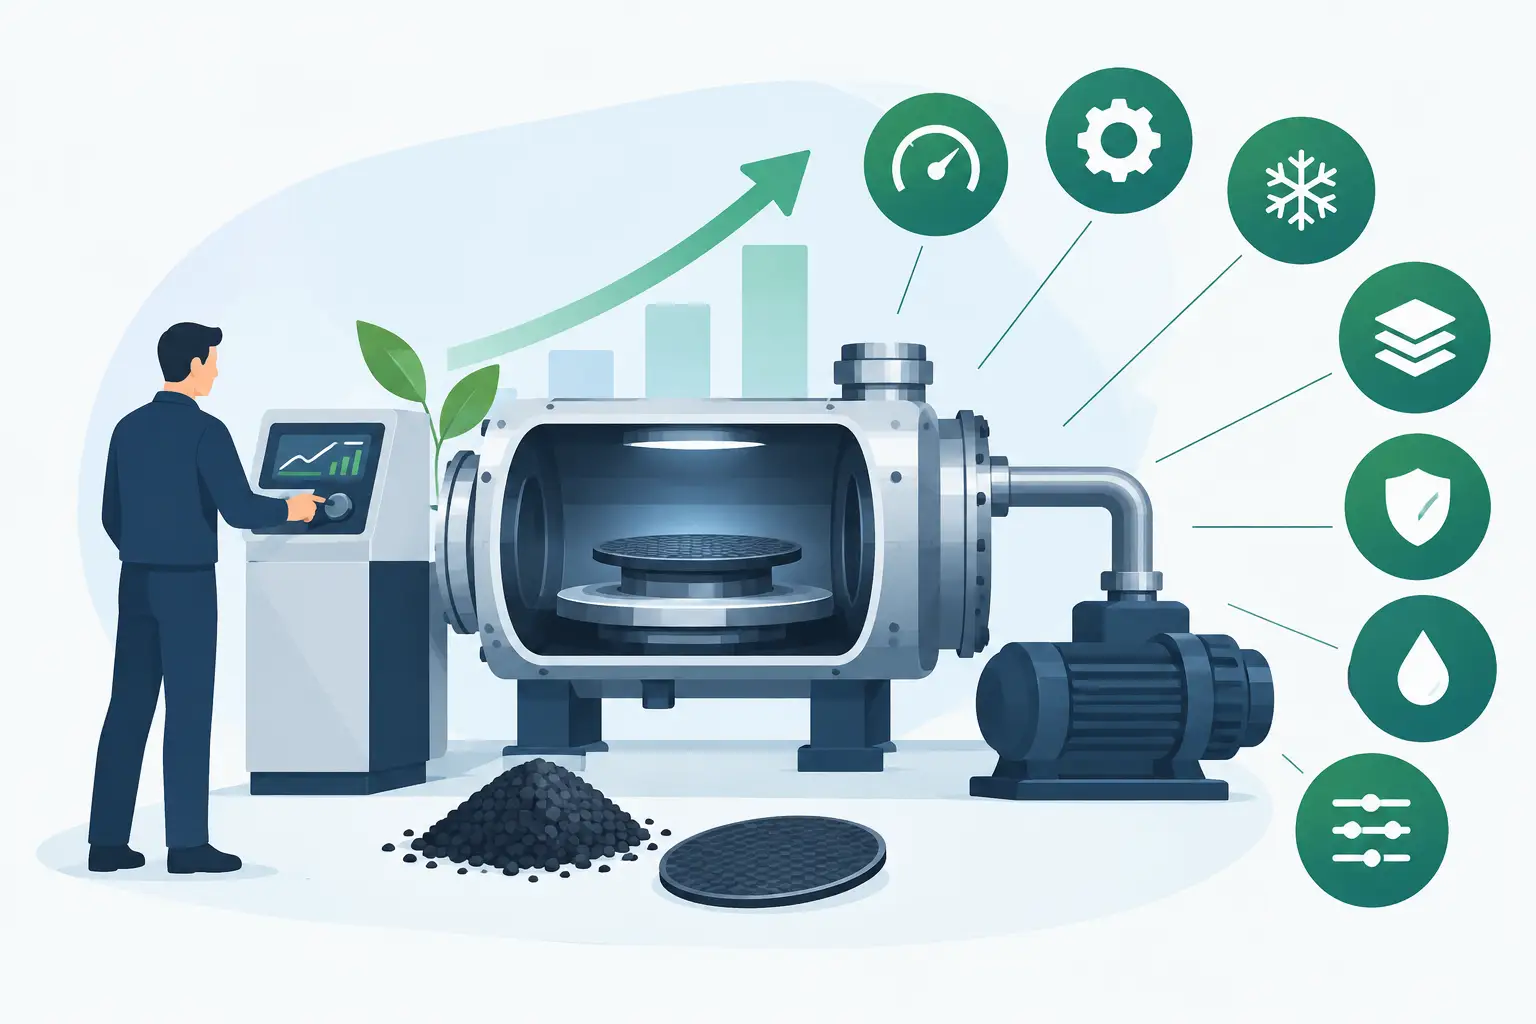
Für anspruchsvolle Carbon-Prototypen ist das Prepreg-Autoklav-Verfahren häufig die erste Wahl. Prepregs sind bereits mit exakt dosiertem Harz imprägnierte Faserhalbzeuge. Sie erlauben einen kontrollierten Laminataufbau und schaffen die Grundlage für hohe Faseranteile, geringe Porosität und sehr gleichmäßige Bauteileigenschaften.
Im Autoklaven wirken Temperatur und Druck definiert auf das vakuumverpackte Laminat ein. Das verbessert die Verdichtung, unterstützt eine homogene Harzverteilung und reduziert Lufteinschlüsse. Das Ergebnis sind Bauteile mit hoher Steifigkeit bei niedrigem Gewicht, stabilen Sichtoberflächen und einer Qualität, die für hochbelastete Anwendungen entscheidend sein kann.
Der Aufwand ist höher als bei einfachen Nasslaminaten. Prepreg-Material erfordert gekühlte Lagerung, präzise Zuschnitte, sauberes Handling und eine verlässlich überwachte Aushärtung. Auch Werkzeuge müssen die Prozessparameter tragen können. Für einfache Verkleidungen mit geringer Last kann ein alternatives Verfahren wirtschaftlicher sein. Wenn Oberflächenqualität, Gewichtsoptimierung und Reproduzierbarkeit zusammenkommen, ist der Mehraufwand jedoch fachlich begründet.
Besonders bei Sichtcarbon entscheidet die Prozessdisziplin. Fasermuster müssen gezielt ausgerichtet, Überlappungen sauber geplant und Kanten kontrolliert ausgeführt werden. Eine optisch hochwertige Oberfläche ist kein Zufall und auch kein reines Finish-Thema. Sie entsteht im Laminierprozess, durch die Qualität des Werkzeugs und durch konsequente Sauberkeit in jedem Fertigungsschritt.
Die Anforderungen früh und messbar definieren
Je klarer ein Lastenheft formuliert ist, desto zielgerichteter lässt sich ein Carbon-Prototyp entwickeln. „Leicht und stabil“ ist kein ausreichender Auftrag. Benötigt werden Angaben zur Funktion, zu den auftretenden Lasten, den Befestigungspunkten, der Einsatztemperatur, möglichen Medienkontakten, Oberflächenanforderungen und akzeptierten Toleranzen.
Bei einem Motorsportbauteil können dynamische Lasten, schnelle Temperaturwechsel und Reparaturfähigkeit relevant sein. Im Automotive-Umfeld stehen zusätzlich Maßhaltigkeit, dokumentierte Wiederholbarkeit und Oberflächenstandards im Fokus. Industrielle Komponenten müssen möglicherweise chemischen Belastungen, dauerhafter Schwingung oder elektrischen Anforderungen standhalten. Ein guter Partner fragt diese Punkte ab, statt ein Standardlaminat auf jede Geometrie anzuwenden.
Auch die geplante Stückzahl gehört früh auf den Tisch. Ein Einzelteil, eine Vorserie und eine Kleinserie erfordern unterschiedliche Entscheidungen bei Werkzeug, Prozessabsicherung und Prüfaufwand. Wer eine spätere Serie bereits im Prototypenstadium berücksichtigt, vermeidet einen kompletten Neustart bei Formenbau und Bauteilkonzept.
Qualität zeigt sich nicht erst am fertigen Teil
Ein sauber lackiertes Carbonbauteil kann optische Fehler verdecken. Für technische Anwendungen reicht eine Sichtprüfung daher nicht aus. Qualitätsbewusster Prototypenbau beginnt mit der Materialrückverfolgbarkeit und umfasst kontrollierte Zuschnitte, dokumentierte Laminierfolgen sowie definierte Aushärtezyklen. Je nach Bauteil können Maßprüfungen, Gewichtskontrollen, Sichtprüfungen und zerstörungsfreie Prüfverfahren sinnvoll sein.
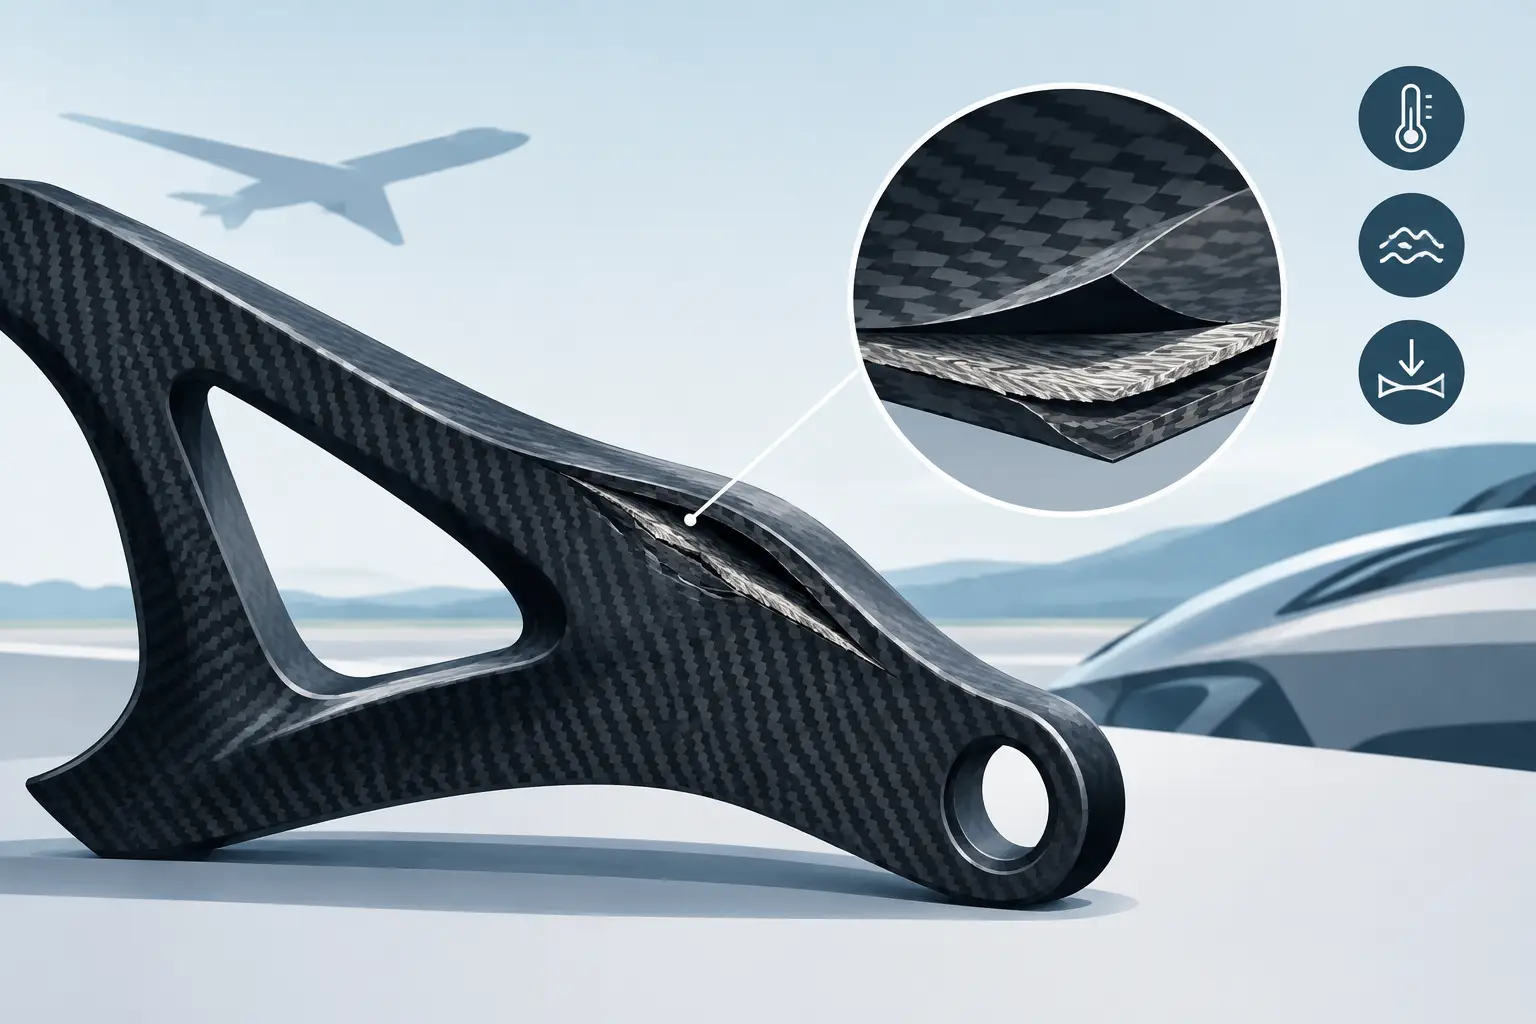
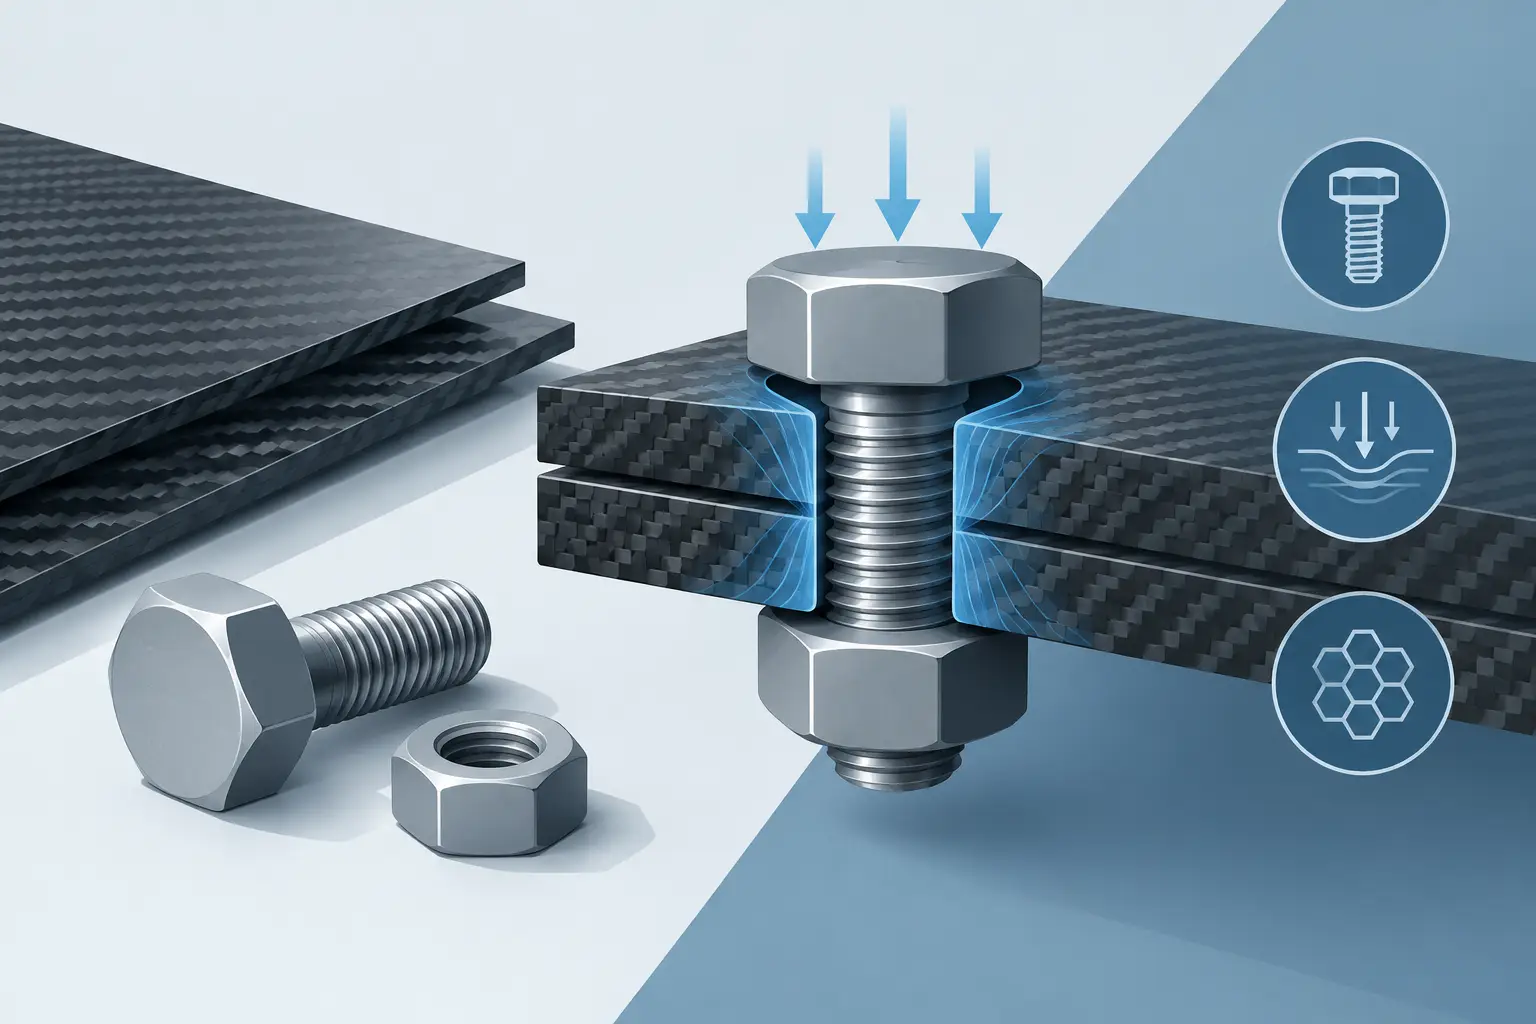
Besondere Aufmerksamkeit verdienen Übergänge: Kanten, Bohrungen, Inserts, Verklebungen und Anschlusspunkte. Dort treffen unterschiedliche Materialien und Lastpfade aufeinander. Ein technisch überzeugender Laminataufbau nützt wenig, wenn ein Insert nicht lastgerecht eingebunden ist oder eine Bohrung die Fasern an einer kritischen Stelle schwächt.
Für Einkäufer und Entwickler lohnt sich der Blick auf konkrete Fragen: Wie werden Prozessparameter dokumentiert? Welche Erfahrungen bestehen mit vergleichbaren Belastungen? Wie werden Abweichungen behandelt? Und kann der Hersteller eine Wiederholung des Bauteils mit derselben Qualität realistisch absichern? Verlässliche Antworten sind wertvoller als pauschale Qualitätsversprechen.
Vom ersten Bauteil zur belastbaren Kleinserie
Der Prototyp ist häufig der Beginn einer Produktentwicklung, nicht ihr Abschluss. Nach Einbau, Funktionsprüfung und Belastungstest folgen oft Anpassungen an Geometrie, Laminat oder Befestigung. Ein leistungsfähiger Fertigungspartner kann diese Schleifen zügig umsetzen, ohne die ursprünglichen Qualitätsziele aus den Augen zu verlieren.
Composite World verbindet dafür Konstruktion, Prototypenbau, Werkzeugproduktion und Serienfertigung in einer Fertigungskette. Die Erfahrung mit Prepreg-Autoklav-Technologie, technischen Strukturbauteilen und Sichtcarbon schafft eine belastbare Basis für Projekte, bei denen Handarbeit, Prozesskontrolle und hohe Materialperformance zusammengehören.
Die beste Anfrage enthält deshalb nicht nur Zeichnungen und Stückzahlen. Sie beschreibt, was das Bauteil im realen Einsatz leisten muss. Auf dieser Grundlage wird aus Carbon nicht einfach eine leichte Form, sondern eine präzise entwickelte Komponente, die ihren Zweck unter Last, über Zeit und in der nächsten Entwicklungsstufe erfüllt.