Eine saubere Sichtcarbonoberfläche kann über einen kritischen Fehler hinwegtäuschen: Warum delaminiert ein CFK-Bauteil, obwohl Fasern, Harzsystem und Bauteilgeometrie auf den ersten Blick hochwertig wirken? Die Antwort liegt fast nie in einem einzelnen Auslöser. Delamination entsteht dort, wo die Verbindung zwischen einzelnen Laminatlagen ihre Aufgabe nicht mehr erfüllt – durch Belastung, Konstruktion, Fertigungsabweichungen oder Vorschädigung.
Bei hochbelasteten Strukturbauteilen ist das mehr als ein optischer Mangel. Die Fasern können ihre Last nicht mehr definiert in benachbarte Lagen übertragen. Steifigkeit, Druckfestigkeit und Dauerhaltbarkeit sinken lokal, häufig beschleunigt sich der Schaden unter wechselnder Belastung. Gerade im Motorsport, im Automotive-Bereich und in industriellen Anwendungen muss eine Delamination deshalb technisch bewertet werden, bevor ein Bauteil weiter eingesetzt oder repariert wird.
Was bei einer Delamination im CFK-Laminat passiert
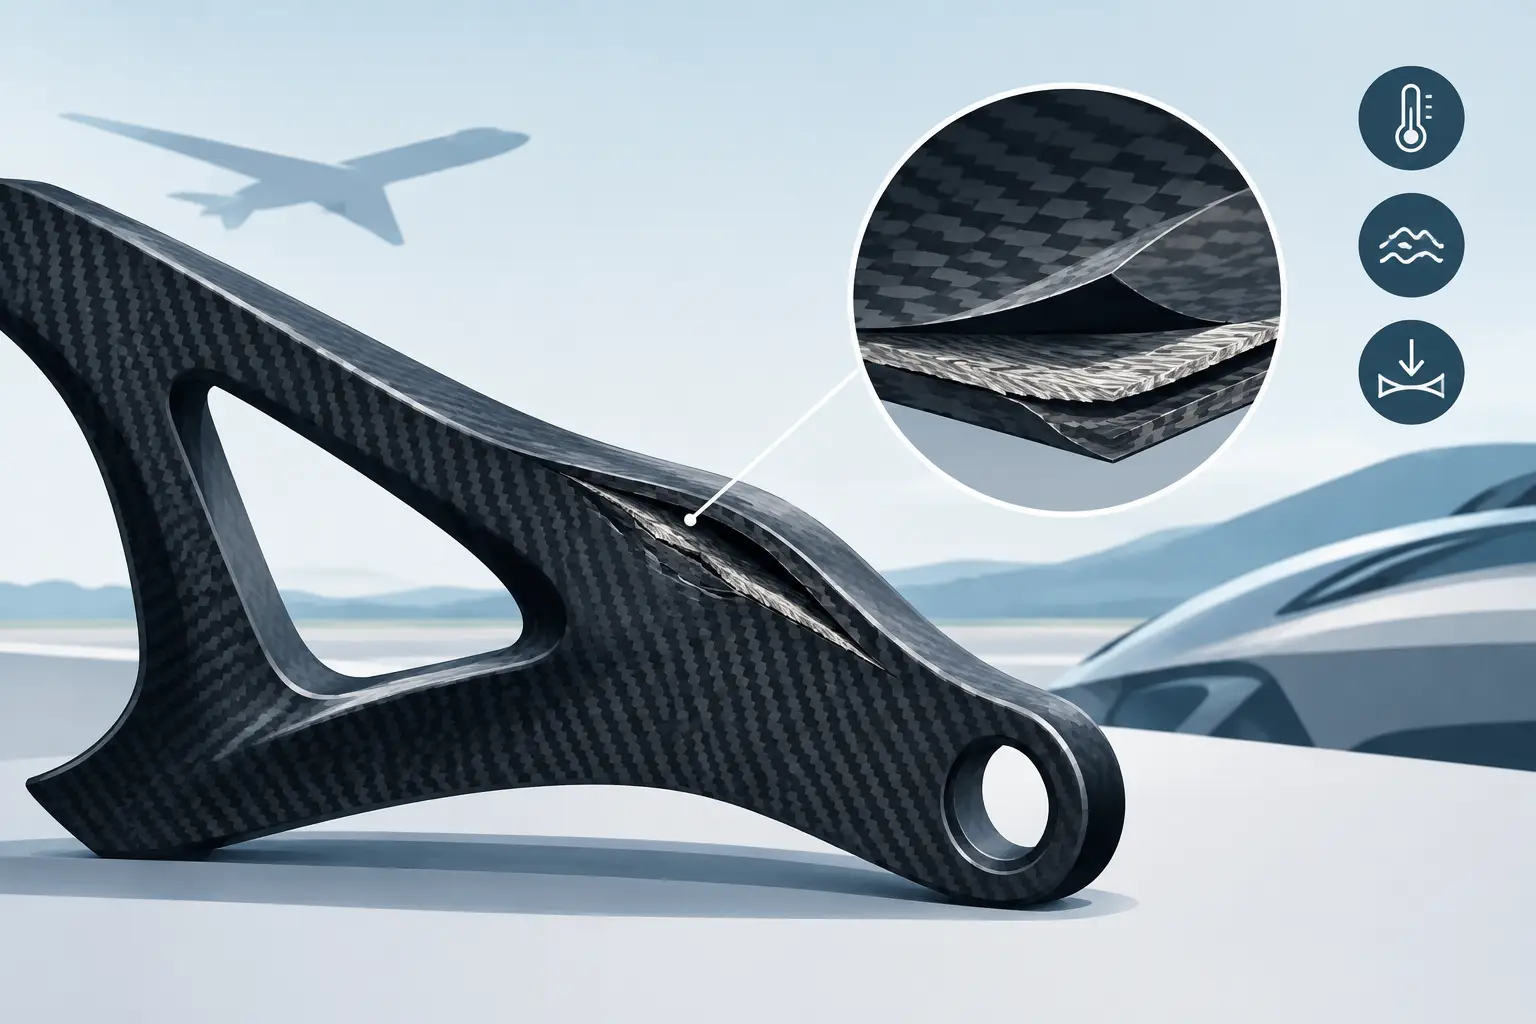
Ein CFK-Bauteil besteht nicht aus einem homogenen Werkstoff, sondern aus mehreren Faserlagen in einer ausgehärteten Polymermatrix. Die Fasern tragen Lasten vor allem in ihrer Ausrichtung. Die Matrix fixiert die Fasern, schützt sie und überträgt Schubkräfte zwischen den einzelnen Lagen. Genau an diesen Grenzflächen setzt Delamination an: Zwei oder mehrere Lagen lösen sich voneinander.
Das Schadensbild kann als sichtbare Blase, helle Stelle, Riss oder abhebende Kante auftreten. Häufig bleibt es jedoch unsichtbar. Ein punktueller Schlag auf eine Carbonstruktur erzeugt auf der Rückseite des Laminats oft eine deutlich größere Schädigungszone als an der Auftreffstelle selbst. Diese sogenannte Impact-Schädigung ist besonders kritisch, weil das Bauteil äußerlich intakt erscheinen kann.
Entscheidend ist die Unterscheidung zwischen kosmetischer Oberflächenstörung und struktureller Lagentrennung. Ein Klarlackriss oder ein lokaler Kratzer ist nicht automatisch eine Delamination. Umgekehrt darf eine kleine Auffälligkeit nicht vorschnell als rein optisch eingeordnet werden, wenn das Bauteil sicherheitsrelevante Lasten trägt.
Warum delaminiert ein CFK-Bauteil? Die zentralen Ursachen
Schlag- und Stoßbelastungen
Punktuelle Einwirkungen sind eine der häufigsten Ursachen. Steinschlag, Werkzeugkontakt, ein Anstoß beim Transport oder eine Kollision bringen hohe lokale Kräfte in eine kleine Fläche ein. CFK besitzt eine sehr hohe spezifische Festigkeit, reagiert auf lokale Durchdrückung und interlaminare Belastung aber anders als Metall. Während ein Metallblech sichtbar plastisch verformt wird, kann ein Laminat intern brechen oder sich lagenweise trennen.
Besonders anfällig sind dünne Laminataufbauten, große freie Flächen, Kantenbereiche und Übergänge zu Befestigungspunkten. Auch Sandwichbauteile mit Waben- oder Schaumkern benötigen eine präzise Auslegung: Ein lokaler Einschlag kann die Decklage vom Kern lösen, ohne dass die äußere Kontur sofort deutlich verändert ist.
Unzureichende Konstruktion und ungünstige Lastpfade
Delamination ist oft ein Konstruktionsproblem, das erst im Betrieb sichtbar wird. CFK ist richtungsabhängig. Fasern müssen dort liegen, wo die realen Zug-, Druck- und Schubkräfte auftreten. Werden Lastpfade vereinfacht angenommen, fehlen lokale Verstärkungen oder sind Lagenorientierungen nicht auf die Beanspruchung abgestimmt, steigen interlaminare Spannungen.
Kritisch sind abrupte Querschnittswechsel, enge Radien, scharfe Innenkanten, Ausschnitte und Bohrungen. An solchen Stellen konzentrieren sich Spannungen. Werden Zugkräfte über Schraubverbindungen, Inserts oder Laschen in ein dünnes Laminat eingeleitet, muss die Last auf ausreichend Fläche verteilt werden. Eine hohe Faserqualität kompensiert keine konstruktiv ungünstige Krafteinleitung.
Auch die Kombination verschiedener Werkstoffe verdient Aufmerksamkeit. Aluminium, Stahl und CFK reagieren unterschiedlich auf Temperaturwechsel. Starre Verschraubungen oder großflächige Klebeverbindungen können dadurch Zusatzspannungen erzeugen. Bei elektrisch leitfähigem Carbon kommt außerdem das Risiko galvanischer Korrosion an metallischen Kontaktpartnern hinzu. Die Folge kann eine geschwächte Verbindung und damit ein sekundäres Delaminationsrisiko sein.
Fehler im Laminataufbau oder in der Verarbeitung
Die Güte einer CFK-Struktur entscheidet sich in jedem Schritt der Prozesskette. Falten, Bridging in engen Radien, verschobene Lagen, unzureichende Überlappungen oder nicht sauber angedrückte Prepreg-Lagen können lokale Schwachstellen erzeugen. Dort ist die Harzverteilung nicht definiert, die Faserarchitektur wird gestört oder es entstehen Hohlräume.
Porosität reduziert die wirksame Bindefläche zwischen Fasern und Matrix. Gleiches gilt für Verunreinigungen durch Trennmittel, Staub, Feuchtigkeit oder Hautfette. Bei Klebeverbindungen ist die Oberflächenvorbehandlung daher ebenso entscheidend wie beim Laminieren selbst. Ein optisch perfektes Teil kann intern Qualitätsreserven verlieren, wenn Prozessparameter nicht konsequent kontrolliert werden.
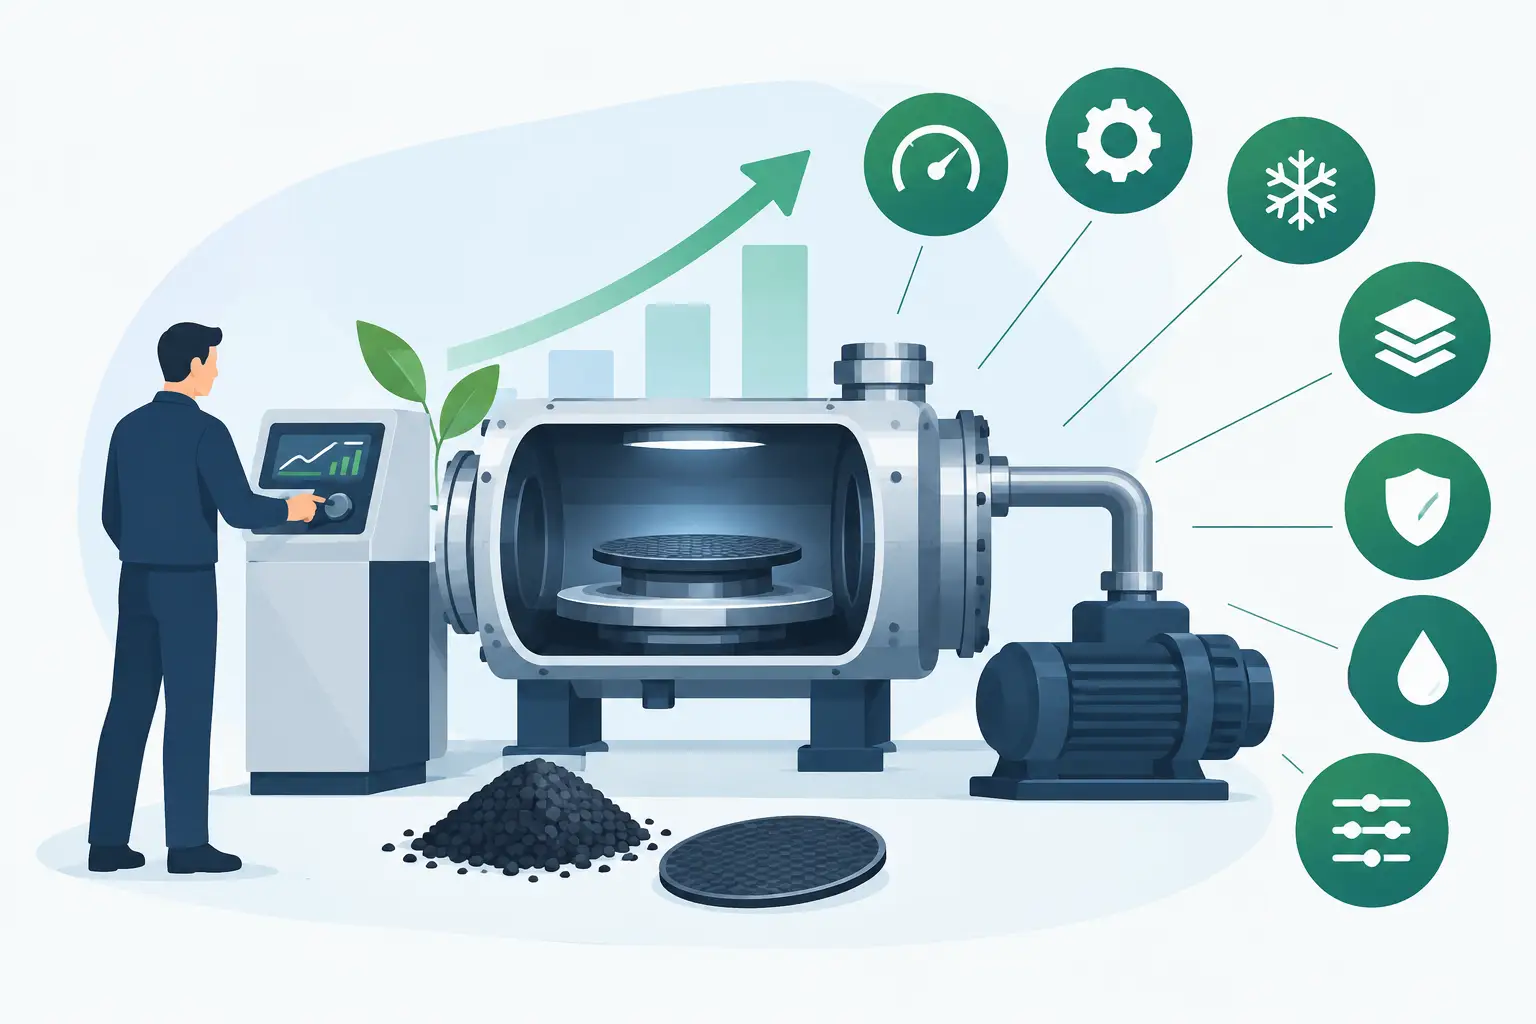
Das Prepreg-Autoklav-Verfahren bietet hier klare Vorteile. Temperatur, Druck und Vakuum werden definiert geführt, überschüssige Luft wird zuverlässig aus dem Laminat entfernt und der Faservolumenanteil lässt sich reproduzierbar einstellen. Es ist jedoch kein automatischer Freifahrtschein: Werkzeugqualität, Zuschnitt, Drapierstrategie, Vakuumaufbau und Aushärtezyklus müssen zusammenpassen.
Thermische, chemische und klimatische Einflüsse
Jedes Harzsystem besitzt einen Temperaturbereich, in dem es seine vorgesehenen Eigenschaften sicher erreicht. Wird ein Bauteil dauerhaft oberhalb seiner Glasübergangstemperatur betrieben, verliert die Matrix an Steifigkeit. Unter Last können sich dann lokale Schubspannungen aufbauen und Lagen voneinander trennen. Das betrifft beispielsweise Komponenten in Motornähe, an Abgasanlagen, in heißen Industrieumgebungen oder bei dunklen Sichtcarbonteilen unter hoher Sonneneinstrahlung.
Feuchtigkeit allein führt bei einem korrekt ausgelegten Laminat nicht zwangsläufig zum Versagen. Sie kann jedoch über lange Zeit in die Matrix diffundieren, deren Eigenschaften verändern und zusammen mit Frost-Tau-Wechseln, Temperaturzyklen oder aggressiven Medien die Dauerfestigkeit reduzieren. Kraftstoffe, Reinigungsmittel, Hydraulikflüssigkeiten und ungeeignete Beschichtungen müssen daher immer gegen das verwendete Harzsystem geprüft werden.
Bearbeitung, Montage und Reparaturfehler
Bohrungen, Fräsungen und Beschnitte bringen lokale Belastungen in das Laminat. Stumpfe Werkzeuge, zu hohe Vorschübe, fehlende Abstützung oder ungeeignete Schnittparameter können Ausrisse und Mikrorisse erzeugen. Diese Schäden sind an der Bohrung zunächst klein, entwickeln sich unter Vibration und wechselnder Last aber weiter.
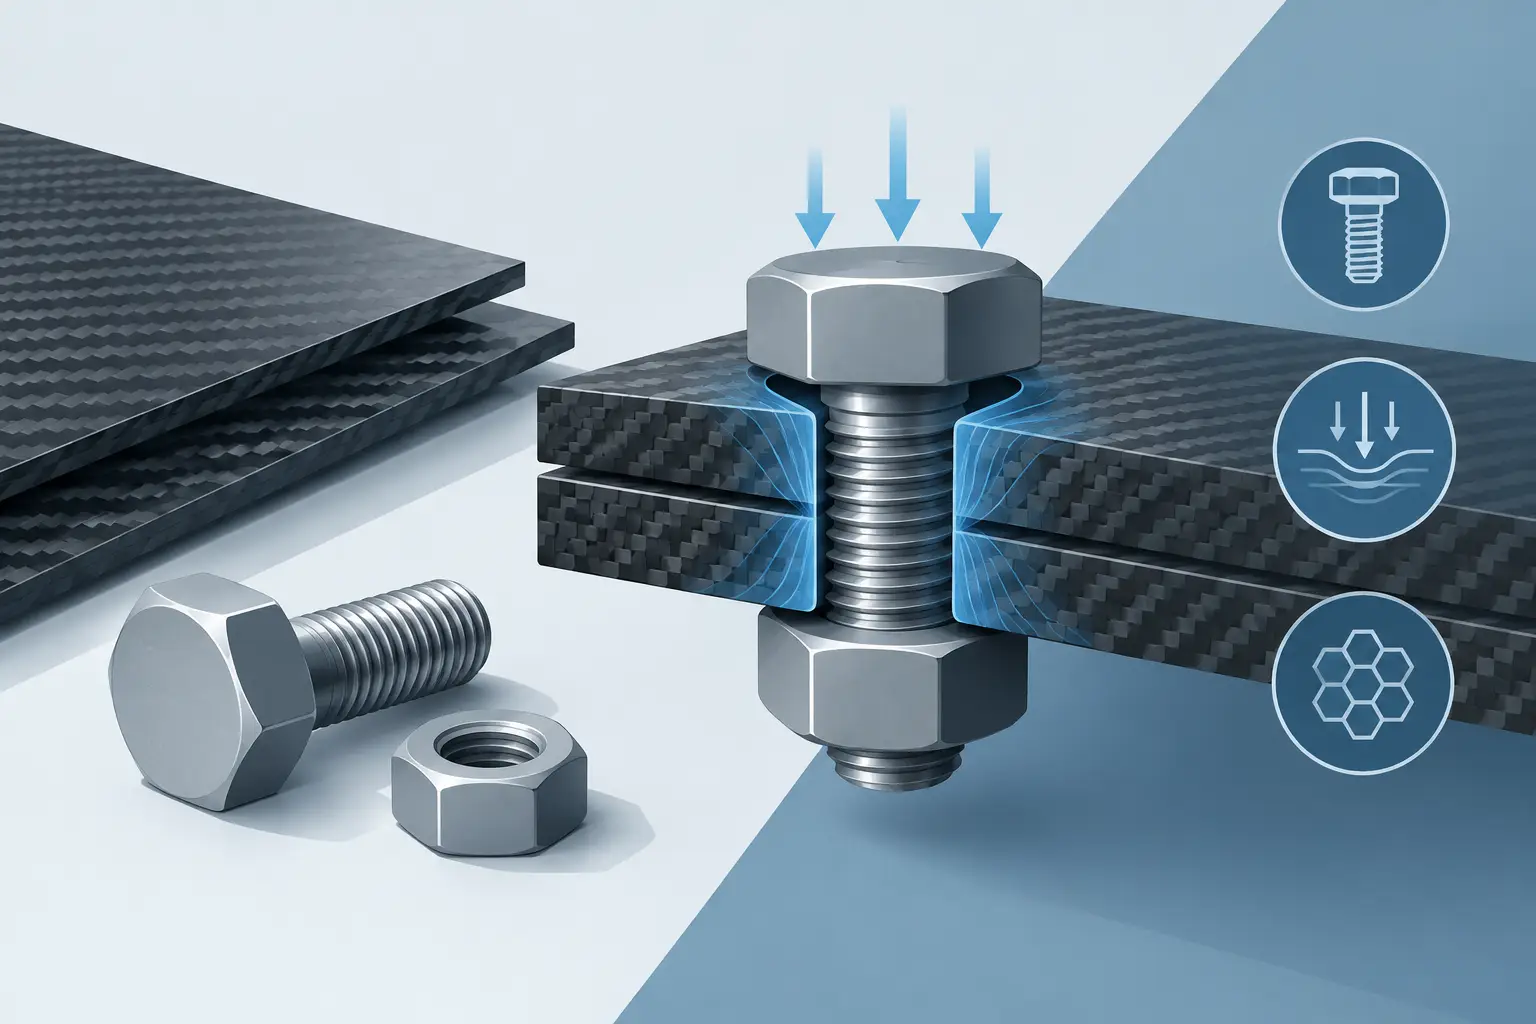
Bei der Montage sind vor allem zu hohe Anzugsmomente, unebene Auflageflächen und punktförmige Klemmlasten problematisch. Schraubverbindungen brauchen ein zur Laminatdicke, Lasteinleitung und Anwendung passendes Konzept. Unterlegscheiben allein lösen nicht jede Aufgabe. Je nach Bauteil sind lokale Verstärkungen, Buchsen, Inserts oder lastverteilende Gegenplatten erforderlich.
Auch Reparaturen verlangen Disziplin. Eine oberflächliche Harzfüllung schließt keinen strukturellen Lagenriss. Bei tragenden Teilen muss die Schadenszone definiert entfernt, der Stufen- oder Schäftungsverlauf berechnet und der Reparaturaufbau mit geeigneten Materialien sowie kontrollierter Aushärtung umgesetzt werden. Ob sich das wirtschaftlich und technisch lohnt, hängt von Bauteilfunktion, Zugänglichkeit und geforderter Freigabe ab.
Delamination erkennen und richtig bewerten
Die Sichtprüfung ist der erste Schritt, aber nicht die abschließende Diagnose. Auffällige Wölbungen, matte Zonen, Risslinien, lose Kanten oder veränderte Oberflächenreflexionen geben Hinweise. Ein vorsichtiges Abklopfen kann Unterschiede im Klang zeigen, ersetzt bei kritischen Komponenten jedoch keine zerstörungsfreie Prüfung.
Je nach Bauteil und Schadensverdacht kommen Ultraschallprüfung, Thermografie oder andere zerstörungsfreie Prüfverfahren infrage. Ultraschall eignet sich besonders gut, um die Ausdehnung von Lagentrennungen und Fehlstellen zu erfassen. Thermografie kann bei geeigneten Bauteilen Unterschiede im Wärmefluss sichtbar machen. Für eine belastbare Bewertung braucht es zusätzlich Kenntnisse über Laminataufbau, Belastungsfall und zulässige Schadensgrenzen.
Nicht jede Delamination bedeutet zwangsläufig den sofortigen Ausfall des gesamten Teils. Bei nichttragenden Sichtbauteilen kann eine begrenzte Reparatur möglich sein. Bei Fahrwerks-, Aero-, Sicherheits- oder Industriekomponenten gelten andere Maßstäbe. Dort zählt nicht, wie klein der Schaden aussieht, sondern ob die Funktion unter maximaler Last weiterhin nachweisbar erfüllt wird.
Delamination von Anfang an vermeiden
Die wirksamste Maßnahme liegt vor der Fertigung. Konstruktion, Werkstoffauswahl und Prozessplanung müssen als Einheit betrachtet werden. Eine belastbare Auslegung berücksichtigt reale Lastfälle, Stoßszenarien, Befestigungspunkte, Temperaturfenster und die geplante Nutzungsdauer. Für hochbeanspruchte Anwendungen sind Coupons, Prototypentests und eine nachvollziehbare Validierung keine Zusatzleistung, sondern Risikokontrolle.
In der Fertigung zählen reproduzierbare Bedingungen: qualifizierte Materialien, dokumentierte Lagerung von Prepregs, saubere Werkzeuge, kontrollierte Zuschnitte, definierte Vakuumprozesse und überwachte Aushärtezyklen. Composite World verbindet diese Prozessdisziplin mit der Erfahrung aus Konstruktion, Formenbau und Autoklavfertigung – ein Vorteil, wenn ein Bauteil nicht nur hochwertig aussehen, sondern dauerhaft präzise funktionieren soll.
Im Einsatz schützt ein durchdachtes Handling die investierte Bauteilqualität. Kontaktzonen sollten gegen Schlag und Scheuern abgesichert, Befestigungen nach Vorgabe montiert und auffällige Ereignisse wie ein Bordsteinkontakt oder Werkzeugschlag dokumentiert werden. Wer Delamination früh erkennt und fachlich bewertet, entscheidet nicht nach Oberfläche, sondern nach der tatsächlichen Leistungsreserve des Laminats.