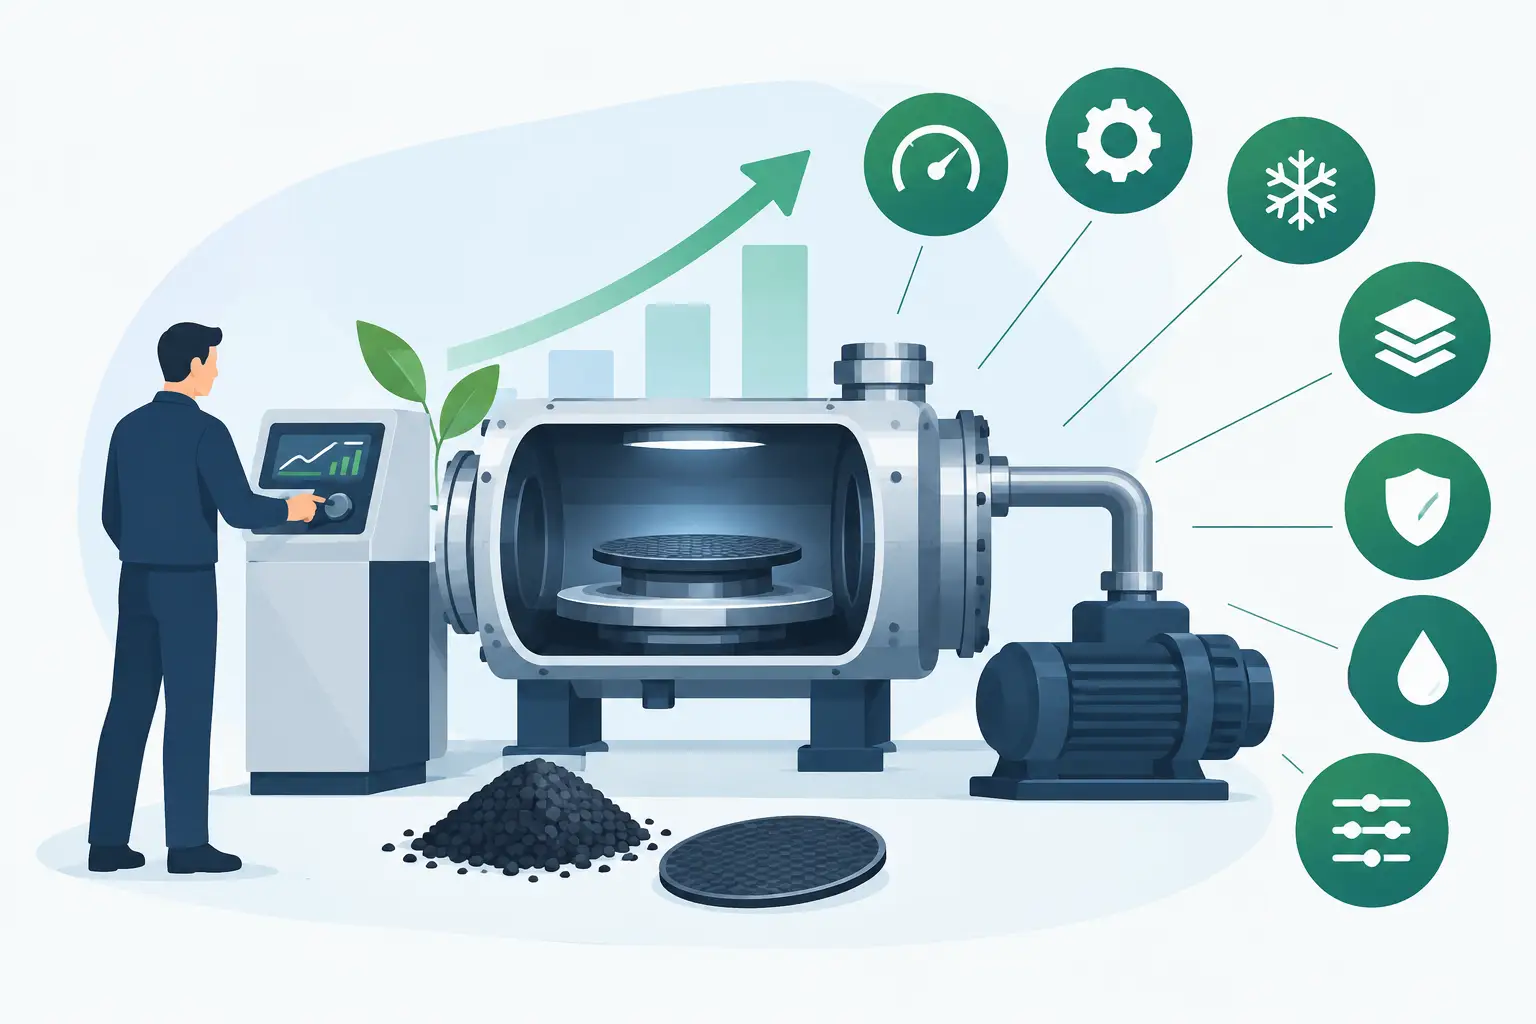
Ein hochwertiges Carbonbauteil entscheidet sich nicht erst im Autoklaven. Wer den Carbon Vakuumaufbau optimieren will, legt bereits vor dem ersten Temperaturanstieg fest, ob Laminat, Sichtoberfläche und Faservolumengehalt die geforderte Qualität erreichen. Ein Vakuumaufbau ist kein Verbrauchsmaterialpaket über dem Bauteil, sondern ein gezielt ausgelegtes System für Druckübertragung, Entlüftung und Harzmanagement.
Gerade bei hochbelasteten Strukturteilen, Sichtcarbon-Komponenten und reproduzierbaren Kleinserien reichen scheinbar kleine Abweichungen aus: eine undichte Faltenzone, ein ungünstig platzierter Vakuumanschluss oder ein zu stark saugendes Entlüftungsvlies können Poren, lokale Harzarmut oder ungleichmäßige Konsolidierung verursachen. Die folgenden Stellhebel zeigen, wie sich der Aufbau technisch sauber planen und absichern lässt.
1. Das Bauteil bestimmt den Vakuumaufbau
Der richtige Aufbau beginnt mit der Frage, was das Bauteil leisten muss. Eine ebene, wenig komplexe Abdeckung verlangt ein anderes Entlüftungs- und Harzmanagement als ein tiefgezogenes Sichtcarbonteil, ein Sandwichbauteil mit Kernmaterial oder ein Strukturteil mit lokalen Verstärkungen. Geometrie, Faserausrichtung, Laminatdicke, Prepreg-System und Werkzeugkonzept greifen unmittelbar ineinander.
Besonders kritisch sind enge Radien, hohe Stufen, umlaufende Flansche, Hinterschnitte und Bereiche mit stark wechselnder Laminatdicke. Dort muss der Sack ausreichend Reserve besitzen, damit er dem Bauteilverlauf folgen kann, ohne das Laminat zu überbrücken. Entsteht eine Brücke, kommt der Vakuumdruck nicht gleichmäßig am Laminat an. Die Folge können Lufteinschlüsse, Falten oder nicht ausreichend verdichtete Zonen sein.
Für Sichtteile gilt zusätzlich: Was im Werkzeug und im Laminataufbau nicht kontrolliert wird, lässt sich durch einen Vakuumsack nicht korrigieren. Oberflächenklasse, Drapierstrategie und die Qualität der ersten Gewebelage sind deshalb Teil derselben Prozessentscheidung.
2. Vakuumdichtheit ist messbar, nicht vermutbar
Ein Vakuumwert allein belegt noch keine Prozesssicherheit. Entscheidend ist, wie stabil der Unterdruck über eine definierte Zeit gehalten wird. Eine Leckage kann so klein sein, dass die Pumpe den Sollwert zunächst erreicht, aber kontinuierlich nachfördern muss. Während der Aufheizphase können sich solche Leckagen durch thermische Ausdehnung, weich werdende Dichtbänder oder bewegte Sackfalten deutlich verstärken.
Die Leckageprüfung sollte deshalb als verbindlicher Prozessschritt erfolgen: Vakuum ziehen, Anlage vom System trennen beziehungsweise die Pumpe gemäß Prüfvorgabe isolieren und den Druckanstieg über einen festgelegten Zeitraum dokumentieren. Welche Grenzwerte sinnvoll sind, hängt von Bauteilgröße, Werkzeug, Prozessfenster und Spezifikation ab. Bei qualitätskritischen Komponenten zählt jedoch nicht, ob ein Sack „fast dicht“ ist, sondern ob er den definierten Standard zuverlässig erfüllt.
Typische Leckagequellen liegen an Anschlussdurchführungen, überlappenden Dichtbandstößen, scharfkantigen Werkzeugbereichen und stark gefalteten Sackzonen. Auch poröse oder beschädigte Vakuumschläuche, verschmutzte Dichtflächen und zu knapp ausgelegte Sackfolien verursachen vermeidbare Risiken. Saubere Werkzeuge, klar definierte Anschlusspositionen und ausreichend Folienspiel reduzieren den Aufwand deutlich.
3. Prozessmedien gezielt statt pauschal auswählen
Trennfolie, Lochfolie, Abreißgewebe, Saugvlies und Entlüftungsmedium haben jeweils eine eigene Funktion. Sie dürfen nicht nach Gewohnheit kombiniert werden. Ihre Auswahl beeinflusst, wie Luft und flüchtige Bestandteile abgeführt werden, wie viel Harz im Laminat verbleibt und wie die nachfolgende Oberfläche ausfällt.
Eine perforierte Trennfolie kann beispielsweise den Harzfluss in Richtung Saugvlies steuern. Größe, Anzahl und Verteilung der Perforationen entscheiden mit darüber, ob Harz gleichmäßig abgegeben wird oder ob lokale Harzverarmung droht. Zu hohe Absaugwirkung kann den Faservolumengehalt zwar erhöhen, aber die Zähigkeit, Oberflächenqualität oder strukturelle Reserve beeinträchtigen. Zu geringe Durchlässigkeit erschwert dagegen die Entlüftung und kann eingeschlossene Luft begünstigen.
Auch das Abreißgewebe ist mehr als eine praktische Abziehschicht. Es prägt die Oberfläche für nachfolgende Verklebungen oder Beschichtungen und kann den Harztransport beeinflussen. Wer Bauteile später verklebt, lackiert oder mit Inserts weiterverarbeitet, muss diese Schnittstelle bereits beim Vakuumaufbau berücksichtigen.
4. Entlüftungswege müssen bis zum letzten Bereich funktionieren
Ein Vakuumanschluss an einer einzigen, bequem erreichbaren Stelle genügt nur bei einfachen Geometrien. Bei langen Bauteilen, geschlossenen Konturen oder tiefen Kavitäten braucht die Luft einen nachvollziehbaren Weg aus allen kritischen Bereichen zum Anschluss. Das Entlüftungsmedium muss deshalb so positioniert werden, dass keine isolierten Zonen entstehen.
Dabei ist die Strömungsrichtung zu beachten. Luft folgt nicht automatisch dem kürzesten geometrischen Weg, sondern dem Weg mit dem geringsten Widerstand. Ein breit verlegtes Saugvlies kann den Druckausgleich unterstützen, darf aber nicht unkontrolliert Harz aus Bereichen ziehen, in denen eine definierte Harzverteilung erforderlich ist. Bei komplexen Laminaten sind getrennte Vakuumzonen oder mehrere Anschlüsse häufig die bessere Lösung.
Besondere Aufmerksamkeit verdienen Sandwichstrukturen. Waben- und Schaumkerne, Perforationen, Entlüftungsnuten sowie Randabschlüsse müssen als Gesamtsystem ausgelegt sein. Wird Luft aus dem Kern nicht sicher abgeführt oder wird der Kern unter Vakuum lokal überlastet, sind Einfallstellen, Verzug oder ungleichmäßige Verklebungen möglich.
5. Sackfalten kontrollieren, statt sie nur zu akzeptieren
Falten im Vakuumsack sind notwendig, um Materialreserve für Konturen und Höhenunterschiede bereitzustellen. Unkontrollierte Falten sind jedoch eine häufige Ursache für Brückenbildung. Sie können sich beim Evakuieren verlagern, Anschlüsse beeinträchtigen oder punktuell Druck vom Laminat fernhalten.
Sinnvoll ist eine geplante Faltenführung: Reserve dort, wo der Sack beim Anlegen Weg aufnehmen muss, und möglichst keine großen Falten über funktionalen Sicht- oder Strukturflächen. Bei scharfen Kanten helfen Schutzlagen oder gezielt gesetzte Entlastungen, damit die Folie nicht einreißt. Gleichzeitig darf der Sack nicht zu großzügig dimensioniert sein. Zu viel lose Folie erschwert die reproduzierbare Positionierung und erhöht das Risiko unkontrollierter Faltenwanderung.
Der Moment des Evakuierens verdient ebenfalls Aufmerksamkeit. Wird das Vakuum zu schnell aufgebaut, kann der Sack Medien verschieben oder das Laminat in kritischen Bereichen verziehen. Ein kontrolliertes Anlegen mit visueller Prüfung der Übergänge ist bei anspruchsvollen Bauteilen wesentlich sicherer als ein rein automatisierter Start.
6. Temperatur, Druck und Zeit als gemeinsames Prozessfenster bewerten
Beim Prepreg-Autoklav-Verfahren ergänzt der äußere Autoklavdruck das Vakuum, ersetzt dessen Funktion aber nicht. Das Vakuum entfernt Luft und unterstützt die Konsolidierung vor und während der Erwärmung. Der Autoklavdruck verdichtet das Laminat zusätzlich und trägt zu einem hohen Faservolumengehalt bei. Beide Größen müssen zum verwendeten Harzsystem und zur Bauteilgeometrie passen.
Entscheidend ist auch das Timing. Während der Aufheizphase sinkt die Harzviskosität, Luft kann leichter migrieren und Harz beginnt zu fließen. Genau in diesem Fenster müssen Entlüftungswege offen sein und die Medien ihre Aufgabe erfüllen. Wird zu früh oder zu stark abgesaugt, kann übermäßig Harz aus dem Laminat transportiert werden. Wird zu spät entlüftet oder ist der Aufbau lokal blockiert, bleiben Poren eher eingeschlossen.
Ein belastbarer Prozess basiert daher auf validierten Temperatur- und Druckrampen, definierten Haltezeiten und einer nachvollziehbaren Dokumentation. Thermoelemente am Werkzeug und an repräsentativen Bauteilbereichen helfen, reale Bauteiltemperaturen zu erfassen. Die Autoklavenanzeige allein beschreibt nicht zwingend die Temperatur im Laminat.
7. Reproduzierbarkeit entsteht durch Standards und Erfahrung
Wer einen Carbon-Vakuumaufbau optimieren möchte, sollte nicht jede Charge neu interpretieren. Wiederkehrende Bauteile profitieren von dokumentierten Aufbaureihenfolgen, Zuschnittplänen für Prozessmedien, definierten Anschlusspositionen und Prüfkriterien. Fotos von Referenzaufbauten sind bei Kleinserien ebenso hilfreich wie Prozessprotokolle, Chargenrückverfolgung und klar geregelte Freigaben.
Gleichzeitig darf Standardisierung nicht zur Schablone für jedes Projekt werden. Ein neues Werkzeug, eine geänderte Gewebearchitektur oder ein anderer Kernaufbau kann Anpassungen erfordern. Die Fertigungsdisziplin besteht darin, diese Änderungen bewusst zu bewerten, zu testen und anschließend wieder in einen beherrschten Standard zu überführen.
Bei Composite World verbindet sich diese systematische Prozessführung mit der Erfahrung aus Konstruktion, Formenbau und Fertigung. Gerade bei komplexen Carbonbauteilen ist diese durchgängige Betrachtung entscheidend: Der beste Vakuumaufbau kann ein ungeeignetes Werkzeug nicht kompensieren, während ein sauber entwickeltes Gesamtkonzept Qualität reproduzierbar macht.
Ein präziser Vakuumaufbau ist damit kein unsichtbares Detail hinter dem Bauteil. Er ist ein wesentlicher Teil seiner Performance – und oft der Unterschied zwischen einem optisch überzeugenden Einzelstück und einer technisch belastbaren, serienfähigen Carbonlösung.