Ein Carbonbauteil in kleiner Stückzahl ist kein verkleinertes Großserienprojekt. Wer eine Carbon Kleinserie produzieren will, muss von Beginn an Material, Laminataufbau, Werkzeugkonzept und Qualitätsziel als zusammenhängendes System betrachten. Gerade bei Sichtteilen, tragenden Komponenten oder Motorsportanwendungen entscheidet diese frühe Planung darüber, ob jedes Bauteil die geforderte Performance und Oberflächenqualität erreicht.
Für Entwicklungsabteilungen, technische Einkäufer und Performance-Marken liegt der Wert einer Kleinserie nicht allein in der Stückzahl. Sie schafft die Möglichkeit, anspruchsvolle Geometrien wirtschaftlich umzusetzen, Konstruktionen unter realen Bedingungen zu validieren und Produkte mit klarer Qualitätsdifferenzierung bereitzustellen. Voraussetzung ist ein Fertigungspartner, der nicht nur laminiert, sondern die gesamte Prozesskette technisch beherrscht.
Carbon Kleinserie produzieren beginnt mit dem Bauteilziel
Vor der Werkzeugfreigabe steht eine Frage, die viele Projekte unnötig spät beantworten: Welche Funktion soll das Bauteil tatsächlich erfüllen? Eine Sichtcarbon-Abdeckung, ein aerodynamisches Anbauteil, ein Gehäuse oder ein hochbelastetes Strukturbauteil verlangen unterschiedliche Lösungen. Gewicht, Steifigkeit, Schlagzähigkeit, Temperaturbeständigkeit, Befestigungspunkte und die gewünschte Sichtoberfläche beeinflussen Konstruktion und Fertigungsverfahren direkt.
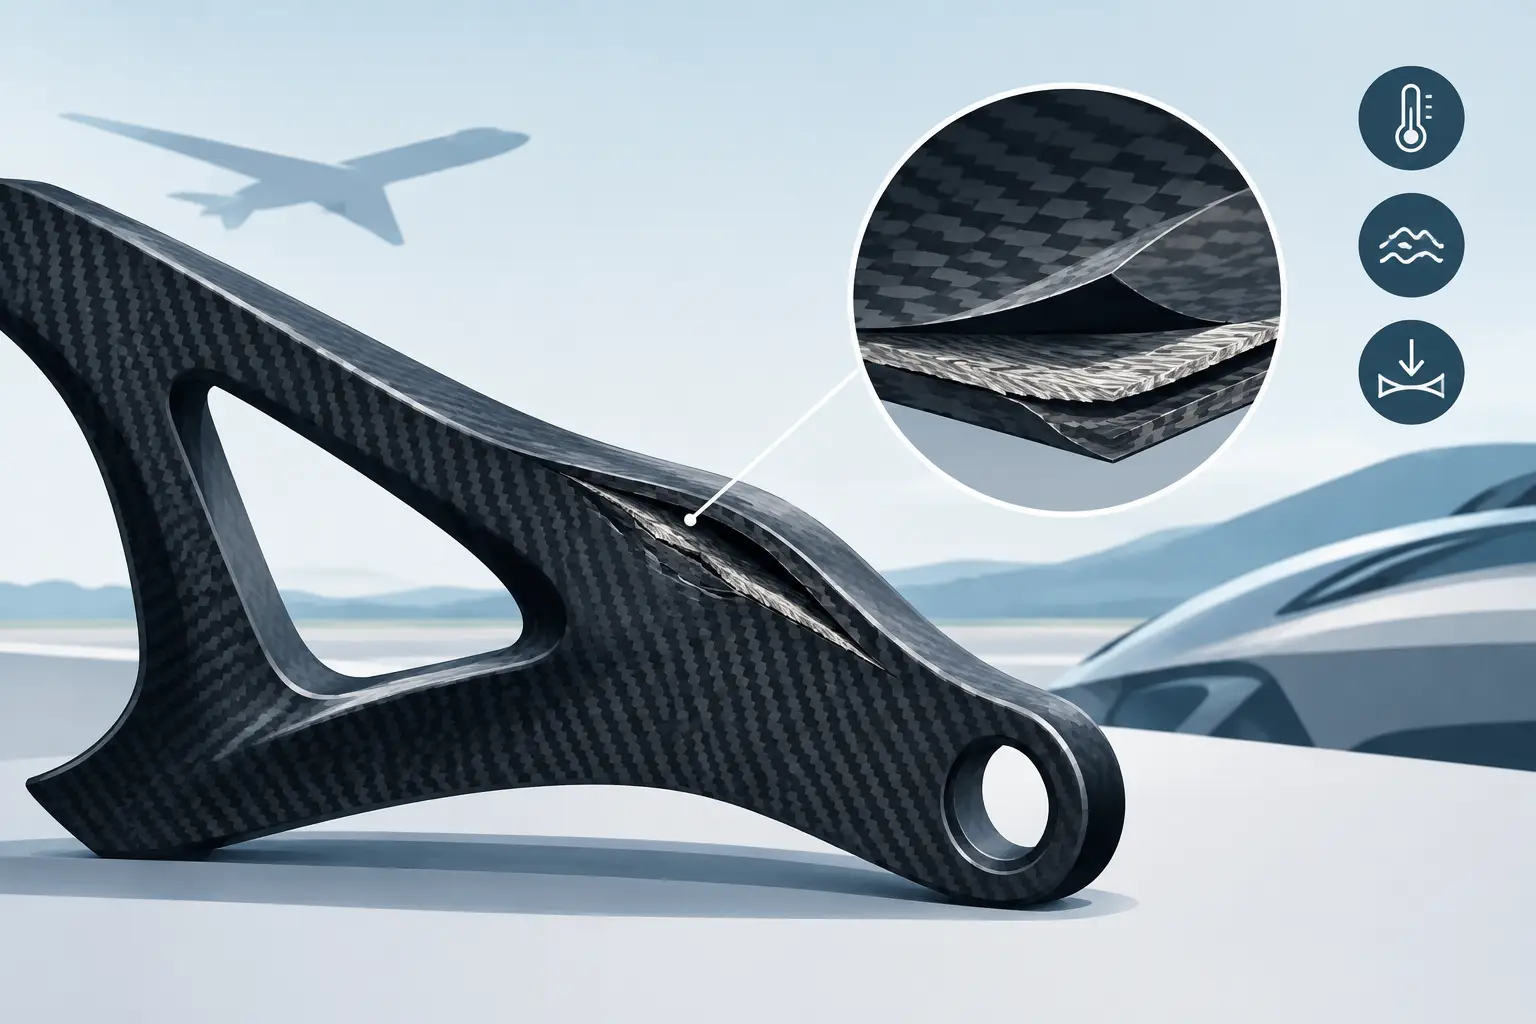
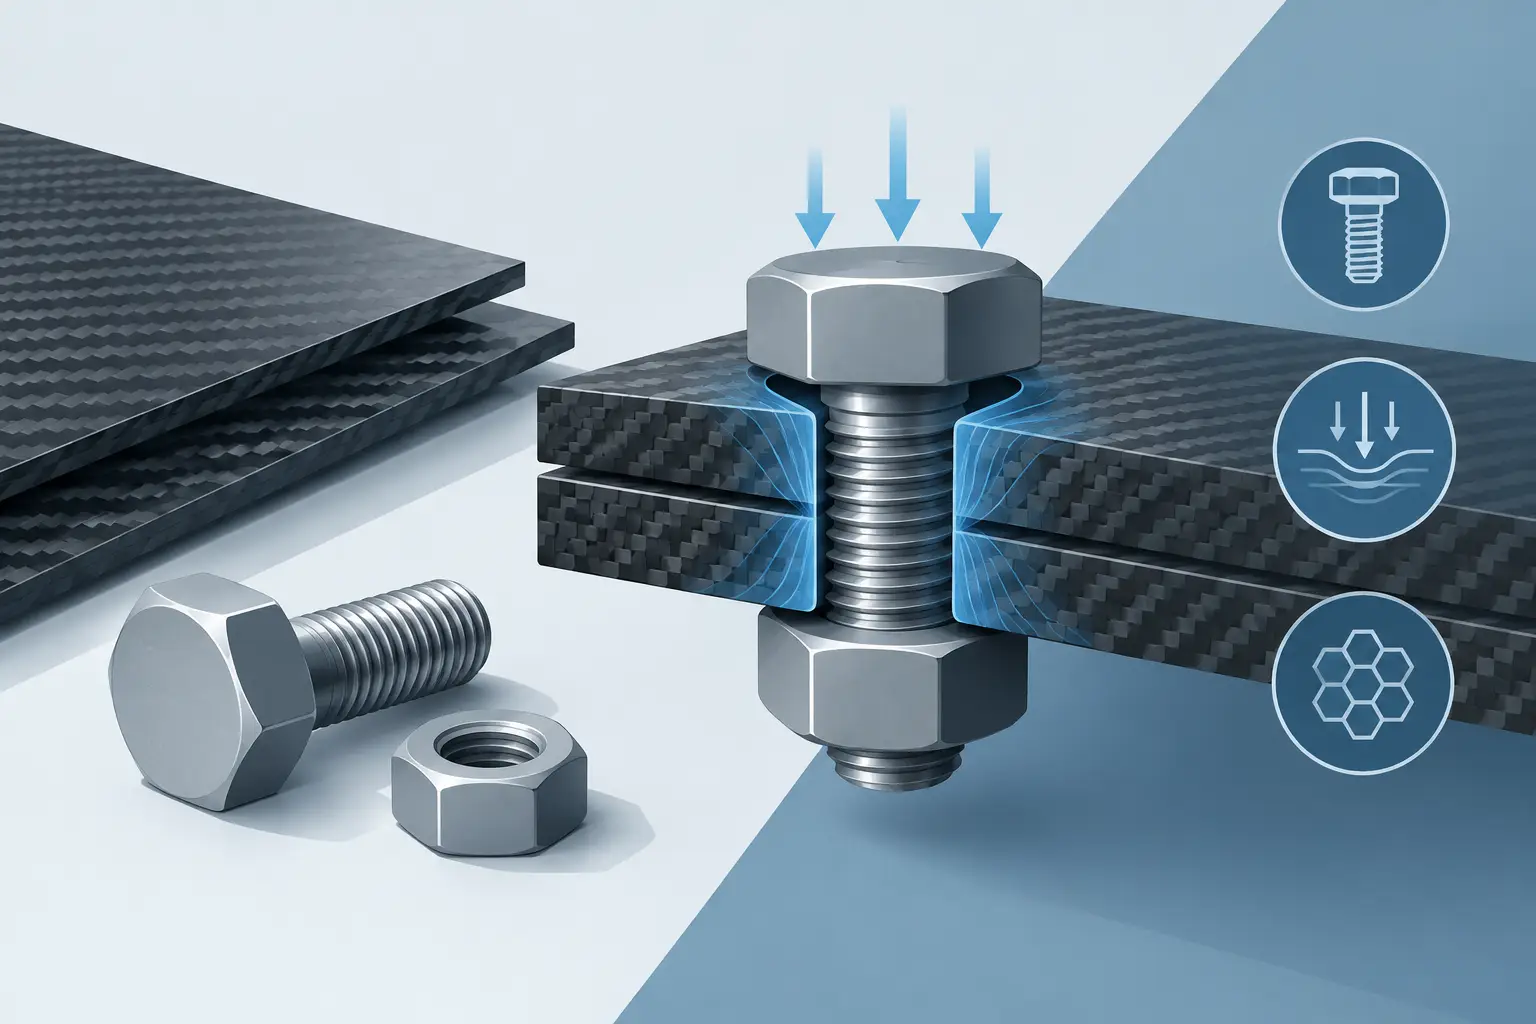
Bei technischen Strukturteilen genügt es nicht, allein die Faserrichtung an der sichtbaren Außenlage auszurichten. Die Lastpfade müssen analysiert und der Laminataufbau darauf abgestimmt werden. Unidirektionale Lagen können gezielt Kräfte aufnehmen, während Gewebe eine ausgewogene Formstabilität und eine definierte Optik ermöglichen. Lokale Verstärkungen an Verschraubungen, Kanten oder Krafteinleitungszonen sind häufig entscheidend, um Delaminationen und unnötige Materialanhäufungen zu vermeiden.
Für Sichtcarbon gelten zusätzlich hohe Anforderungen an Drapierbarkeit und Wiederholgenauigkeit. Ein optisch sauberer Faserverlauf entsteht nicht zufällig im letzten Arbeitsschritt. Er wird bereits in der Bauteilkonstruktion vorbereitet: durch realistische Radien, eine sinnvolle Teilung, kontrollierbare Entformungsrichtungen und ein Gewebedesign, das sich über komplexe Konturen legen lässt.
Das Verfahren bestimmt Qualität, Takt und Investition
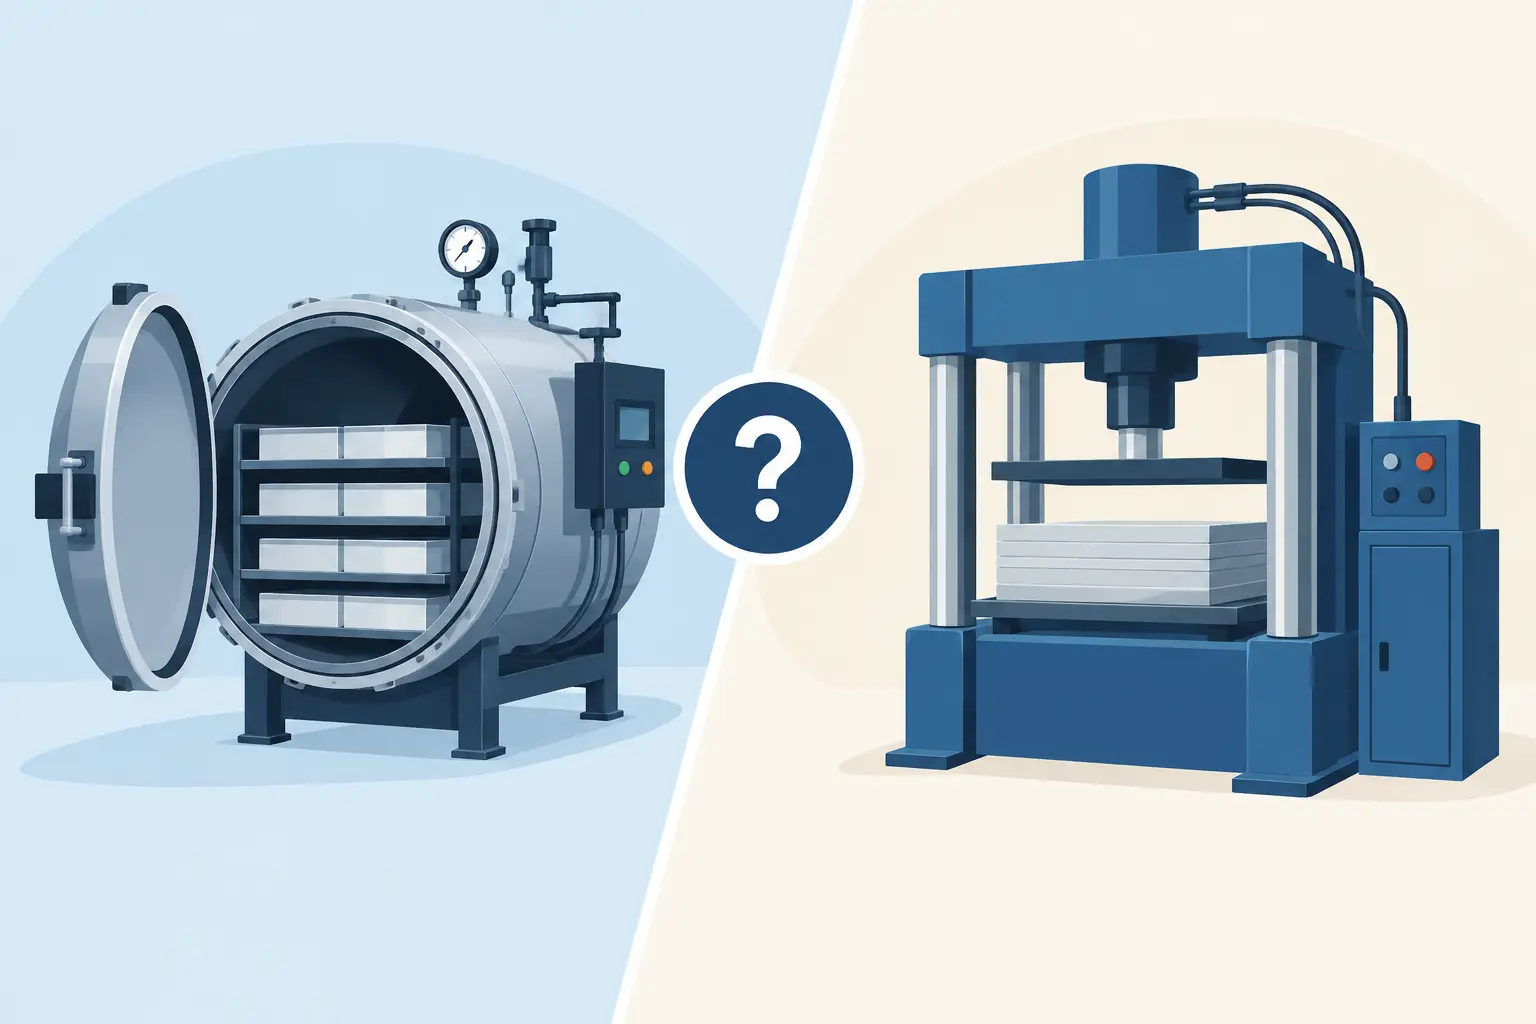
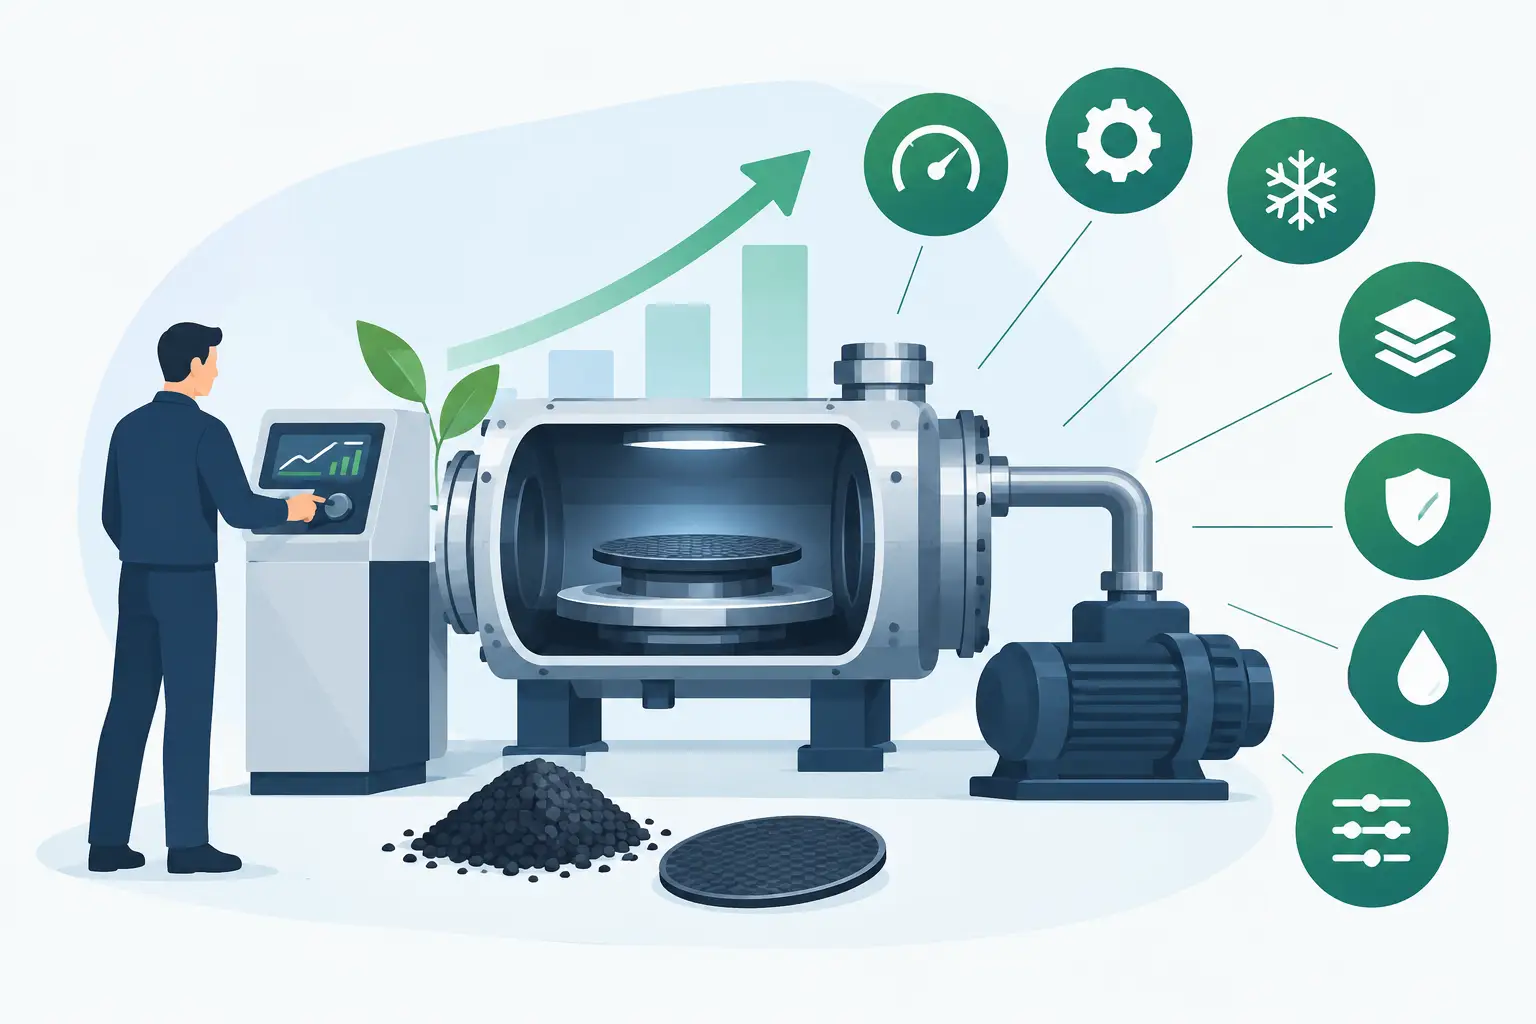
Für hochwertige Kleinserien ist das Prepreg-Autoklav-Verfahren häufig die präziseste Lösung. Dabei werden vorimprägnierte Carbonfasern mit exakt definiertem Harzanteil verarbeitet. Unter Vakuum und Druck im Autoklaven vernetzt das Laminat bei kontrollierter Temperatur. Das Ergebnis sind ein geringer Porenanteil, hohe Faservolumengehalte und sehr reproduzierbare mechanische Eigenschaften.
Diese Prozesssicherheit ist besonders relevant, wenn Bauteile hohen Belastungen ausgesetzt sind oder eine Premium-Sichtoberfläche gefordert wird. Sie hat jedoch ihren Preis: Prepreg-Material benötigt eine geregelte Lagerung, die Verarbeitung verlangt erfahrene Fachkräfte, und Werkzeuge müssen temperatur- sowie druckbeständig ausgelegt sein. Für einfache Abdeckungen ohne hohe strukturelle Anforderungen kann ein anderes Verfahren wirtschaftlicher sein.
Infusionsverfahren bieten bei bestimmten Geometrien und Stückzahlen Vorteile, insbesondere wenn größere Flächen oder kostensensiblere Anwendungen im Mittelpunkt stehen. Die Harzverteilung muss dabei sehr sorgfältig ausgelegt werden. Fließwege, Vakuumdichtheit und Entlüftung entscheiden darüber, ob trockene Stellen, Harzanreicherungen oder Lufteinschlüsse entstehen. Bei hohen Anforderungen an Reproduzierbarkeit und Sichtqualität ist der Prozessaufwand daher nicht zu unterschätzen.
Pressverfahren können für höhere Stückzahlen interessant werden, verlangen aber meist hohe Investitionen in Werkzeuge und Anlagen. Für die klassische Kleinserie bleibt ein präzise ausgelegter Prepreg-Prozess oft die überzeugendste Verbindung aus Bauteilperformance, Oberflächenqualität und Flexibilität.
Werkzeugbau ist der Hebel für reproduzierbare Bauteile
In der Kleinserie wird das Werkzeug häufig als Kostenblock betrachtet. Tatsächlich ist es die Grundlage für Maßhaltigkeit, Prozessstabilität und eine kalkulierbare Nacharbeit. Ein schnell gebautes, unzureichend abgestütztes Werkzeug kann sich unter Temperatur verändern, Vakuum verlieren oder nach wenigen Zyklen verschleißen. Dann steigen Ausschuss und manuelle Nacharbeit – und der vermeintliche Kostenvorteil ist verloren.
Die Werkzeugwahl hängt von Stückzahl, Bauteilgeometrie, Prozessdruck und geforderter Lebensdauer ab. Für Prototypen kann ein einfacheres Werkzeug sinnvoll sein. Soll eine Serie über viele Zyklen mit engen Toleranzen laufen, sind temperaturstabile Formen und exakt definierte Flansche, Dichtflächen und Referenzpunkte erforderlich. Auch die Oberflächenklasse der Form bestimmt unmittelbar die spätere Sichtqualität des Carbonteils.
Besondere Aufmerksamkeit verdienen Hinterschnitte, tiefe Ziehbereiche und die Lage von Trennfugen. Jede unnötige Werkzeugteilung erzeugt eine potenzielle sichtbare Linie und erhöht den Bearbeitungsaufwand. Umgekehrt kann eine technisch saubere Mehrteillösung notwendig sein, damit sich ein Bauteil sicher entformen lässt und die Faserorientierung kontrollierbar bleibt. Gute Werkzeugkonstruktion ist deshalb kein Standardmodul, sondern Teil der Bauteilentwicklung.
Vom ersten Laminat zur serienreifen Carbon Kleinserie
Eine belastbare Kleinserie entsteht schrittweise. Nach der Konstruktionsprüfung werden Materialsystem, Lagenaufbau und Herstellbarkeit abgestimmt. Anschließend folgen Prototypen oder Erstmuster, an denen Passung, Verzug, Oberflächenbild und mechanische Anforderungen geprüft werden. Erst wenn diese Punkte abgesichert sind, wird die Serienfertigung freigegeben.
Der Prototyp ist dabei nicht nur ein Anschauungsobjekt. Er liefert reale Erkenntnisse über Drapierung, Faserverzug, Entformung und spätere Bearbeitung. Gerade bei Bauteilen mit komplexen Sichtflächen kann ein digital plausibler Gewebeverlauf in der Form anders reagieren als erwartet. Erfahrene Composite-Fertigung erkennt solche Risiken früh und passt Zuschnitt, Ablagefolge oder Bauteilteilung an, bevor sie sich in einer gesamten Charge wiederholen.
In der Serienphase zählt Fertigungsdisziplin. Definierte Zuschnitte, dokumentierte Ablagereihenfolgen, kontrollierte Lager- und Auftauzeiten des Prepregs sowie überwachte Aushärtezyklen bilden die Basis. Nach dem Entformen folgen je nach Bauteil Beschnitt, CNC-Bearbeitung, Bohrungen, Kantenfinish, Lackierung oder Montage von Inserts. Diese Schritte müssen auf das Laminat abgestimmt sein, damit Fasern nicht ausfransen und keine lokalen Schäden entstehen.
Qualitätskontrolle muss messbar sein
Bei Carbon ist Qualität mehr als ein gleichmäßiges Gewebebild. Sichtprüfung bleibt bei Sichtteilen unverzichtbar, doch sie ersetzt keine technische Prüfung. Maßhaltigkeit, Bauteilgewicht, Position von Bohrungen und Inserts sowie die Vollständigkeit des Laminataufbaus müssen anhand klarer Kriterien kontrolliert werden.
Welche Prüftiefe sinnvoll ist, hängt von der Anwendung ab. Für eine Sichtblende gelten andere Anforderungen als für einen aerodynamisch belasteten Splitter oder einen sicherheitsrelevanten Strukturträger. Bei kritischen Bauteilen können definierte Prüfkupons, zerstörende Musterprüfungen oder zerstörungsfreie Prüfverfahren erforderlich sein. Entscheidend ist, Qualitätsmerkmale bereits vor Produktionsbeginn festzulegen und nicht erst dann zu diskutieren, wenn ein Teil beanstandet wird.
Reproduzierbarkeit entsteht zudem durch Rückverfolgbarkeit. Chargen von Faser- und Harzsystemen, Prozessparameter und relevante Bearbeitungsschritte sollten dokumentiert sein. Das schafft eine belastbare Grundlage, um Abweichungen einzugrenzen und bei Folgeaufträgen dieselbe Bauteilqualität zuverlässig fortzuführen.
Stückzahl richtig kalkulieren statt nur den Teilepreis vergleichen
Bei einer Carbon-Kleinserie verteilen sich Entwicklungs-, Werkzeug- und Rüstkosten auf vergleichsweise wenige Bauteile. Der Preis pro Teil sinkt daher mit steigender Menge, aber nicht unbegrenzt. Ab einer bestimmten Stückzahl verändern sich die Anforderungen an Takt, Automatisierung und Werkzeugstandzeit. Dann sollte das Fertigungskonzept neu bewertet werden, statt ein ursprünglich für zehn Teile entwickeltes Verfahren unverändert auf mehrere hundert Einheiten zu übertragen.
Für eine belastbare Kalkulation braucht der Hersteller neben der Zielstückzahl auch Informationen zu Jahresmenge, Abruflogik, Varianten, Oberflächenanforderung und Montageumfang. Ein Bauteil mit zwei zusätzlichen Inserts, einer lackierten Sichtseite und engen Lagetoleranzen ist keine kleine Abweichung, sondern ein anderer Fertigungsumfang. Transparente Anforderungen verhindern spätere Kostenverschiebungen und sorgen dafür, dass Qualität nicht erst nach der Bestellung definiert wird.
Composite World verbindet Konstruktion, Prototyping, Werkzeugbau und Serienfertigung in einer abgestimmten Prozesskette. Das verkürzt Abstimmungen zwischen einzelnen Gewerken und schafft die technische Verantwortung, die gerade bei anspruchsvollen Carbonprojekten entscheidend ist.
Wer Carbon in Kleinserie fertigen lässt, sollte deshalb nicht nach dem schnellsten Einzelangebot entscheiden. Die bessere Frage lautet: Ist der Prozess so ausgelegt, dass das hundertste Bauteil dieselbe Funktion, Passung und Oberfläche liefert wie das erste? Genau dort wird aus Carbon-Manufaktur eine verlässliche Serienlösung.