Ein hochwertiges Carbonbauteil ist nur so präzise wie das Werkzeug, auf dem es entsteht. Der Formenbau für Carbon Bauteile entscheidet nicht erst in der Serienfertigung über Maßhaltigkeit, Oberflächenbild und Reproduzierbarkeit, sondern bereits bei der Auslegung des Urmodells, der Trennebene und des Werkzeugmaterials. Wer hier Kompromisse eingeht, korrigiert später mit aufwendiger Nacharbeit oder akzeptiert Streuungen, die bei Sichtcarbon, Strukturteilen und Motorsportkomponenten nicht tragbar sind.
Für anspruchsvolle Anwendungen ist die Form deshalb kein Hilfsmittel, sondern ein zentrales Produktionsmittel. Sie muss den Prozess beherrschen, für den sie gebaut wurde: Temperatur, Druck, Vakuum, Entformkräfte und die geforderte Stückzahl. Besonders im Prepreg-Autoklav-Verfahren zeigt sich, wie eng Werkzeugqualität und Bauteilqualität zusammenhängen.
Was Formenbau für Carbon Bauteile leisten muss
Eine Carbonform überträgt weit mehr als ihre Kontur auf das Bauteil. Sie definiert die sichtbare Oberfläche, hält die Bauteilgeometrie über viele Zyklen stabil und beeinflusst, wie sicher sich Prepreg-Lagen einlegen, vakuumieren und nach dem Aushärten entformen lassen. Bei engen Radien, Hinterschneidungen, großen Flanschen oder komplexen Sichtflächen genügt eine optisch saubere Ausgangsform nicht. Entscheidend ist, ob sie im realen Fertigungsablauf zuverlässig funktioniert.
Im Autoklav wirken erhöhte Temperaturen und Druck gleichzeitig auf Werkzeug, Laminat und Vakuumaufbau. Unterschiedliche Wärmeausdehnungen können Spannungen erzeugen, Kanten verziehen oder Maßabweichungen verursachen. Eine Form muss deshalb nicht nur steif, sondern thermisch berechenbar sein. Je höher die Anforderungen an Toleranzen und Wiederholgenauigkeit, desto wichtiger wird die Abstimmung von Bauteilkonstruktion, Faseraufbau und Werkzeugkonzept.
Auch die Oberflächenanforderung bestimmt den Aufwand. Sichtcarbon verzeiht keine ungleichmäßige Formoberfläche, keine unkontrollierten Übergänge und keine unpräzise ausgeführten Trennkanten. Bei technischen Innenbauteilen kann eine andere Oberfläche ausreichend sein. Das bedeutet jedoch nicht, dass die Konstruktion weniger sorgfältig erfolgen darf. Funktionsflächen, Befestigungspunkte und Einbaumaße müssen in beiden Fällen reproduzierbar bleiben.
Vom Datensatz zum fertigungssicheren Werkzeug
Der Formenbau beginnt mit einer kritischen Prüfung der CAD-Daten. Dabei geht es nicht allein um die Sollgeometrie. Fachleute bewerten Entformrichtung, mögliche Hinterschneidungen, Radien, Flanschbreiten, Beschnittzonen und die Lage der Trennebenen. Ebenso wichtig sind Schrumpfung und Verzug des geplanten Laminataufbaus. Eine Geometrie, die digital perfekt wirkt, kann ohne fertigungsgerechte Anpassung im Werkzeug unnötig hohe Risiken erzeugen.
Urmodell und Oberflächenstandard
Aus den aufbereiteten Daten entsteht je nach Projekt ein gefrästes Urmodell oder ein direkt gefertigtes Werkzeug. Das Urmodell trägt den späteren Oberflächenstandard unmittelbar weiter. Jede Fräspur, jeder Porenfehler und jeder unruhige Übergang kann sich auf der Carbonoberfläche abzeichnen. Deshalb sind präzise CNC-Bearbeitung, kontrollierter Aufbau und ein definierter Finish-Prozess unverzichtbar.
Für Sichtteile ist die Qualität des Urmodells besonders relevant. Glanzgrad, optische Tiefe und die gleichmäßige Darstellung des Gewebes entstehen zwar im Zusammenspiel von Form, Trennsystem, Prepreg und Aushärteprozess. Die Formoberfläche bleibt jedoch die erste Referenz. Wer ein Sichtcarbonteil ohne aufwendige Korrekturen fertigen will, muss diesen Standard bereits vor dem ersten Laminat festlegen.
Trennebenen, Flansche und Dichtkonzept
Trennebenen werden häufig unterschätzt, obwohl sie den späteren Fertigungsablauf maßgeblich bestimmen. Sie müssen so liegen, dass das Bauteil sicher entformt werden kann und sichtkritische Bereiche möglichst frei von störenden Trennlinien bleiben. Gleichzeitig benötigen sie ausreichend breite, plane Flansche für Vakuumdichtung, Fixierung und einen kontrollierten Werkzeugschluss.
Ein zu schmaler oder unebener Flansch kann zu Leckagen führen. Das beeinträchtigt den Verdichtungsgrad des Laminats und erhöht das Risiko von Porosität, Fehlstellen oder ungleichmäßigem Harzanteil. Bei komplexen Werkzeugen kommen mehrteilige Konzepte, Passstifte und definierte Schließrichtungen hinzu. Diese Details sind kein Nebenprodukt des Formenbaus, sondern Voraussetzung für stabile Prozesse.
Werkzeugmaterial nach Prozess und Stückzahl wählen
Welches Material die richtige Wahl ist, hängt von Aushärtetemperatur, Bauteilgröße, Toleranzforderung, Oberflächenanspruch und geplanter Stückzahl ab. Eine schnelle Prototypenform kann wirtschaftlich sinnvoll sein, ist aber nicht automatisch für wiederholte Autoklavzyklen oder eine Kleinserie geeignet. Umgekehrt wäre ein sehr aufwendiges Metallwerkzeug für wenige Entwicklungsteile oft unverhältnismäßig.
Faserverstärkte Werkzeugwerkstoffe werden häufig eingesetzt, weil sie vergleichsweise leicht sind und sich für komplexe Geometrien eignen. Ihre thermische Stabilität und Lebensdauer müssen jedoch exakt auf das Temperaturprofil abgestimmt werden. Für hohe Stückzahlen, engere Toleranzen oder besonders anspruchsvolle Belastungen können metallische Werkzeuge die bessere Option sein. Sie bieten hohe Formstabilität, bringen aber mehr Gewicht, höhere Investitionen und längere Bearbeitungszeiten mit sich.
Entscheidend ist nicht das Material allein, sondern das Gesamtkonzept. Dazu gehören Temperaturwechselbeständigkeit, Wärmeleitung, Handling, Reparaturfähigkeit und die Frage, ob spätere Änderungen realistisch sind. Bei Komponenten mit unterschiedlichen Wandstärken oder integrierten Verstärkungen beeinflusst das Werkzeug zudem die Gleichmäßigkeit der Wärmeübertragung im Aushärtezyklus.
Warum Autoklav-Werkzeuge anders gedacht werden müssen
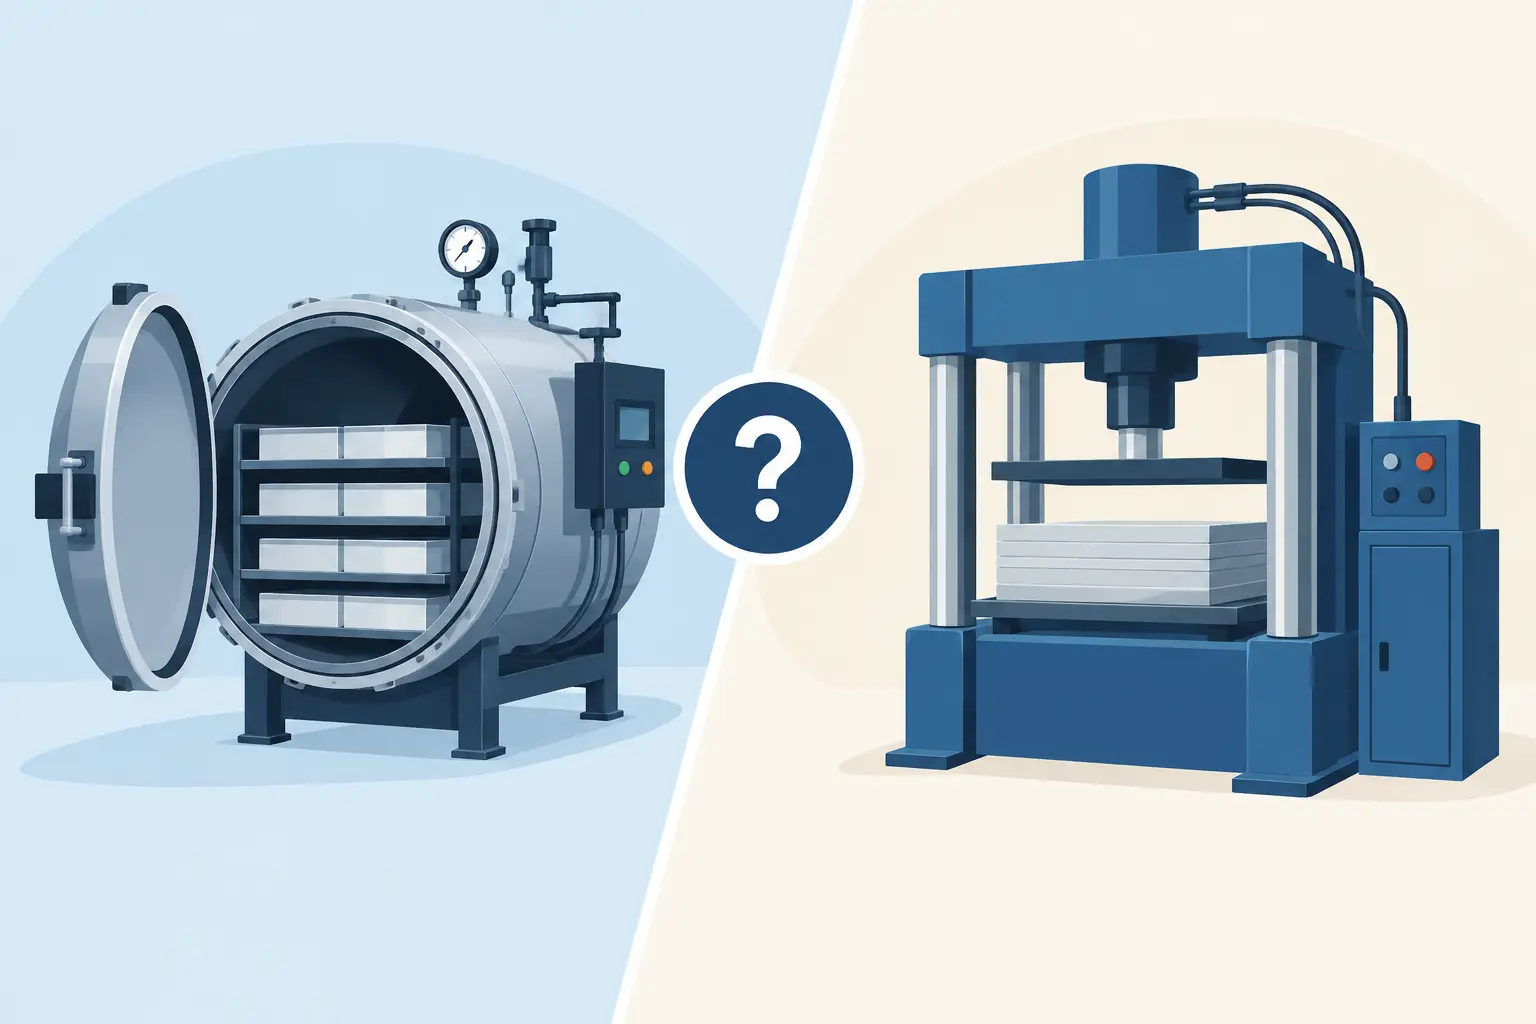
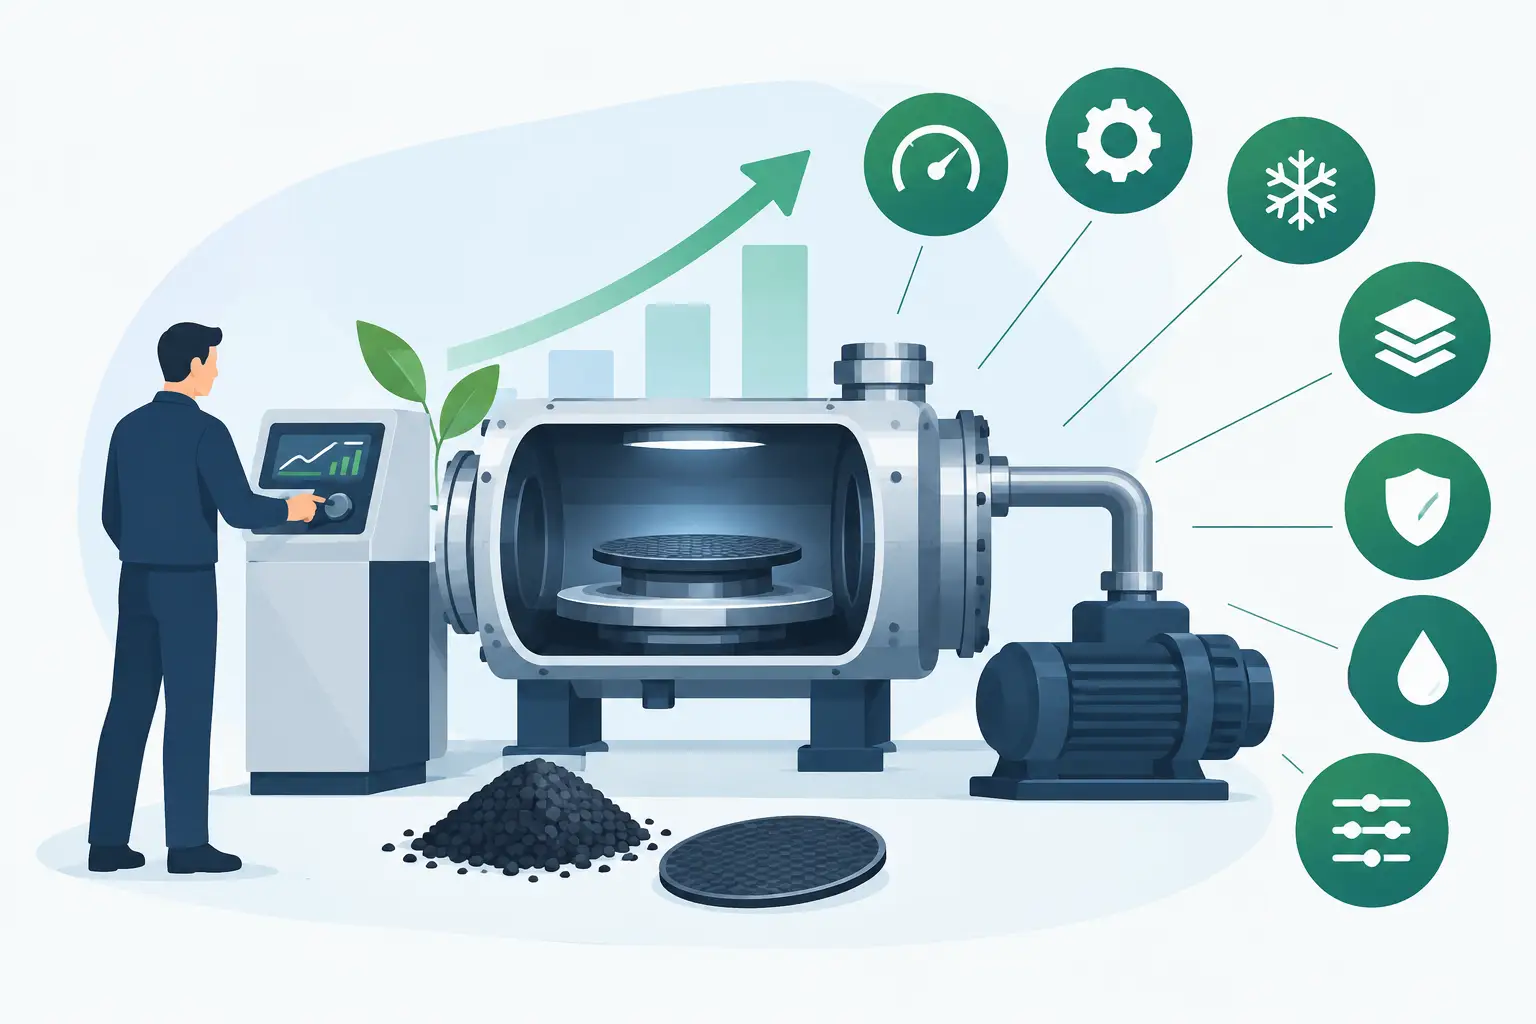
Prepreg im Autoklav ermöglicht einen sehr hohen Faservolumenanteil, geringe Porosität und eine ausgezeichnete Oberflächenqualität. Diese Vorteile entstehen jedoch nur, wenn Werkzeug und Prozess präzise zusammenpassen. Das Werkzeug muss die Temperatur über die Fläche möglichst gleichmäßig führen, unter Druck formstabil bleiben und eine zuverlässige Vakuumabdichtung ermöglichen.
Bei großen Bauteilen ist die Herausforderung besonders deutlich. Temperaturunterschiede zwischen Randbereichen, massiven Zonen und filigranen Konturen können zu unterschiedlichen Aushärtebedingungen führen. Daher werden Werkzeugaufbau, Materialdicke und gegebenenfalls zusätzliche Prozesshilfen bereits in der Entwicklungsphase bewertet. Eine reine Betrachtung der Außenkontur reicht nicht aus.
Auch der CTE, also der Wärmeausdehnungskoeffizient, verdient Aufmerksamkeit. Dehnt sich die Form während der Aushärtung deutlich anders aus als das Carbonlaminat, kann das Bauteil nach dem Abkühlen von der Sollgeometrie abweichen. Bei funktionskritischen Schnittstellen, etwa zu Karosserie, Fahrwerk, Maschinenbaugruppen oder Anbauteilen, kann diese Abweichung über die Verwendbarkeit entscheiden.
Reproduzierbarkeit entsteht durch Prozessdisziplin
Ein gutes Werkzeug liefert nicht automatisch gute Serienteile. Es muss mit klaren Parametern betrieben werden: definierte Trennmittel, kontrollierte Reinigung, dokumentierte Vakuumprüfungen und feste Regeln für Entformung und Lagerung. Gerade bei Sichtcarbon ist jeder Zyklus ein Qualitätsprozess. Kleine Beschädigungen der Form, Rückstände oder nachlassende Trennwirkung werden sonst sichtbar und kosten Zeit.
Composite World verbindet Konstruktion, Prototyping, Formenbau und Serienfertigung in einer durchgängigen Prozesskette. Das reduziert Schnittstellenverluste und erlaubt, Erkenntnisse aus dem Laminieren, Autoklavieren und Beschnitt direkt in die Werkzeugauslegung zurückzuführen. Für Kunden bedeutet das eine belastbarere Planung – von der ersten Bauteilidee bis zur wiederholbaren Kleinserie.
Werkzeugwartung gehört dabei von Beginn an in die Kalkulation. Formen mit hoher thermischer und mechanischer Belastung benötigen regelmäßige Prüfung von Oberflächen, Dichtflächen, Passungen und Kanten. Vorausschauende Pflege verlängert die Standzeit und schützt vor ungeplanten Unterbrechungen, insbesondere wenn Ersatzteile oder Folgebauteile kurzfristig benötigt werden.
Die richtige Investition richtet sich nach dem Bauteilziel
Nicht jedes Carbonprojekt braucht dieselbe Formstrategie. Für einen Funktionsprototypen zählen kurze Entwicklungszeiten und konstruktive Flexibilität. Für Sichtteile im Premiumsegment stehen Oberfläche und Detailtreue im Vordergrund. Bei strukturellen Bauteilen dominieren Maßhaltigkeit, Prozesssicherheit und dokumentierbare Wiederholgenauigkeit. Wer diese Prioritäten früh benennt, vermeidet ein Werkzeug, das entweder überdimensioniert ist oder die späteren Anforderungen nicht erfüllt.
Die beste Form ist deshalb nicht zwingend die teuerste, sondern diejenige, die Material, Verfahren, Geometrie und Stückzahl präzise zusammenführt. Genau dort beginnt belastbarer Formenbau: mit einer Entscheidung, die nicht nur das erste Carbonteil gut aussehen lässt, sondern jedes weitere Teil kontrollierbar entstehen lässt.