Ein Bauteil kann im CAD technisch überzeugend wirken und in der Realität dennoch an Gewicht, Steifigkeit, Oberfläche oder Reproduzierbarkeit verlieren. Der Grund liegt häufig nicht im Material selbst, sondern in der Fertigungstiefe des gewählten Partners. Die Composite Fertiger Auswahl entscheidet deshalb früh darüber, ob aus einer Konstruktion ein belastbares Serienbauteil, ein präzises Motorsportteil oder lediglich ein optisch ansprechender Prototyp wird.
Für Einkäufer, Entwicklungsabteilungen und Motorsportteams ist Carbon kein Standardwerkstoff. Faserausrichtung, Harzsystem, Werkzeugkonzept, Aushärtezyklus und Nachbearbeitung greifen ineinander. Wer diese Faktoren getrennt bewertet, übersieht die eigentliche Leistung eines Composite-Fertigers: Anforderungen in einen kontrollierbaren Fertigungsprozess zu übersetzen.
Woran sich ein leistungsfähiger Composite-Fertiger erkennen lässt
Die erste Frage lautet nicht, ob ein Lieferant Carbon verarbeiten kann. Entscheidend ist, ob er das passende Verfahren für die Funktion des Bauteils beherrscht und die Prozesskette selbst kontrolliert. Ein Sichtcarbon-Diffusor, eine strukturelle Halterung, ein Karosseriepanel und ein hochbelasteter Motorsportträger stellen grundverschiedene Anforderungen an Laminataufbau, Toleranzen und Prüfaufwand.
Ein qualifizierter Fertiger spricht daher nicht zuerst über Quadratmeterpreise. Er fragt nach Lastfällen, Bauraum, Stückzahl, Temperaturbereich, Befestigungspunkten, geforderter Oberfläche und Zulassungsumfeld. Bei Projekten für den US-Markt kommen Anforderungen an Verpackung, Transportsicherheit, Dokumentation sowie gegebenenfalls kundenspezifische Prüf- oder Materialnachweise hinzu. Diese Fragen sind kein Vertriebsritual. Sie bestimmen, ob Konstruktion und Fertigung von Beginn an zusammenpassen.
Besondere Aufmerksamkeit verdient die Fertigungstiefe. Werden Konstruktion, Formenbau, Werkzeugfertigung, Laminierung und Nachbearbeitung über mehrere Dienstleister verteilt, steigen Abstimmungsaufwand und Fehlerrisiko. Ein Partner mit eigener Prozessverantwortung kann Änderungen schneller bewerten, Werkzeugkorrekturen gezielt umsetzen und Ursachen bei Abweichungen nachvollziehbar eingrenzen.
Composite-Fertiger-Auswahl beginnt mit dem Einsatzfall
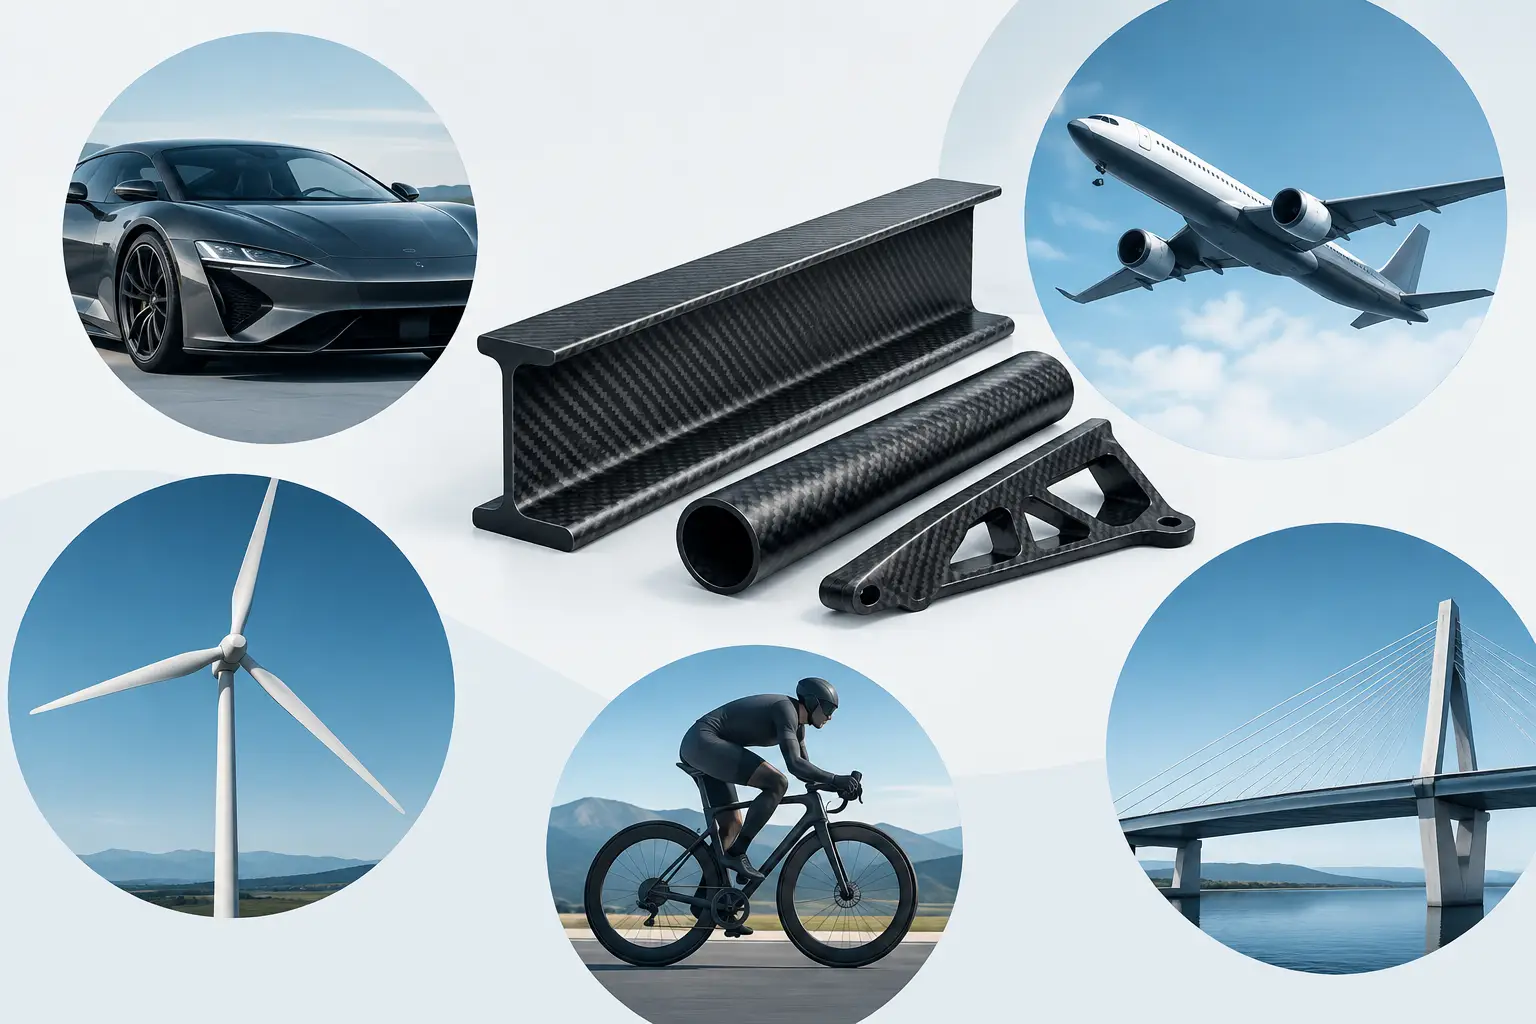
Die beste Technologie ist nie pauschal die wirtschaftlichste. Sie muss zum Bauteil und zu seiner Aufgabe passen. Für hochwertige Sichtteile zählen neben geringem Gewicht vor allem Faserbild, Oberflächenruhe, Kantenqualität und UV-beständiger Lackaufbau. Bei technischen Strukturteilen stehen hingegen definierte Festigkeit, Steifigkeit, reproduzierbare Faserorientierung und sichere Lastübertragung im Vordergrund.
Gerade im Automotive- und Motorsportumfeld wird das oft unterschätzt. Ein Bauteil mit identischer Außenkontur kann je nach Einsatzfall völlig unterschiedlich aufgebaut sein. Soll es aerodynamische Lasten aufnehmen, Schwingungen dämpfen, Hitze widerstehen oder eine definierte Crash- und Bruchcharakteristik erfüllen? Erst daraus ergeben sich Materialauswahl, Kernmaterial, lokale Verstärkungen und die notwendigen Insert-Lösungen.
Bei kleinen Stückzahlen ist eine einfache Lösung nicht automatisch günstiger. Ein weniger präzises Verfahren kann höhere Nacharbeit, schwankende Bauteilgewichte und Ausschuss verursachen. Bei Kleinserien zahlt sich ein sauber ausgelegtes Werkzeug häufig aus, wenn dadurch Toleranzen, Zykluszeiten und Oberflächenqualität stabil bleiben. Umgekehrt wäre ein hochkomplexes Werkzeug für ein einmaliges Entwicklungsbauteil möglicherweise nicht angemessen. Gute Beratung macht diesen Zielkonflikt transparent.
Verfahrenstiefe: Warum Prepreg und Autoklav relevant sind
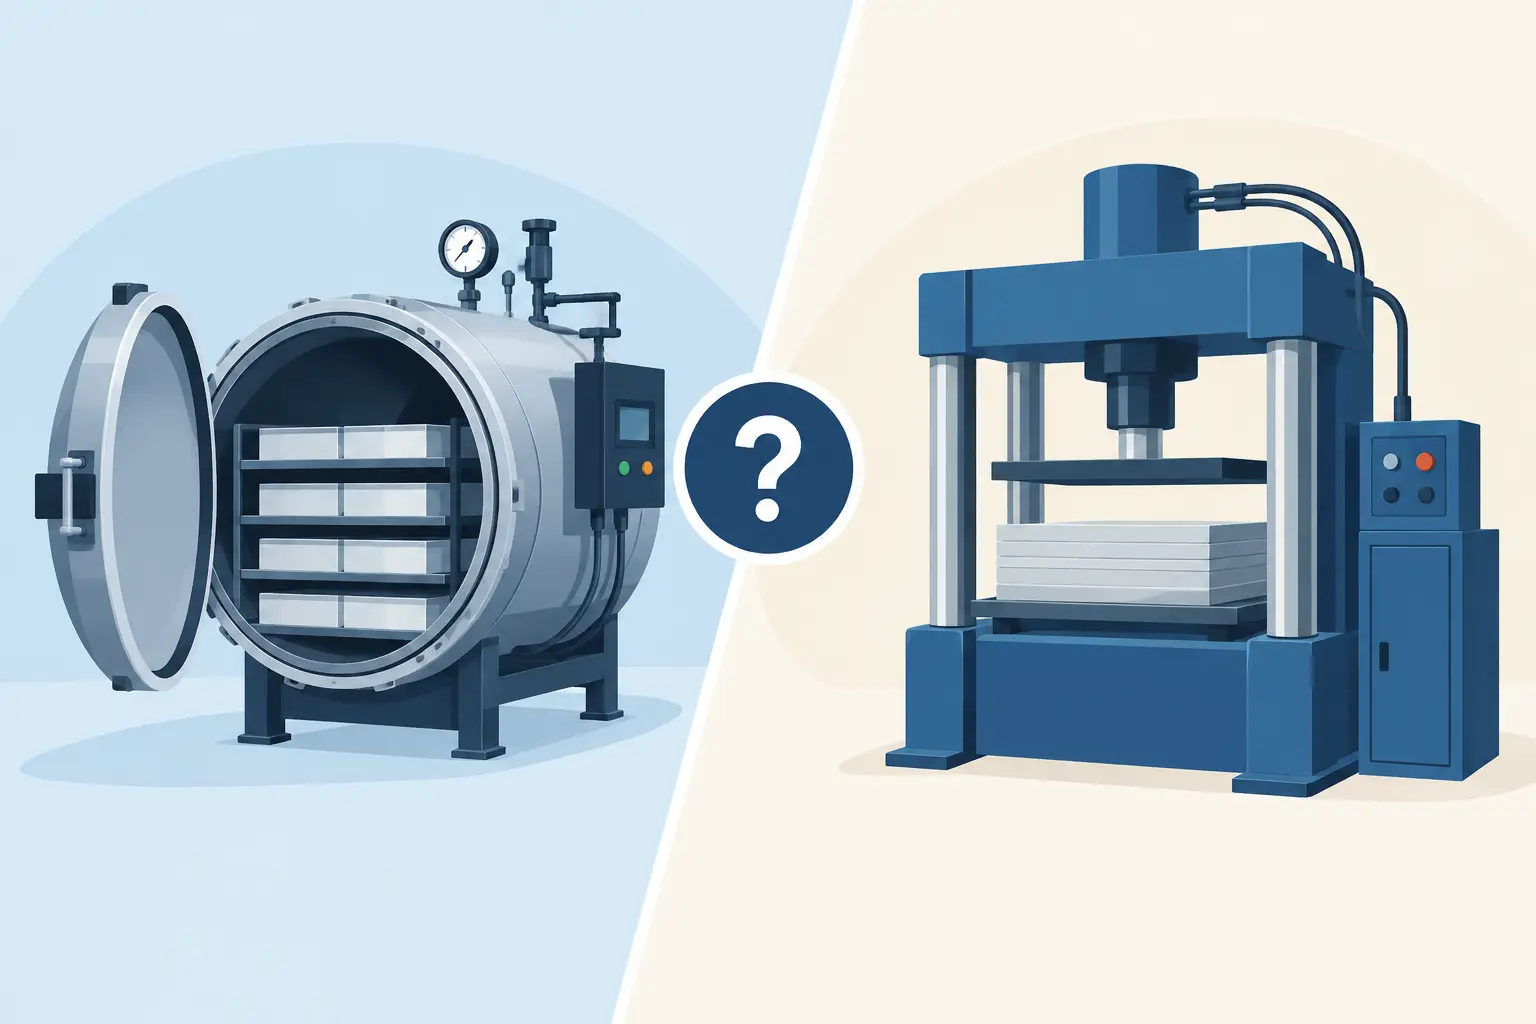
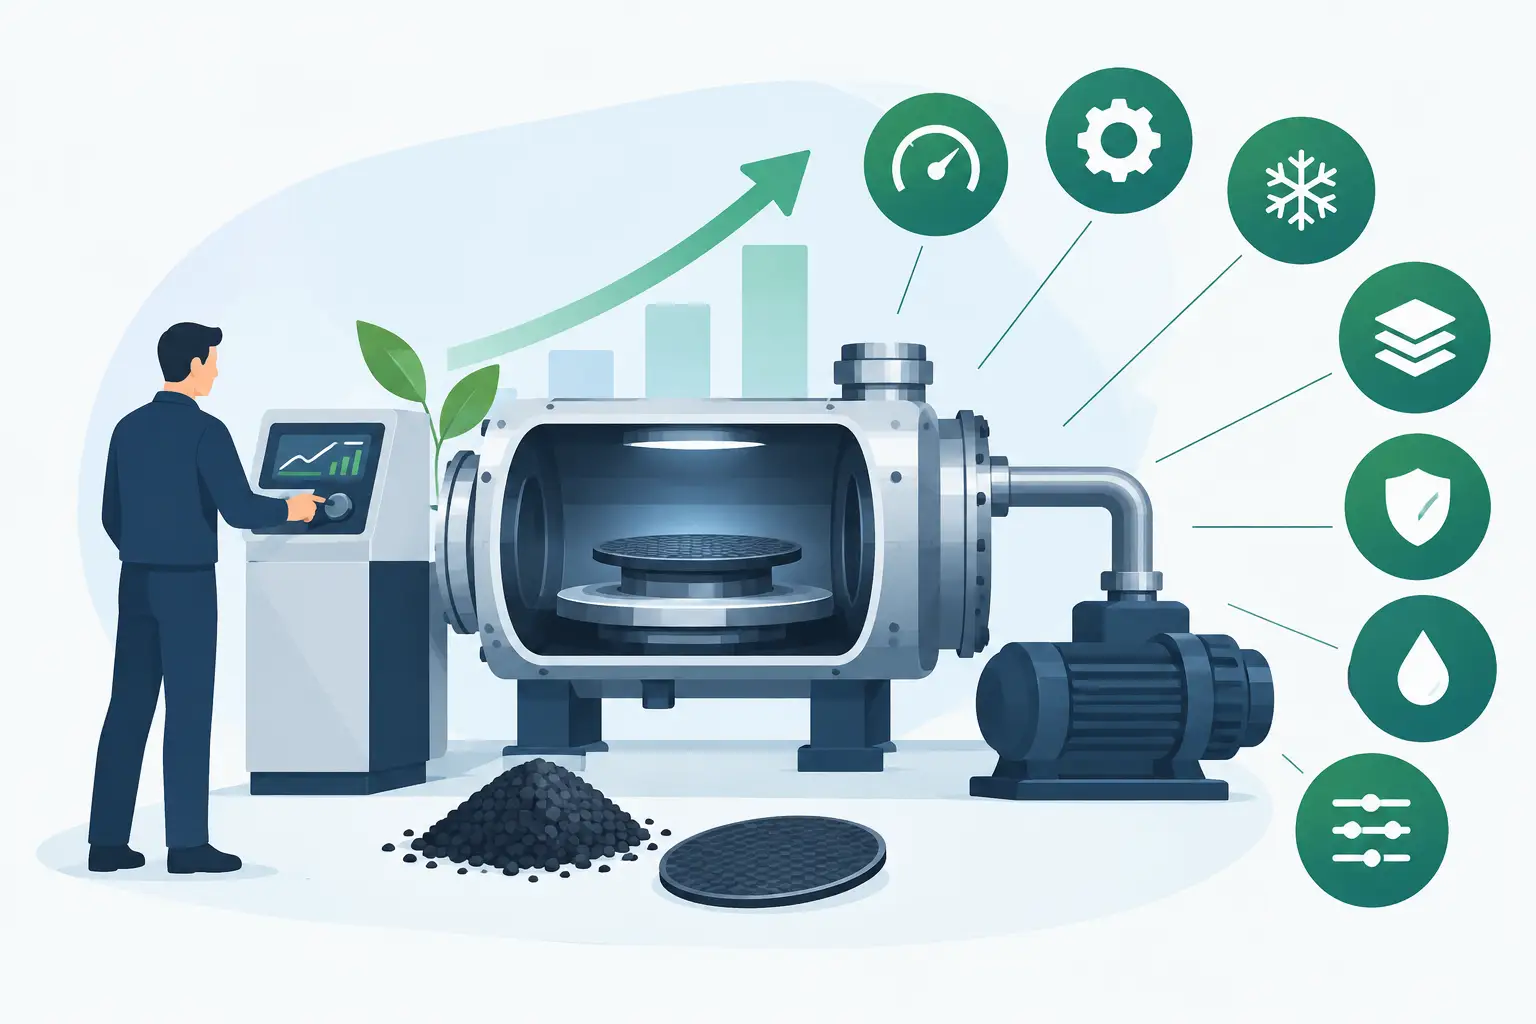
Für anspruchsvolle Carbonbauteile ist das Prepreg-Autoklav-Verfahren ein zentraler Qualitätsmaßstab. Prepreg-Gewebe besitzen einen vordefinierten Harzanteil. Dadurch lassen sich Laminataufbau und Faservolumen genauer steuern als bei vielen offenen oder rein manuell getränkten Verfahren. Unter Vakuum und definiertem Druck im Autoklaven wird der Verbund konsolidiert und mit kontrollierter Temperatur ausgehärtet.
Das Ergebnis können sehr geringe Porenanteile, hohe Faseranteile und eine gleichmäßige Bauteilqualität sein. Diese Eigenschaften sind relevant, wenn Gewicht und mechanische Performance zugleich maximiert werden sollen. Ebenso wichtig ist die optische Seite: Bei Sichtcarbon unterstützen präzise Werkzeuge, saubere Zuschnitte und kontrollierte Prozesse ein gleichmäßiges, hochwertiges Faserbild.
Das Verfahren hat jedoch klare Voraussetzungen. Prepreg-Material verlangt eine konsequente Kühlketten- und Lagerlogistik. Die Werkzeugauslegung muss Druck und Temperatur standhalten, und die Zykluszeiten sind sorgfältig zu planen. Für großvolumige Standardteile oder weniger kritische Verkleidungen können andere Verfahren wirtschaftlich sinnvoll sein. Ein seriöser Fertiger empfiehlt Autoklavtechnik nicht als Etikett, sondern dort, wo die geforderte Bauteilleistung den Aufwand rechtfertigt.
Qualität zeigt sich vor dem fertigen Bauteil
Viele Lieferanten präsentieren makellose Oberflächen. Das allein belegt keine technische Qualität. Die eigentliche Prozesssicherheit entsteht bereits vor dem ersten Zuschnitt: durch verständliche Konstruktionsdaten, fertigungsgerechte Entformschrägen, definierte Trennfugen, sinnvoll platzierte Inserts und ein Werkzeugkonzept, das den späteren Laminierprozess unterstützt.
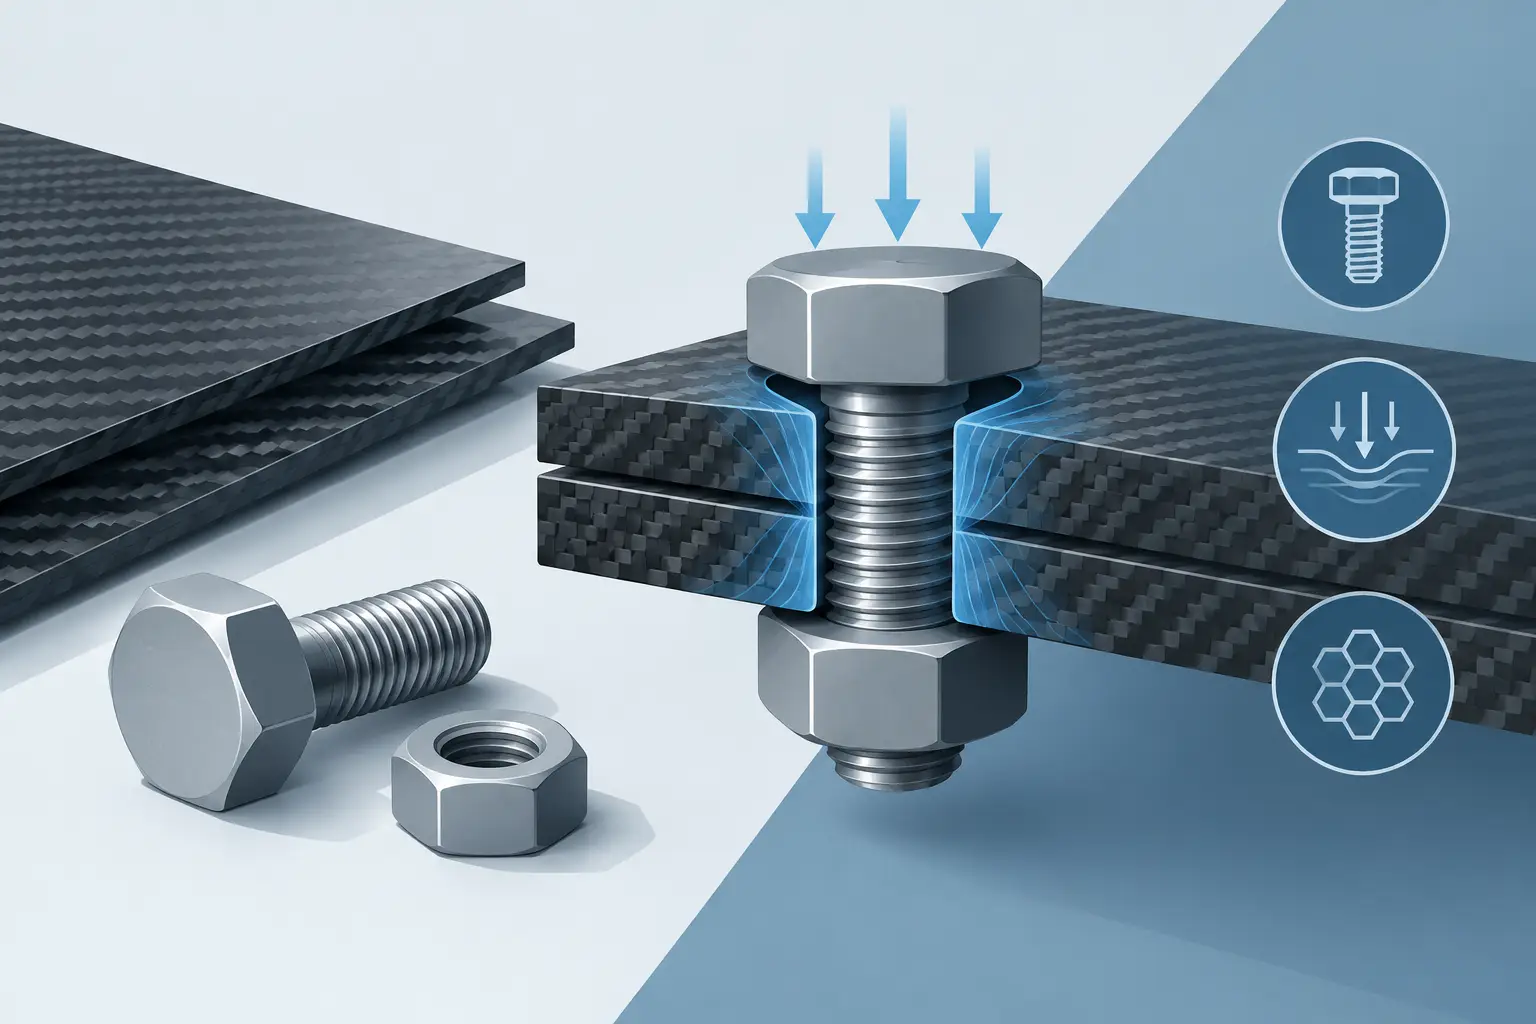
Bei komplexen Bauteilen sollte der Fertiger in die Entwicklungsphase eingebunden sein. So lassen sich problematische Radien, unzugängliche Bereiche oder unklare Befestigungskonzepte erkennen, bevor sie teure Werkzeugänderungen auslösen. Besonders bei Bauteilen mit Metall- oder Aluminium-Inserts ist die Abstimmung entscheidend. Unterschiedliche Wärmeausdehnungen, Lastspitzen und Korrosionsschutz müssen konstruktiv berücksichtigt werden.
Auch die Nachbearbeitung verdient eine konkrete Klärung. CNC-Beschnitt, Bohrbilder, Kantenversiegelung und Montageflächen beeinflussen Funktion und Austauschbarkeit. Werden diese Schritte mit reproduzierbaren Vorrichtungen ausgeführt, bleiben Passgenauigkeit und Bauteilqualität auch in Kleinserien stabil. Handarbeit ist dabei kein Gegensatz zu Präzision. Sie ist dort unverzichtbar, wo ein erfahrener Blick Faserverlauf, Oberflächendetails und finale Qualitätsmerkmale bewertet. Entscheidend ist, dass manuelle Arbeit durch klare Standards und geeignete Messmittel abgesichert wird.
Die richtigen Fragen vor der Vergabe
Eine belastbare Lieferantenbewertung braucht konkrete Antworten. Fragen Sie nach vergleichbaren Bauteilgrößen und Belastungsfällen, nach der verfügbaren Anlagentechnik und nach dem Ablauf bei Prototypenänderungen. Klären Sie außerdem, wer die Verantwortung für Formen und Werkzeuge trägt, wie Bauteile geprüft werden und welche Dokumentation für Materialchargen, Prozesse und finale Freigaben möglich ist.
Bei einer Beschaffung über Kontinente hinweg zählt zudem die operative Zuverlässigkeit. Für US-Kunden sind eindeutige Verpackungskonzepte, nachvollziehbare Liefertermine und eine saubere Kommunikation zu Exportabläufen ebenso relevant wie das Laminat selbst. Ein hochwertiges Carbonbauteil verliert an Wert, wenn es ungeschützt ankommt, Nacharbeit erfordert oder nicht termingerecht in die Montage einfließt.
Vorsicht ist geboten, wenn ein Anbieter Material, Verfahren und Kosten nur allgemein beschreibt. Aussagen wie „100 Prozent Carbon“ oder „Handmade“ sagen wenig über Faserqualität, Harzsystem, Kernaufbau oder Verdichtung aus. Auch extrem kurze Lieferzeiten können bei komplexen Formen ein Warnsignal sein, wenn keine nachvollziehbare Kapazitäts- und Werkzeugplanung dahintersteht. Verlässlichkeit entsteht durch realistische Planung, nicht durch pauschale Zusagen.
Vom Prototyp zur Kleinserie ohne Qualitätsverlust
Der Übergang von einem Einzelteil zur Kleinserie ist eine der anspruchsvollsten Phasen im Composite-Projekt. Ein erster Prototyp kann durch intensive manuelle Nacharbeit überzeugen. Für wiederholbare Serienqualität müssen hingegen Zuschnittpläne, Laminierreihenfolge, Vakuumaufbau, Aushärteparameter, Bearbeitung und Prüfung dokumentiert sein. Nur so bleibt das zehnte oder fünfzigste Teil dem freigegebenen Muster vergleichbar.
Hier liegt der Wert eines Fertigers mit eigener Entwicklung und Fertigung besonders klar: Erkenntnisse aus dem Prototyp fließen direkt in Werkzeug, Prozessparameter und Prüfkonzept ein. Das reduziert Schnittstellen und verhindert, dass kritisches Wissen zwischen Konstruktion, Formenbau und Produktion verloren geht. Composite World verbindet diese Schritte seit 2002 für individuelle Hochleistungsanwendungen – vom funktionsfähigen Prototypen bis zur präzise wiederholbaren Kleinserie.
Eine gute Auswahlentscheidung orientiert sich letztlich nicht an einem einzelnen Verfahren oder Angebotspreis. Sie richtet sich danach, ob der Fertigungspartner die Funktion Ihres Bauteils versteht, technische Zielkonflikte offen benennt und Qualität über den gesamten Prozess absichert. Wer diese Kompetenz früh einbindet, schafft die Grundlage für Carbonbauteile, die nicht nur beim ersten Eindruck überzeugen, sondern unter realer Belastung dauerhaft leisten.